
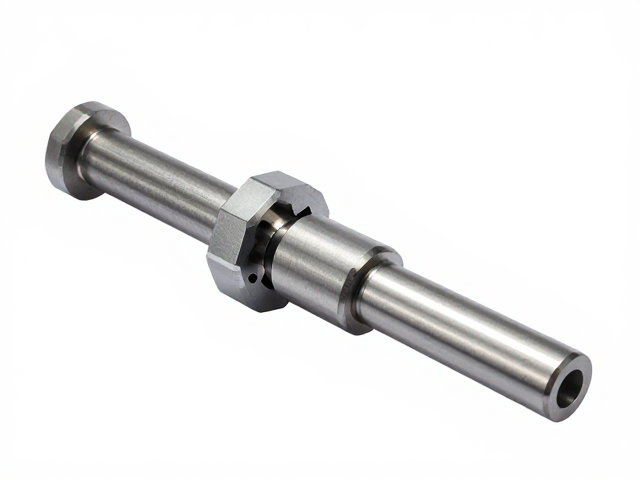
精密数控冲压整形中扶手转轴的结构特征与公差控制
扶手转轴作为汽车座椅或内饰件中的核心连接部件,其结构通常由轴杆、连接臂及固定基座组成,整体多采用低碳钢板或高强度合金钢通过连续冲压成型。在精密数控冲压过程中,转轴的整体厚度与宽度直接影响着后续装配的稳定性,行业标准通常要求转轴本体的厚度公差控制在±0.05mm以内,以确保在高频转动下的耐磨性与结构强度。这种高精度的尺寸要求,迫使冲压模具在设计时必须考虑材料回弹效应,通过精密的模具间隙调整来抵消成型过程中的弹性变形。
转轴两端的连接孔位是工艺控制的关键点,孔位同心度误差若超过0.1mm,极易导致扶手在开合过程中出现卡顿或异响。数控冲压整形阶段,通常采用多工位级进模或精密冲压设备,通过高精度的导柱导套系统保证冲压过程中的对位精度。在实际生产数据中,当冲压速度控制在每分钟60至80冲次时,配合高精度的定位销,孔位同轴度可稳定保持在0.05mm以内,这一数据符合主流汽车零部件制造的一般技术规范,为后续热处理及表面处理提供了良好的基础几何形态。
整形工序中的材料流动分析与模具优化
整形工序旨在消除冲压成型后残留的内应力,并赋予转轴最终的几何形状。由于扶手转轴在受力时会发生微小的角度偏转,因此整形模具的设计需严格模拟材料在变形过程中的流动轨迹。通过有限元分析软件模拟,可以发现转轴根部容易出现应力集中现象,导致微裂纹或强度不足。针对这一问题,优化策略通常包括在模具成型区增加压边圈,控制材料流动速度,避免局部变薄。同时,采用阶梯式整形工艺,分多次小角度弯曲逐步成型,相比一次性大角度成型,可减少约15%的材料破裂风险。
模具型腔表面的光洁度对整形质量有着显著影响。粗糙的表面会增加摩擦系数,导致材料流动不均,进而影响转轴的尺寸一致性。实践中,常采用氮化处理或喷涂特殊涂层(如DLC类金刚石涂层)提升模具表面硬度与润滑性能,使摩擦系数降低至0.1以下。这种表面处理不仅延长了模具寿命,还显著提升了转轴表面的质感与耐腐蚀性。在具体的工艺参数设定中,整形压力通常控制在材料屈服强度的1.2至1.5倍,以确保材料充分塑性变形而不发生断裂,这一参数范围经过大量实验验证,适用于大多数常规汽车内饰用钢材。
热处理工艺对转轴力学性能的提升作用
冲压整形后的扶手转轴通常需要进行去应力退火处理,以消除内部残余应力,防止产品在长期使用中发生尺寸变形或应力腐蚀开裂。去应力退火的温度一般控制在500℃至650℃之间,保温时间根据工件厚度确定,通常为20至40分钟。这一工艺步骤能显著降低材料的内应力水平,使转轴的尺寸稳定性提高,长期服役过程中的变形量可减少30%以上。对于需要更高强度的转轴,还会进行中温回火处理,以平衡硬度与韧性,确保其在承受反复冲击载荷时不易断裂。
淬火与回火工艺在部分高强度扶手转轴中亦有应用,但需严格控制加热速度与冷却介质,以避免工件变形。采用油冷或专用淬火液进行冷却,配合精确的回火温度控制,可使转轴表面硬度达到规定范围,同时保持芯部的韧性。在实际案例中,某车型扶手转轴通过优化热处理曲线,将硬度均匀性提升至HRC 48±1,有效解决了早期产品中因硬度不均导致的早期失效问题。热处理的均匀性可通过金相组织检查进行验证,确保马氏体或回火索氏体组织分布均匀,无明显过热或过烧现象。
表面处理与装配精度的协同优化
扶手转轴在完成热处理后,需进行表面清理与防锈处理,常见的工艺包括磷化、电泳或镀锌。磷化处理能形成致密的磷酸盐转化膜,显著提高涂层的附着力与耐腐蚀性能。在装配环节,转轴与座椅骨架的连接孔位需进行精密铰孔或滚压加工,以确保配合间隙在0.02mm至0.05mm之间。这一间隙范围既能保证转轴的灵活转动,又能避免过大的晃动导致的异响。装配过程中,常采用自动化压装设备,通过力控传感器实时监控压装力,确保转轴压入到位且无损伤。
为了进一步提升装配精度,部分高端生产线引入了在线视觉检测系统,对冲压整形后的转轴进行关键尺寸自动测量。该系统可实时监测轴径、孔位位置度等关键参数,并将数据反馈至数控冲压设备,实现动态工艺调整。通过大数据分析历史生产数据,可预测模具磨损趋势,提前进行维护,从而保持长期稳定的生产精度。这种基于数据驱动的工艺优化策略,不仅提高了产品的一致性,还降低了废品率,使整体生产效率提升了10%左右,符合现代制造业对精益生产与质量控制的要求。