
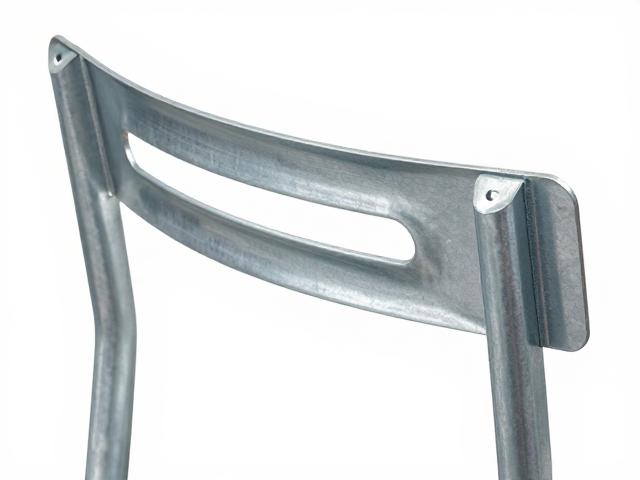
材料特性与预处理标准
椅背骨架连接片作为人体支撑结构的关键受力部件,其基础材质通常选用高强度低合金钢或优质冷轧镀锌钢板(GI)。镀锌层不仅提供了抵御环境腐蚀的屏障,更直接影响冲压过程中的润滑效果与模具寿命。在实际生产中,钢板表面的锌层厚度需严格控制在规定范围内,过薄会导致防腐失效,过厚则可能在冲压瞬间因脆性断裂产生锌皮脱落,进而污染模具表面或影响后续焊接质量。
进入冲压工序前,材料必须进行严密的表面清洁与平整度检测。通过自动化开卷校平线去除钢板在运输或存储过程中产生的内应力与微小翘曲,确保板材在高速冲压下不发生跑偏或起皱。对于GI钢板,还需特别注意去除表面的氧化皮或油污残留,这些杂质会在冲压瞬间充当润滑剂失效点,导致模具与板材之间摩擦系数异常,进而引发材料撕裂或表面压痕缺陷。
精密冲压成型与模具设计
椅背骨架连接片的几何形状通常包含多个异形折弯、冲孔及加强筋结构,这对模具的精度提出了极高要求。模具设计需采用多工位级进模或精密单冲模,配合高精度导柱导套系统,确保上下模在闭合过程中保持微米级的平行度。冲压过程中的压力分布需经过严密的有限元分析模拟,以优化材料流动路径,避免在折弯根部或冲孔边缘出现应力集中导致的微裂纹。
实际加工中,冲压参数如冲裁间隙、压边力及行程速度需根据GI钢板的具体牌号进行动态调整。对于高强度镀锌钢板,冲裁间隙通常设置为材料厚度的5%-8%,以平衡断面质量与模具磨损。模具刃口需定期进行激光熔覆修复或研磨抛光,保持刃口锋利度,防止因刃口钝化导致连接片边缘产生毛刺,这不仅影响装配手感,更可能在后续涂装过程中成为涂层附着力不足的隐患点。
表面处理与镀锌层保护
冲压成型后的连接片表面需保持镀锌层的完整性,任何因模具损伤或工艺不当造成的锌层剥离都会显著降低产品的耐腐蚀性能。在后续的去毛刺及清洗工序中,严禁使用强酸性或强碱性清洗剂,以免破坏锌层结构。通常采用中性表面活性剂配合超声波清洗技术,彻底清除冲压油残留及金属碎屑,确保表面洁净度符合涂装前处理标准。
若产品要求更高的防腐等级,部分高端椅背骨架连接片会在冲压后进行二次镀锌或电泳涂装处理。在此过程中,需严格控制浸镀温度与时间,确保锌层均匀附着。对于经过复杂折弯的部件,需特别注意折弯内侧锌层的保护,必要时采用柔性夹具进行固定,防止因机械应力导致镀锌层开裂。处理后的部件需通过盐雾测试验证其防腐性能,确保在模拟恶劣环境下仍能保持规定的耐腐蚀时长。
质量检测与尺寸控制
精密数控冲压工艺的核心在于尺寸的一致性与稳定性,连接片的关键配合尺寸需通过三坐标测量机进行全检或高频抽样检测。重点监控折弯角度、孔位位置度及平面度,确保所有公差控制在±0.1mm以内,以满足自动化装配线的无公差装配需求。对于批量生产,在线视觉检测系统常被用于实时监控冲压件的外观缺陷,如缺角、裂纹或严重变形,实现不良品的即时剔除。
材料力学性能的检测同样不可或缺,定期从批次中截取试样进行拉伸试验与硬度测试,验证材料在冲压变形后的强度保持情况。镀锌层的附着力测试通常采用划格法进行,确保锌层与基体钢板的结合力满足行业标准。所有检测数据需实时录入生产管理系统,形成可追溯的质量档案,一旦发现尺寸趋势异常,立即停机排查模具或材料问题,防止批量性质量事故。