
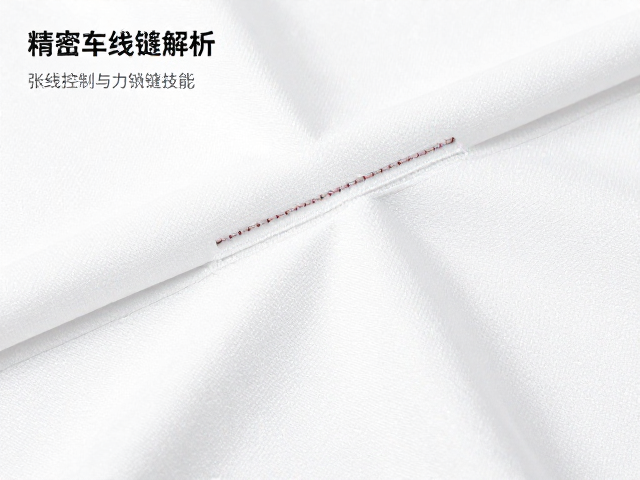
双线精密车缝工艺的核心逻辑与设备基础
双线精密车缝并非简单的两根线迹叠加,而是基于锁式线迹原理,通过面线与底线在面料内部的交织形成稳固结构。这种工艺常见于平缝机配合双线压脚或专用双针机进行,其核心在于面线与底线的张力平衡。在实际操作中,面料必须均匀穿过送布牙与压脚之间,任何一方的偏移都会导致线迹歪斜或断针。工业级平缝机通常配备高精度针距调节旋钮,确保每一针的间距一致,这是实现“精密”的基础条件。
设备状态的校准直接决定工艺上限。针杆高度、旋梭勾线时间以及压脚压力需经过严格调试。例如,针杆下死点与旋梭尖的距离通常需控制在0.5至1毫米之间,具体数值需根据面料厚度微调。使用标准缝纫线进行测试时,应观察线环形成是否饱满、闭合是否迅速。若发现跳针或线迹松散,首要排查针尖是否钝化或机针安装角度偏差,而非盲目调整张力旋钮。
面料张力控制的动态平衡技巧
张力控制是双线车缝中最为微妙且关键的一环,它影响着线迹在面料正反面的形态一致性。面线张力过大会导致线迹缩入面料内部,使正面出现凹陷;反之,张力过小则会使底线暴露于正面,形成“毛刺”或线圈堆积。操作者需通过旋梭处的张力调节片进行精细感知,手指轻捻线头,感受阻力是否均匀顺滑。对于不同克重的面料,如薄型真丝与厚型牛仔,张力设置需呈阶梯式变化,而非固定不变。
动态张力管理还需结合面料特性进行预判。高弹面料在拉伸状态下车缝时,面线需适当放松以预留延伸空间,防止成品穿着后线迹崩断;而高密度织物则需略微增加张力,以增强线迹的固着力。实际操作中,建议先使用同材质废料进行试缝,观察线迹在自然状态下的平整度。若发现线迹呈波浪状起伏,通常意味着送布牙高度与压脚压力不匹配,导致面料输送不畅,进而破坏张力平衡。
锁边缝技巧与边缘处理规范
锁边缝(Overlock)的主要功能是防止面料边缘纤维散脱,同时提供美观的收边效果。在双线工艺中,锁边常作为边缘处理的补充或替代方案,其针法结构包含线迹包裹与割刀修剪。操作时,割刀的位置需精确对准面料边缘,确保修剪后留出的缝份宽度一致,通常标准缝份控制在0.6至1厘米之间。若割刀磨损或位置偏移,会导致边缘毛糙或缝份过宽,影响后续拼接精度。
锁边针迹的密度与线迹形态需根据面料厚度调整。薄料需降低针距,增加线迹密度,以增强包裹性;厚料则可适当增大针距,避免线迹堆积过硬。操作者手部需保持对面料边缘的稳定推送,既不能拉扯导致变形,也不能推送不足造成皱缩。对于卷边或折边面料,锁边机需配合折边器使用,确保折边宽度均匀。若发现锁边后边缘卷曲,需检查针迹张力是否过紧,或考虑更换具有更好包覆性的缝线材质。
常见缺陷分析与修正策略
双线车缝中常见的缺陷包括断线、跳针、线迹不均及面料起皱。断线多由机针弯曲、缝线质量不佳或张力过大引起。修正时需更换高品质缝线,检查机针型号是否与面料匹配,并逐步降低张力直至线迹稳定。跳针现象常源于旋梭与机针配合时机不准,或针尖磨损。此时需重新校准旋梭勾线时间,确保在针杆上升至特定高度时,旋梭尖准确勾住线环。
线迹不均通常由送布牙高度不当或压脚压力不均造成。若面料起皱,可能是送布牙过高或压脚压力过大,导致面料输送受阻。修正时需降低送布牙高度,适当减小压脚压力,使面料能顺畅通过。对于弹性面料,建议使用锯齿形压脚或弹力面料专用压脚,以减少面料拉伸变形。每次更换面料类型或厚度时,务必重新测试张力与针距,建立标准化的参数记录,以确保批量生产中的工艺一致性。