
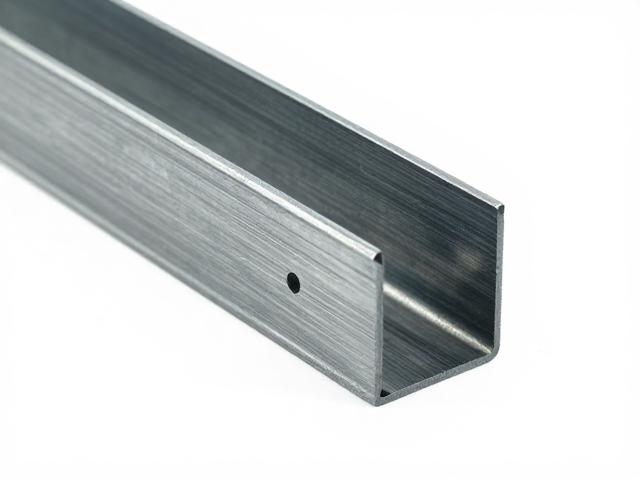
一体钢架折弯工艺的核心控制要素
一体钢架折弯并非简单的金属形变,而是对材料延展性与模具精度的深度博弈。在冷弯成型过程中,回弹现象是决定最终尺寸精度的最大变量。不同材质如304不锈钢或Q235碳钢,其屈服强度与延伸率差异巨大,直接决定了折弯系数K因子的选择。工程实践中,通常需要通过试折确定实际K因子,而非直接套用理论值,因为板材厚度公差、表面氧化层以及折弯压痕深度均会显著影响回弹量。
为了抑制回弹并提升结构刚性,折弯工艺中常采用校正折弯而非空气折弯。校正阶段通过模具对折弯区域施加远超材料屈服强度的压力,使板材发生塑性变形,从而锁定形状。这一过程对折弯机的吨位控制要求极高,过大的压力可能导致板材表面产生压痕或微裂纹,进而削弱整体结构强度;压力不足则无法消除回弹,导致装配时出现缝隙或应力集中。因此,精准的吨位计算与模具间隙匹配是保障一体钢架几何精度的先决条件。
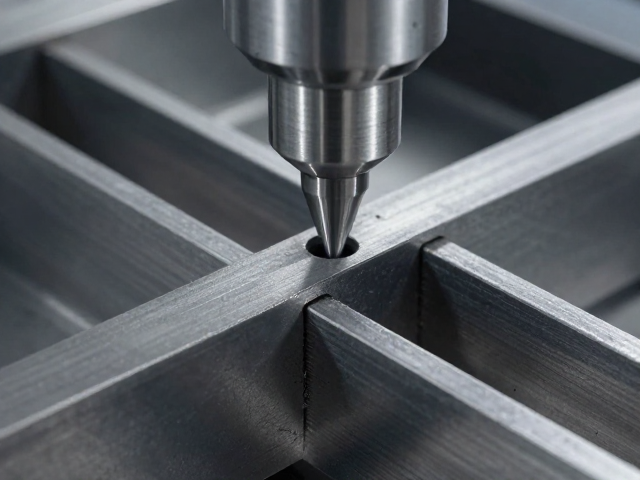
CNC切削注塑口加工的精度实现路径
注塑口作为一体钢架与塑料部件的连接枢纽,其加工精度直接决定了装配的稳固性与美观度。CNC加工在此环节的核心优势在于能够同时处理金属基体与预留的塑料嵌位,实现多材质复合结构的精密成型。加工过程中,刀具路径的设计需严格遵循注塑件的收缩率模型,通常在金属模具或镶件上预留0.5%至1.5%的收缩补偿空间,具体数值需依据ABS、PC或PBT等基材的热膨胀系数进行测算。
切削过程中,主轴转速与进给速度的匹配会影响注塑口内壁的光洁度,进而影响塑料熔体的流动填充效果。过高的转速可能导致材料发热变形,过低的进给则容易在表面留下刀痕,导致注塑件结合力下降。此外,注塑口周边的倒角设计与去毛刺处理至关重要,微小的金属屑残留可能在高压注塑下损伤模具型腔,或导致塑料件内部产生气孔。因此,加工后的二次精整工序,如手工抛光或超声波清洗,是确保注塑口功能稳定性的必要环节。
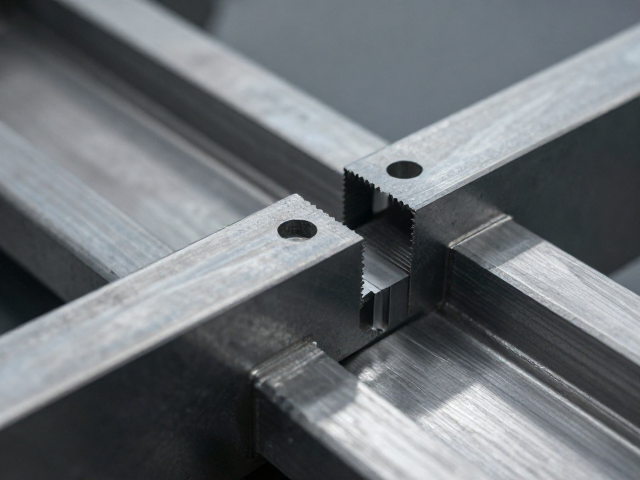
工艺协同与质量检测标准
折弯与CNC加工在一体钢架制造中并非孤立存在,而是存在着严密的工艺耦合关系。钢架在经历高温折弯或应力释放后,微小的形变可能会改变注塑口预置孔位的相对位置度。因此,在CNC加工前,必须对经过折弯成型的钢架进行二次定位与校验,确保基准面与编程坐标系的一致性。这种工艺间的相互制约要求生产线具备高精度的三坐标测量能力,以实时反馈加工偏差,动态调整刀具补偿参数。
质量检测环节需覆盖几何尺寸与物理性能两个维度。几何层面,利用影像测量仪或专用检具对注塑口的同心度、位置度及孔径公差进行全检,确保其与注塑模具的型芯完美契合。物理层面,需对折弯区域进行无损检测,排查潜在裂纹,并对注塑口进行拉力测试,验证金属与塑料结合后的抗剪切强度。只有当所有检测数据均符合设计图纸规定的公差范围,且无可见缺陷,该部件方可进入下一道工序,确保最终产品的结构可靠性与长期使用寿命。