
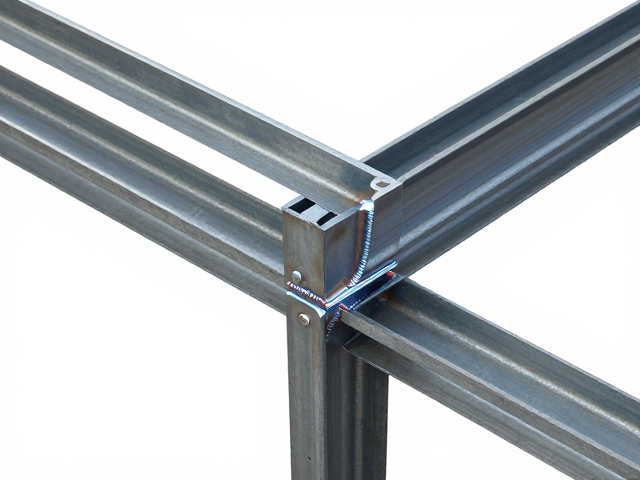
一体钢架折弯工艺的应力释放与成型精度
一体钢架在经历高吨位折弯加工时,材料内部会产生显著的残余应力,这种应力若未在工艺环节得到有效管控,极易在后续使用中引发不可逆的扭曲变形。传统加工模式常忽略材料屈服强度与回弹系数在连续折弯过程中的动态变化,导致成品尺寸偏差超出公差范围。现代高精度折弯技术通过多轴联动控制与动态力控补偿,能够实时监测板材在模具接触点的受力状态,从而在微观层面优化晶粒排列,减少因局部塑性变形不均导致的宏观扭曲。
工艺参数的设定直接决定了钢架的初始几何稳定性。折弯半径、下死点保压时间以及模具角度补偿值构成了核心控制变量。过快的折弯速度会增加材料的热效应和动态载荷,而过慢的速度则可能因摩擦生热不均影响表面质量。通过有限元分析模拟不同折弯序列下的应力分布,工程师可以预判潜在的扭曲风险点,并据此调整折弯顺序。例如,采用对称折弯或分步折弯策略,能够平衡整体受力,抵消部分内应力,从而显著提升结构在三维空间中的抗扭曲能力。
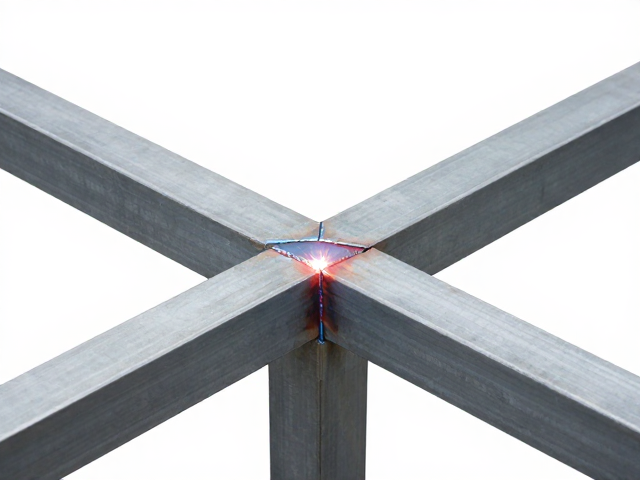
焊接缝处理对结构整体刚度的影响机制
焊接缝作为钢架结构的薄弱环节,其热处理过程中的热输入控制至关重要。局部高温加热与随后的快速冷却会在焊缝及热影响区形成硬脆组织,这种组织特征会显著降低材料的韧性,使得钢架在受到侧向冲击或长期载荷时,更容易在焊缝根部产生微裂纹,进而诱发整体扭曲。因此,焊接过程中的层间温度控制和预热措施是维持材料原始力学性能的关键。通过精确计算热输入密度,确保焊缝金属与母材的冶金结合质量,可以有效避免因热应力集中导致的局部变形。
焊缝的几何形状与表面处理状况直接影响应力传递的效率。未焊透、咬边或焊缝余高过大等缺陷会成为应力集中源,在动态载荷作用下加速疲劳损伤。合理的焊缝坡口设计能够保证熔深,而焊后打磨处理则能平滑过渡区,消除几何不连续性。对于高抗扭曲要求的一体钢架,通常采用全熔透焊接并配合超声波无损检测,确保内部无气孔或夹渣。这种严密的质量控制体系,使得焊缝区域能够像母材一样均匀承受载荷,从而提升整体结构的刚度和稳定性。
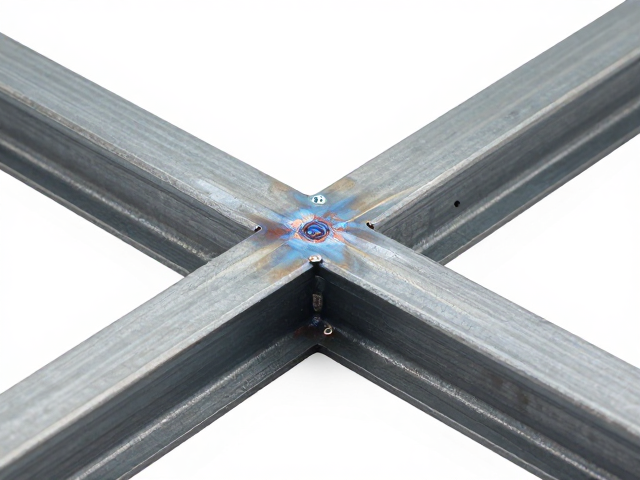
关键工艺节点的协同控制策略
折弯与焊接并非孤立存在的工序,二者在时间序列上的耦合关系决定了最终产品的质量上限。若在焊接完成后立即进行高精度折弯,焊缝处的残余应力可能与折弯应力叠加,导致难以预测的变形。因此,合理的工序编排要求在焊接后进行去应力退火处理,消除焊接热影响区的残余应力,随后再进行折弯成型。这种工艺间隔不仅稳定了材料状态,还为后续精密加工提供了可靠的基准。
自动化检测技术在工艺协同中扮演着关键角色。通过激光跟踪仪对折弯后的钢架进行三维扫描,并与CAD模型进行比对,可以快速识别出口扭曲或角度偏差。同时,焊缝的视觉检测系统能实时监控焊接过程中的熔池状态,及时调整焊接参数。这种数据驱动的工艺闭环控制,使得折弯精度与焊缝质量能够同步优化。通过建立工艺数据库,记录不同材质、厚度下的最佳折弯力与焊接参数组合,可实现工艺知识的沉淀与复用,确保持续稳定的高品质输出。