
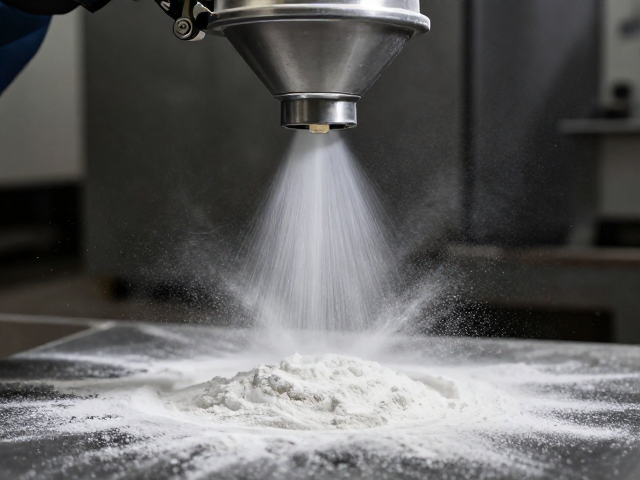
静电粉末喷涂的核心原理与设备基础
静电粉末喷涂利用高压静电电场让带电粉末涂料吸附于工件表面,这一过程基于库仑力作用,使粉末微粒在电场引导下定向移动并均匀覆盖在接地工件上。设备系统通常由喷枪、高压静电发生器、供粉系统及回收装置组成,其中高压静电发生器输出的电压范围多在60至100千伏之间,通过喷枪端部的电极针产生电晕放电,使流出的粉末颗粒带上负电荷。
工件表面的导电性是决定涂层附着力的关键因素,大多数金属基材如钢、铝、铜及其合金均具备良好的导电性,但需注意铝合金表面氧化膜可能影响电荷传导,通常需通过铬酸盐转化处理或专用底漆进行界面改性。喷枪与工件之间的距离控制在10至15厘米为宜,过近会导致反电离现象,使粉末难以吸附甚至出现缩孔,过远则电场强度不足,粉末吸附力减弱,影响涂层的均匀性和厚度控制。
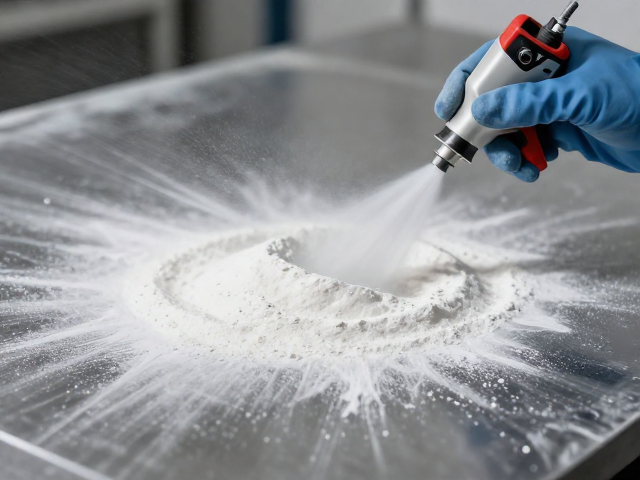
环氧底漆的理化特性与施工准备
环氧底漆以环氧树脂为成膜物质,具有优异的附着力、耐化学腐蚀性和封闭性能,特别适用于需要高防腐要求的金属表面预处理。环氧树脂分子中含有大量的极性基团,能与金属表面的氧化物形成严密的物理和化学键合,从而提供持久的保护屏障。施工前需确保基材表面无油污、水分和锈蚀,通常采用喷砂处理达到Sa2.5级除锈标准,表面粗糙度控制在40至70微米,以增强机械咬合力。
环氧底漆通常为双组分体系,由环氧树脂组分和固化剂组分混合而成,混合比例需严格按照产品说明书执行,常见比例为10:1或4:1(重量比)。混合后需充分搅拌,确保组分均匀,随后静置熟化一段时间以消除混合过程中产生的气泡。施工环境温度应控制在15至30摄氏度,相对湿度低于85%,避免在高温高湿环境下施工导致涂层表面发白或固化不完全。
封闭底漆的功能定位与喷涂参数
封闭底漆主要用于封闭基材毛孔和环氧底漆的微孔,提供平整光滑的中间涂层,为后续静电粉末喷涂提供良好的基底。其成膜物质多为低粘度树脂,具有优异的渗透性和封闭能力,能有效防止后续涂层出现针孔、气泡等缺陷。封闭底漆的厚度通常较薄,控制在10至20微米,过厚会影响层间附着力并增加成本。
喷涂封闭底漆时,喷枪移动速度应保持稳定,一般为30至50厘米/秒,喷幅宽度与喷枪距离相匹配,确保涂层均匀无流挂。喷涂压力需根据涂料粘度进行调整,一般空气压力控制在0.3至0.5兆帕,雾化效果应细腻均匀。喷涂后需进行流平处理,使涂层表面达到规定的光泽度和平整度,流平时间控制在5至10分钟,避免在涂层未流平时进行下一步工序。
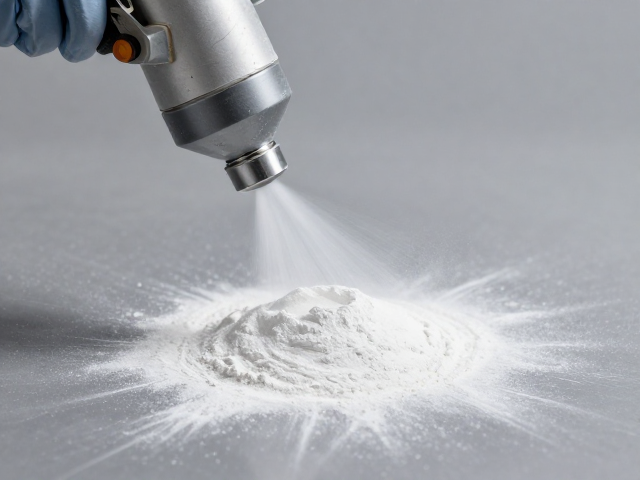
环氧底漆静电喷涂工艺要点
环氧底漆在静电喷涂过程中,需特别注意粉末的带电性和流动性。粉末涂料通过文丘里管吸入喷枪,在高压静电作用下带电后飞向工件。喷涂时,喷枪应垂直于工件表面,保持恒定距离,避免倾斜喷涂导致涂层厚度不均。对于复杂形状工件,需调整喷枪角度,确保粉末能到达内腔和死角部位,必要时采用旋转喷枪或多枪喷涂方式。
环氧底漆的固化条件对涂层性能至关重要,通常固化温度为180至200摄氏度,固化时间为10至20分钟。固化过程中,环氧树脂与固化剂发生交联反应,形成三维网状结构,赋予涂层优异的机械性能和化学稳定性。固化后需缓慢冷却,避免快速冷却导致涂层内应力过大而产生裂纹或剥落。固化后涂层表面应无气泡、裂纹、流挂等缺陷,附着力测试符合相关标准要求。
封闭底漆与环氧底漆的层间结合
封闭底漆喷涂前,需确认环氧底漆已完全固化并冷却至室温,层间结合力是保证涂层整体性能的关键。若环氧底漆表面存在油污、灰尘或固化不完全,将严重影响封闭底漆的附着力,导致涂层起泡、剥落。施工前需对环氧底漆表面进行清洁处理,可采用无尘布擦拭或低压空气吹扫,确保表面洁净干燥。
封闭底漆喷涂后,需进行适当的流平和固化处理,流平过程中涂层表面张力作用使涂层平整,固化过程则形成稳定的膜层。层间结合力测试通常采用划格法或拉拔法,要求涂层无剥离、无起泡现象。若层间结合力不足,需重新打磨环氧底漆表面,增加粗糙度,再重新喷涂封闭底漆,确保层间附着力达到规定标准。
常见缺陷分析与对策
静电粉末喷涂过程中常见缺陷包括缩孔、针孔、橘皮、流挂等。缩孔多由基材表面油污、水分或涂层中含有低表面张力物质引起,需加强基材前处理,确保表面洁净干燥,控制涂料中的杂质含量。针孔通常由固化过程中溶剂挥发或气体逸出造成,需优化固化曲线,降低升温速率,确保气体充分逸出。
橘皮现象与涂料流平性、喷涂参数有关,需调整涂料粘度,优化喷涂压力和喷枪移动速度,确保涂层均匀流平。流挂多因涂层过厚或喷涂不均匀导致,需控制单次喷涂厚度,采用多次薄喷方式,确保涂层均匀。对于已产生的缺陷,需根据具体情况采取打磨后重涂或局部修补措施,确保涂层质量符合标准要求。