
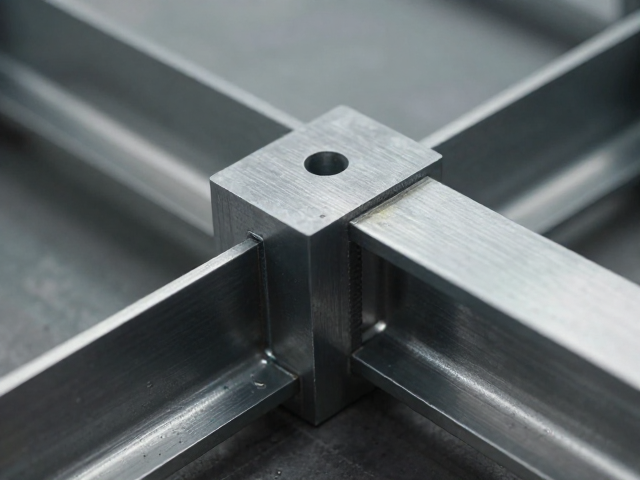
一体钢架折弯工艺的核心逻辑与结构优势
一体钢架折弯工艺并非简单的金属成型,而是基于材料塑性变形理论,通过高精度数控折弯机对整块钢板进行多道次、多角度的连续加工,从而形成具有极高结构刚性的整体框架。这种工艺彻底摒弃了传统焊接或螺栓连接可能存在的应力集中点与虚焊风险,使得钢架在承受垂直载荷与侧向推力时,应力分布更加均匀,显著提升了整体结构的抗疲劳性能。在重型机械、高端展示架以及精密仪器底座的应用场景中,这种无缝连接的结构特性能够有效减少长期使用过程中的松动与形变,确保设备运行的稳定性与安全性。
该工艺对材料本身的延展性与屈服强度有着严苛要求,通常选用经过严格退火处理的低碳钢或高强度低合金钢。材料在经历折弯模具的挤压与拉伸后,内部晶格结构发生滑移,若后续缺乏适当的热处理或时效处理,极易产生回弹现象,导致成品角度偏差。因此,现代生产线中常引入在线测角与自动补偿系统,实时修正模具闭合高度,以抵消材料因内应力释放而产生的形变误差。这种对材料特性的深度理解与精准控制,是保证一体钢架几何精度达到微米级别的关键所在。
日本压铸技术在金属成型中的跨界融合应用
虽然传统认知中压铸主要应用于铝合金、锌合金等低熔点金属,但在高精度钢制结构件领域,源自日本的精密模具设计与表面处理理念正深刻影响着折弯工艺的各个环节。日本工业强调的“公差管理”与“表面无瑕疵”标准,促使折弯模具在设计与制造中引入微弧抛光与纳米涂层技术,大幅降低了钢板与模具之间的摩擦系数。这种低摩擦界面不仅减少了材料表面的划伤与压痕,更使得折弯过程中的润滑剂消耗降低,提升了工艺过程的清洁度与环保属性,符合现代制造业对绿色生产的追求。
在成型设备的控制逻辑上,日本伺服液压系统的精准响应特性被广泛引入折弯机的主缸控制中。通过高频率的压力反馈与位置同步控制,设备能够实现对折弯速度的无级调节,特别是在处理厚板或复杂截面钢架时,能够精确模拟材料流动的阻力变化,避免因速度突变导致的局部撕裂或过度变薄。这种对成型过程的精细化调控,使得一体钢架在保持结构强度的同时,外观线条更加流畅锐利,满足了高端市场对工业美学与功能性并重的需求。
材料特性分析与成型过程中的微观变化
低碳钢板在折弯过程中,外侧受拉应力作用,内侧受压应力作用,中性层则保持长度不变。随着折弯半径的减小,外侧材料的拉伸变形率急剧增加,当超过材料的极限延伸率时,便会出现裂纹或断裂。因此,材料分析中需重点关注钢板的延伸率指标与硬度分布。高延伸率材料允许更小的折弯内R角,从而设计出更紧凑的结构;而硬度较高的材料则需要更大的折弯半径以防止开裂。实际生产中,常通过金相显微镜观察折弯区域的金相组织变化,评估材料在塑性变形后的晶粒细化程度及潜在的微观缺陷。
此外,材料的各向异性特性会直接影响折弯后的回弹行为。轧制板材在沿轧制方向与垂直轧制方向上的力学性能存在差异,这导致同一批次板材在不同方向折弯时,回弹角度可能出现不一致。为消除这一影响,部分高精度工艺会在折弯前对板材进行预矫直处理,或通过多次小角度折弯来逐步释放内应力。同时,环境温度对材料屈服强度也有微弱影响,在季节性温差较大的地区,生产线需建立温度补偿模型,动态调整折弯压力参数,确保全年生产数据的稳定性与一致性。
工艺参数优化与质量控制体系构建
折弯工艺的成功落地依赖于严密的参数体系,包括折弯力、模具角度、下模开口宽度及折弯速度等核心变量的精准设定。折弯力的计算需基于材料的抗拉强度、板材厚度、折弯长度及折弯系数综合推导,过大的压力会导致模具过早磨损或设备过载,而过小的压力则无法形成预定角度。下模开口宽度通常设定为板材厚度的6至8倍,这一比例能在保证折弯成型质量与模具寿命之间取得最佳平衡。现代折弯机配备的自动角度测量系统,能在每次折弯后即时反馈角度偏差,并通过闭环控制快速修正,将角度公差控制在±0.5度以内。
质量控制体系不仅关注最终产品的几何尺寸,更深入到过程数据的追溯与管理。通过物联网技术,每台折弯机的运行数据、压力曲线、模具使用次数等关键信息被实时上传至制造执行系统(MES)。一旦某项参数出现微小波动,系统即可触发预警,提示操作人员检查模具状态或材料批次。这种基于数据驱动的质量管控模式,彻底改变了传统依赖人工经验判断的滞后性,使得一体钢架的生产过程具备高度的可预测性与可复制性,为大规模标准化生产提供了坚实的数据支撑。