
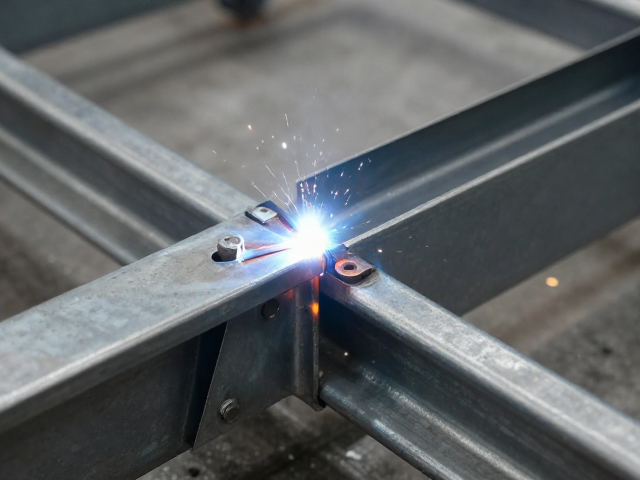
一体钢架折弯成型对焊接热变形的影响机制
一体钢架在经历高精度折弯工艺后,材料内部会产生显著的残余应力,这种应力分布的不均匀性直接决定了头枕连接件在后续焊接过程中的形位公差稳定性。当高强度低碳钢或低合金钢在折弯模具中发生塑性变形时,晶格结构发生扭曲,若未通过退火或时效处理释放应力,焊接时的局部高温加热会进一步改变材料的微观组织,导致焊缝区域与母材在冷却收缩时产生差异,进而引发连接件的翘曲或错位。
针对这一物理特性,工艺参数的设定必须严格匹配材料的热膨胀系数与屈服强度。在实际生产中,需精确计算折弯回弹量与焊接热输入的关系,通过控制预热温度和层间温度,降低焊缝区域的冷却速度,从而减少因热应力集中导致的微观裂纹。这种对材料本征属性的深度理解,是确保一体式结构在承受头部冲击载荷时,连接部位不发生疲劳失效的基础前提。
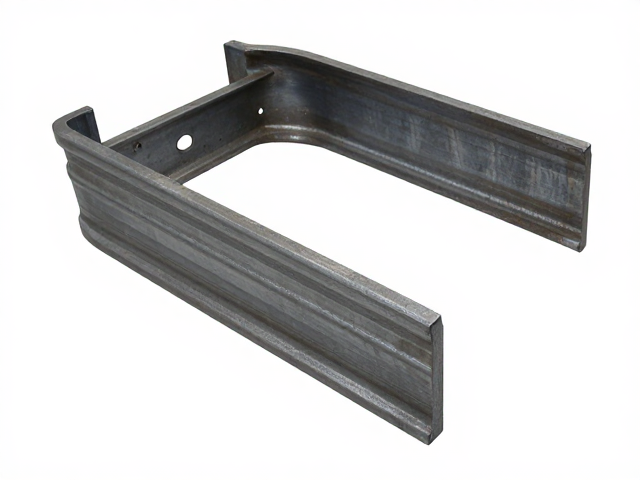
焊接工艺参数的精准调控与熔深控制
焊接过程中的电流、电压及焊接速度的匹配,决定了熔池的流动状态和最终焊缝的微观力学性能。对于一体钢架折弯后的薄壁或复杂曲面连接件,过大的热输入会导致母材烧穿或变形加剧,而热输入不足则会引起未熔合或夹渣缺陷。因此,需要建立基于材料厚度和坡口形式的参数数据库,通过实验验证确定最佳工艺窗口,确保熔深达到设计要求的同时,热影响区宽度控制在最小范围。
保护气体的流量与纯度也是影响焊接质量的关键变量。在一体钢架焊接中,通常采用混合气体保护焊以改善电弧稳定性和飞溅控制。气体流量的设定需考虑工件形状对气流场的干扰,确保熔池得到充分保护,避免空气中的氧、氮侵入导致焊缝氧化或气孔。通过实时监测电弧电压和电流波形,可以动态调整送丝速度,维持熔池尺寸的稳定性,从而获得成型美观且内部组织致密的焊缝。
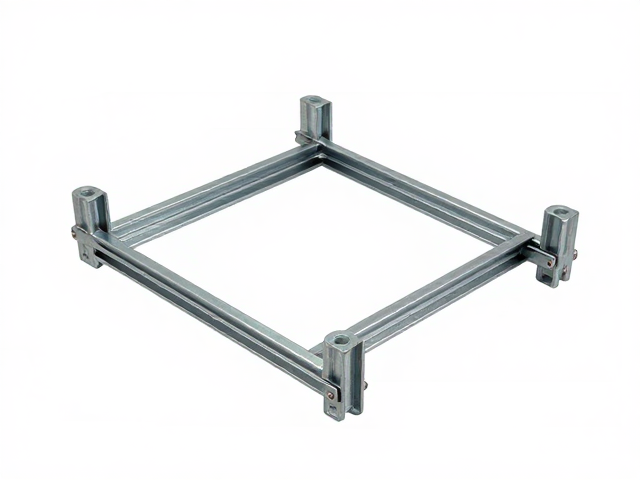
连接件结构设计与焊接顺序优化
一体钢架折弯后的几何形状往往具有非对称特征,这种结构特点使得焊接过程中的拘束应力分布极为复杂。合理的焊接顺序能够有效抵消或平衡焊接变形,通常遵循对称焊接、分段退焊或多层多道焊的原则。对于头枕连接件这类对位置精度要求极高的部件,需优先固定基准面,再进行非对称焊缝的施焊,以逐步释放应力,减少整体结构的扭曲。
结构设计阶段的工艺性审查同样不可或缺。在折弯成型前,需预判焊接可达性,避免出现焊枪无法到达或保护气体屏蔽不良的死角。同时,优化连接部位的坡口形式,如采用K型或X型坡口,可提高焊缝金属的填充效率并改善应力分布。通过有限元分析模拟焊接过程中的热-力耦合效应,预测变形趋势,进而调整折弯模具的补偿量或焊接夹具的定位点,从源头上提升连接件的装配精度。
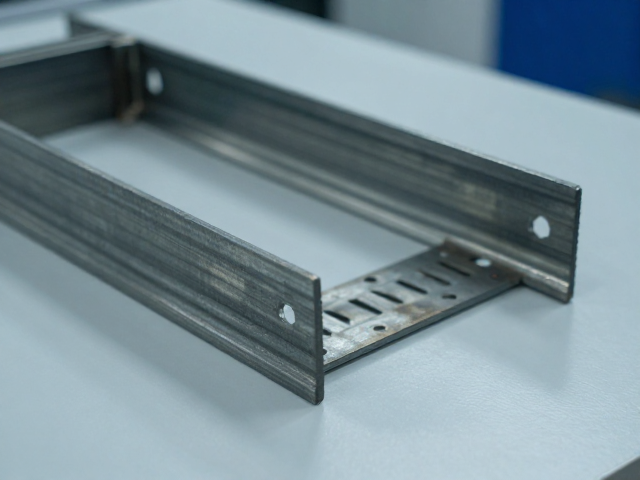
质量检测标准与无损探伤技术应用
焊接接头的质量评估需依托严密的无损检测流程,以确保无肉眼可见的表面缺陷及内部隐蔽缺陷。对于一体钢架折弯后的头枕连接件,超声波探伤是检测内部裂纹、未熔合等危险性缺陷的主要手段。通过调整探头频率和扫查方式,能够精确判定缺陷的位置、大小和取向,判定依据需严格遵循相关金属材料焊接工艺评定标准中的验收等级。
磁粉探伤则主要用于检测表面及近表面的开口缺陷。由于一体钢架多采用铁磁性材料,该检测方法具有极高的灵敏度和直观性。在焊接完成后,需对焊缝及其热影响区进行周向和纵向的磁化检测,任何线性或点状显示均需记录并评估其性质。此外,尺寸测量需使用高精度三坐标测量机,验证连接件在三维空间中的相对位置,确保其在整车装配线上能够顺利安装并满足安全法规对头枕抗冲击性能的要求。