
缝纫机双线精密车缝的核心优势
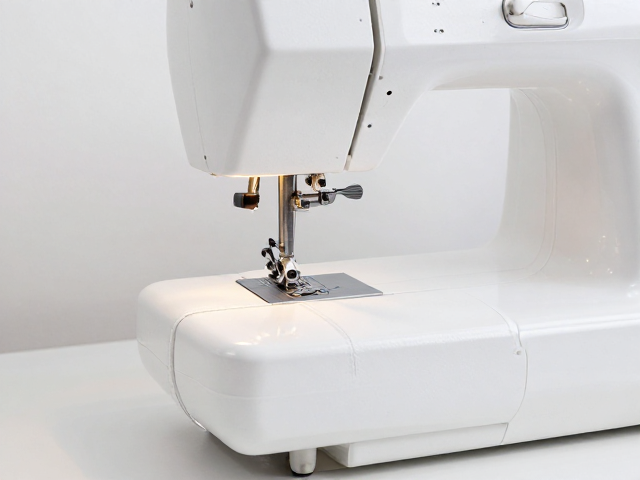
双线缝纫在软垫制作中扮演着关键角色,它通过两根针同时穿刺面料,形成平行且均匀的线迹,这种结构不仅提升了外观的精致度,更显著增强了接缝处的抗拉扯能力。对于扶手软垫这类需要频繁接触和承受压力的部件,普通单线缝合容易因受力不均导致线迹断裂或面料变形,而双线结构能更好地分散应力,保持形态稳定。
精密车缝工艺强调的是针距、张力与速度的精准配合。在操作过程中,压脚压力需根据海绵或填充物的厚度进行微调,确保上下层布料同步移动,避免出现层间错位或褶皱。这种对机械参数和手工技巧的双重把控,使得成品在视觉上呈现出整齐划一的线条美感,在功能上则满足了家居用品对耐用性的严苛要求。
扶手软垫缝合前的材料预处理
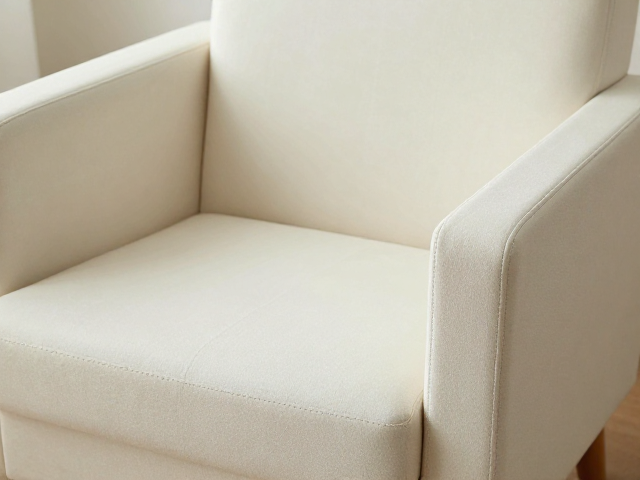
面料的选择与裁剪是决定缝合质量的基础环节。天然棉麻或高密度混纺面料具有良好的挺括度,能有效支撑内部填充物,但在裁剪时需预留准确的缝份,通常建议为1.5至2厘米,以便后续进行折边或压线处理。面料边缘需经过锁边或包缝处理,防止纤维松散脱落,从而减少缝纫过程中产生的线屑干扰,确保针头顺畅运行。
内部填充物的平整度直接影响最终成型的效果。海绵或羽绒填充层需经过拍打整理,确保厚度均匀,无局部堆积或空洞。在将面料包裹填充物时,应先从扶手底部中心点开始固定,逐步向两侧延伸,利用珠针临时定位关键受力点。这种预处理步骤能消除材料内部的隐性应力,避免在缝合过程中因材料回弹导致线迹歪斜或面料起拱。
双线车缝的操作技巧与参数设定
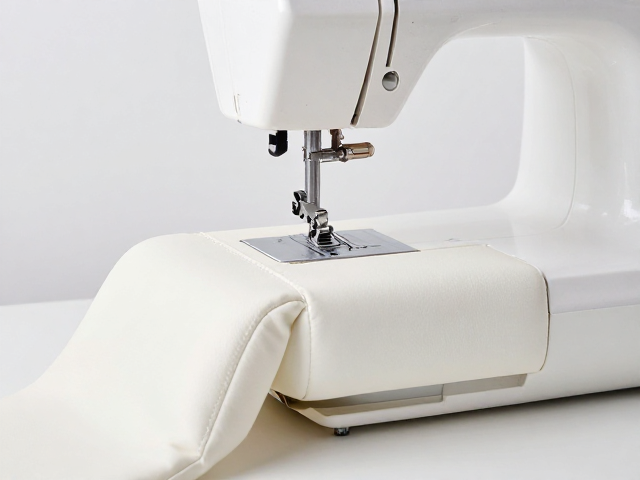
缝纫机的针距设置需根据面料厚度灵活调整,一般软垫缝合推荐针距为2.5至3毫米,过密的针迹会增加面料孔洞密度,削弱强度,过疏则影响美观和固定效果。上下线张力需保持平衡,上线过紧会导致面料起皱,下线过松则会在背面形成线环。实际操作中,建议先在边角废料上进行试缝,观察线迹形态,微调张力旋钮直至上下线交织点位于两层布料中间。
缝纫过程中,操作者的双手需协同配合,左手轻轻引导面料前进,右手控制缝纫速度,特别是在转角处需抬起压脚,手动旋转面料后重新落下压脚继续缝合。遇到扶手边缘等较厚部位,应放慢速度,必要时可使用厚料脚或加大压脚压力,确保针头能顺利穿透多层材料。保持面料始终处于自然平整状态,避免强行拉扯,是保证双线线迹笔直均匀的关键。
缝合后的整理与质量检测
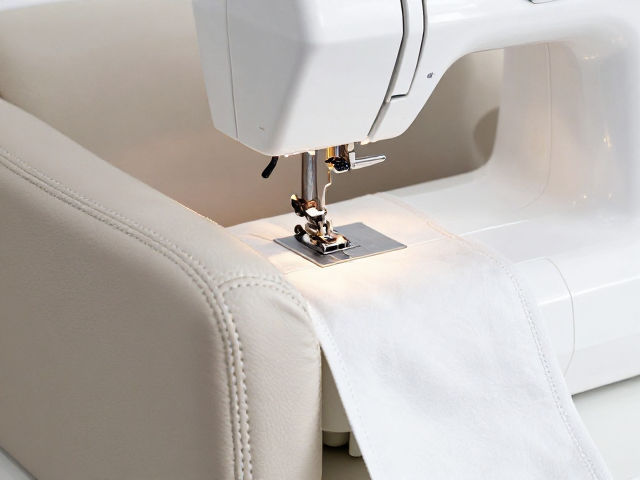
完成车缝后,需立即检查线迹的连续性,确认无跳针、断线或线迹扭曲现象。使用熨斗对缝合部位进行低温蒸汽熨烫,有助于消除缝纫过程中产生的临时褶皱,使线迹更加平整贴合。对于外露的线头,应使用打火机轻微燎烧或用剪刀修剪整齐,避免影响后续组装或日常使用中的触感。
质量检测环节需重点关注接缝处的牢固度与外观一致性。轻轻拉扯缝合部位,感受其抗拉强度,观察是否有松动感或面料变形。同时,检查双线之间的间距是否均匀,线迹是否平行,确保整个扶手软垫在不同光照角度下均无明显瑕疵。经过严格整理的软垫部件,可进入下一步的组装或包覆工序,确保最终成品兼具美观与耐用。