
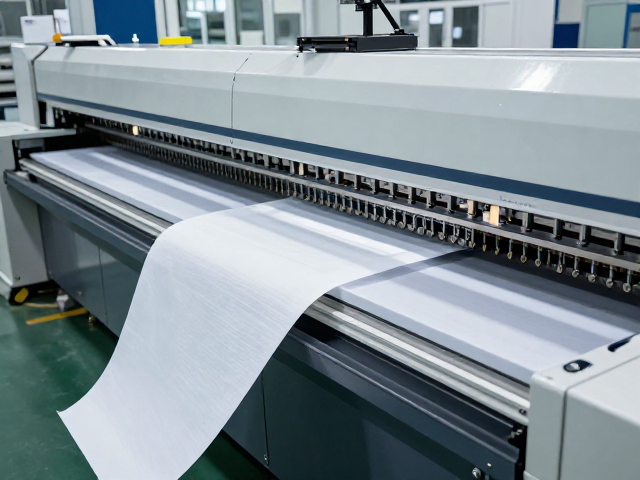
专业家具制造基地的智能化生产布局
现代家具制造基地正逐步从传统的离散型加工向高度集成的智能化生产单元演进,这种转变核心在于对空间利用率与物流效率的极致优化。在占地数千平方米的标准化厂房内,原材料仓、裁切区、缝纫车间及成品组装线通常采用U型或直线型布局,以缩短物料流转路径。地面铺设耐磨环氧地坪,确保重型设备运行平稳,同时安装分区照明系统,为精密作业提供均匀且无阴影的光线环境,这是保障后续车缝质量的基础条件。
生产线设备的选型严格遵循工业标准,自动化开料机与激光切割设备构成了前端加工的核心。木材或板材经过精密锯切后,通过自动分拣系统进入下一工序,这一过程减少了人为干预带来的尺寸误差。仓储管理系统(WMS)实时记录每一批次面料与基材的入库与出库信息,确保生产计划的可追溯性。这种基于数据驱动的生产环境,为后续高精度的车缝工艺提供了稳定的物理与信息基础。
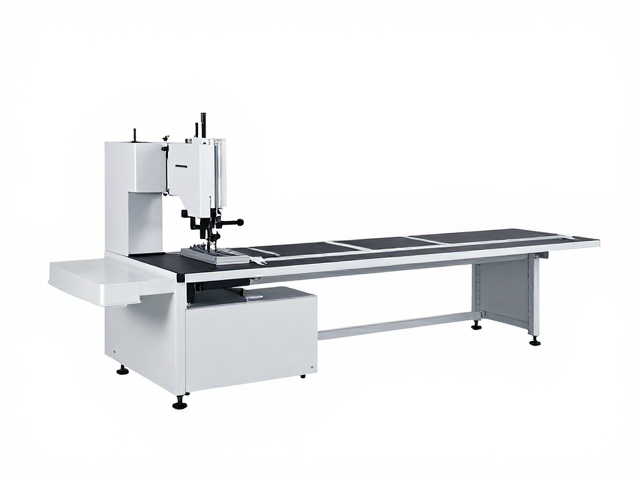
双线精密车缝的技术原理与设备参数
双线精密车缝技术主要应用于沙发、软体床等需要高承重与美观度的家具部件,其核心在于使用双针平行缝线结构,这种结构能显著提升接缝处的抗撕裂强度。工业级同步车缝机配备高精度压脚压力控制系统,压力值通常精确至0.1N级别,确保面料在高速缝纫过程中不发生位移或起皱。针距密度会根据面料厚度进行调整,常规厚牛皮针距控制在2.5-3.0mm,而薄型科技布则可能达到3.5-4.0mm,以确保线迹均匀且牢固。
设备的主轴转速与针杆运动轨迹经过精密计算,高速缝纫时的稳定性直接决定线迹质量。现代缝纫单元通常配备断线自动停机与线头自动修剪功能,减少人工修剪所需的时间与潜在的质量风险。缝纫线材多选用高强度涤纶长丝或尼龙线,其断裂强力需超过面料本身的拉伸强度,以防止使用过程中的开线现象。这种对机械精度与材料物理性能的严格匹配,构成了双线车缝工艺的技术壁垒。
面料张力控制的物理机制与动态平衡
面料在缝纫过程中的张力状态是决定成品外观平整度的关键变量。过大的张力会导致面料纤维变形,甚至造成缝线断裂;张力过小则易引起面料堆积,形成褶皱。专业的制造基地通过张力传感器实时监测缝纫过程中的动态张力变化,将张力波动范围控制在预设的±5%区间内。这一过程依赖于缝纫头与送布机构之间的严密的同步配合,送布牙的高度与行程需根据面料弹性系数进行微调。
对于具有弹性的面料如针织布或弹性皮革,张力控制还需考虑面料的回复率。缝纫过程中,面料受到针尖穿刺与压脚压迫会产生瞬时形变,缝后需观察其回弹情况。通过调整针距与压脚压力,使缝线在面料表面形成自然的微弧,既保证了结构强度,又避免了因张力不均导致的“波浪纹”现象。这种对材料力学行为的深刻理解与应用,使得家具成品在长期使用中能保持形态稳定。
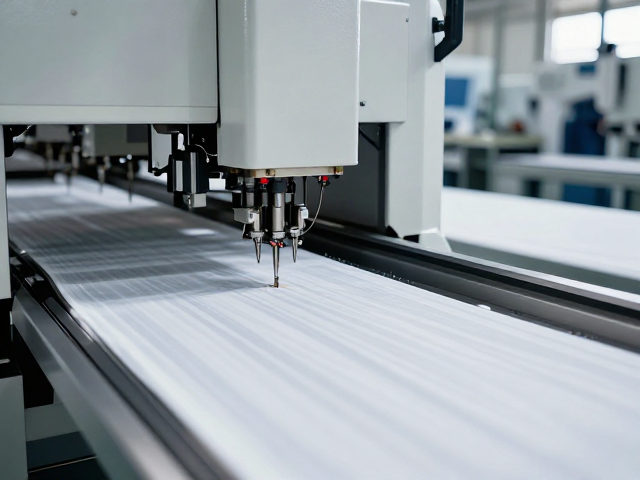
工艺标准化与质量检测体系
工艺标准的制定依赖于严密的测试数据与长期生产经验积累。每一款新产品在量产前需经过小批量试制,重点验证双线缝制的线迹一致性、面料张力分布及接缝强度。检测过程中会使用专业拉力测试仪对缝线部位进行拉伸测试,记录断裂时的受力数值,确保其符合设计规格要求。同时,外观检查会重点关注缝线是否平直、有无跳针、断线或线头残留,这些细节直接影响家具的整体质感。
质量控制流程贯穿生产全流程,从面料入库时的色牢度与缩水率测试,到裁切后的尺寸精度校验,再到缝纫过程中的在线抽检,每个环节设有明确的质量控制点。不合格品会被立即隔离并分析原因,防止缺陷流入下一工序。这种全过程的质量管理体系,确保了批量生产中的一致性与稳定性,使每一件出厂家具都符合既定的工艺标准。