
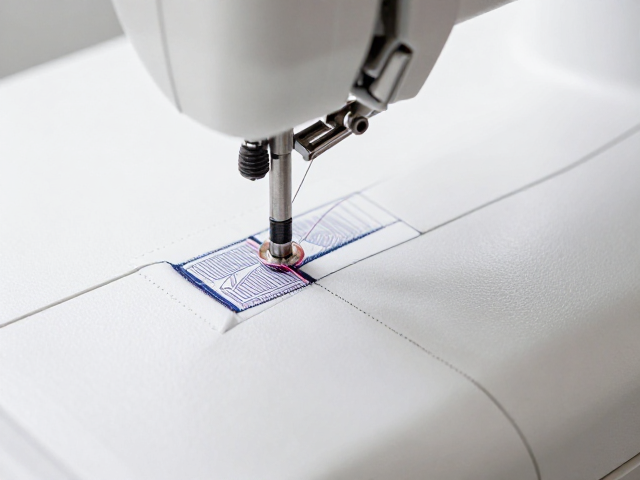
精密车缝的基础逻辑与设备校准
双线精密车缝的核心在于针距密度与线张力的动态平衡,这直接决定了织物表面的平整度与内部结构的稳定性。在实际操作中,机针的选型需严格匹配面料厚度,例如缝制160支高密棉布时,通常选用70号或80号针尖,以减少针孔对纤维的切割损伤。针尖进入面料的角度必须保持垂直,任何微小的偏斜都会导致跳针或断线,进而破坏线迹的连续性。
设备的日常校准是维持线迹一致性的先决条件。压脚压力需根据面料弹性进行微调,过大的压力会导致薄料起皱,过轻则易造成上下线层错位。送布牙的高度应低于面料表面0.5至1毫米,确保送布平稳而不拉扯织物。此外,旋梭与机针的同步时机需通过专业塞尺进行检测,确保线环形成稳定,这是实现双线交织紧密、无松散毛边的技术基础。
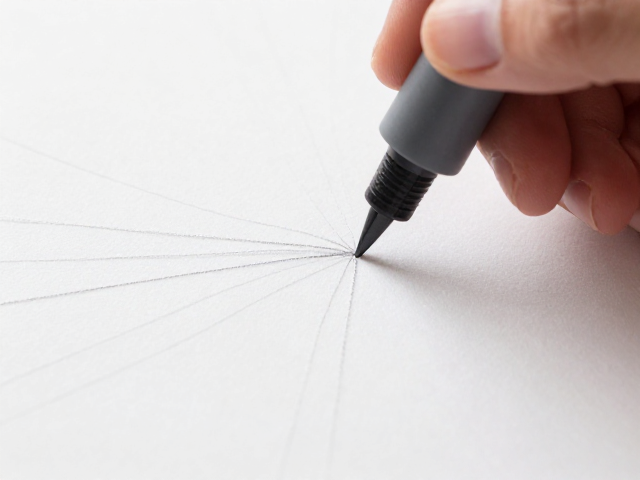
划粉标记的精准定位与技法应用
划粉标记是连接设计图纸与实物缝制的桥梁,其精准度直接影响对称部件的对位效果。选用与面料颜色反差适中且易脱除的划粉至关重要,深色面料宜用白色或黄色划粉,浅色面料则可选用蓝色或灰色。划粉线条需细直均匀,避免线条过粗导致缝份估算误差,特别是在处理曲线部位时,划粉点应标记在缝份边缘而非面料表面,以预留准确的缝合空间。
标记过程中,辅助工具的使用能显著提升效率与精度。直尺或专用定位尺可确保直线标记的平直,而锥形划粉笔则适用于需要定点的对称位置,如口袋盖、领角等关键部位。对于弹性面料,划粉后需轻轻按压标记处,使划粉粉末渗入纤维内部,防止后续熨烫或缝制过程中因摩擦导致标记模糊或移位,从而保证后续车缝路径的绝对准确。
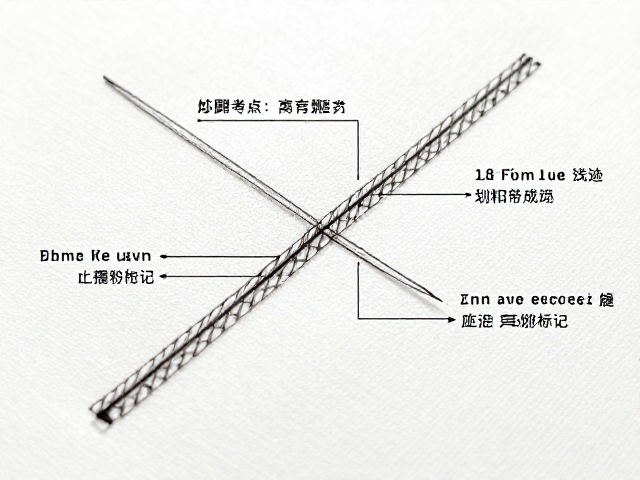
双线交织的张力控制与线迹成型
双线车缝的视觉效果主要受上下线张力比例影响,理想的线迹应呈螺旋状交织在面料中间,上下线迹长度一致且无浮线。调整张力时,需先使用同色线进行试缝,观察线迹形态。若上线浮于面料表面,说明上线张力过大或下线张力过小;反之,若下线可见,则需降低上线张力或增加下线张力。这一微调过程需反复进行,直至线迹饱满、平滑且无扭曲。
线材的选择与处理方式会显著改变张力表现。涤纶线强度高、耐磨,适合高强度缝合,但其表面光滑特性要求更精细的张力控制;棉线吸湿性好,但强度较低,易产生皱缩,需适当降低张力以防断裂。在缝制过程中,保持线轴转动顺畅,避免线团打结或摩擦生热,这些因素都会间接导致张力波动,进而影响最终线迹的均匀度与美观性。
特殊面料的应对策略与细节处理
不同材质的面料对车缝工艺有着截然不同的要求,需根据面料特性灵活调整参数。对于丝绸等光滑面料,需使用更细的机针和较低的缝速,以防止面料滑动或产生针痕;对于牛仔布等厚重面料,则需加强压脚压力,选用粗壮的机针和高强度线,并适当加快缝速以应对阻力。此外,厚重面料在接缝处需进行剪角或削薄处理,以减少堆积,确保线迹平整。
绗缝与拼布等复杂工艺中,多层面料的叠加会显著改变缝线轨迹。此时,需采用双层压脚或滚轮压脚,以增加对面料的抓附力,防止分层。在转折处,需抬起压脚微调面料方向,避免线迹扭曲或面料起拱。对于带有涂层或防水层的面料,需特别注意机针温度,过高的摩擦热可能导致涂层熔化或粘连,建议使用冷却型机针或降低缝速,以维持线迹的清晰与面料功能的完整性。