
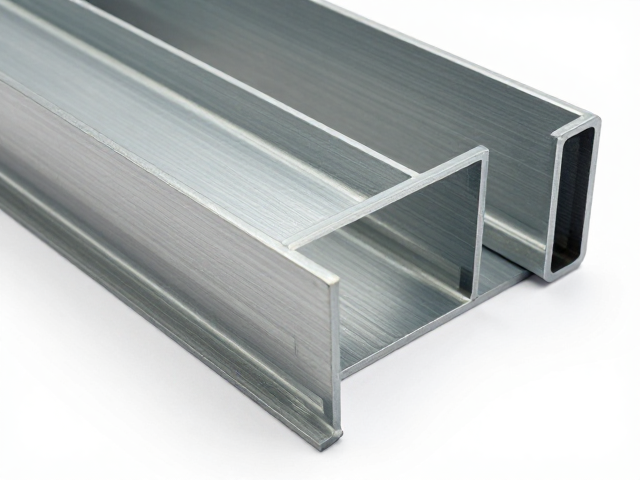
一体成型技术对金属结构件制造范式的重构
在高端家具及工业设备领域,传统焊接工艺正逐步被一体成型技术替代,这一转变的核心驱动力在于对结构整体性与外观极致美学的追求。一体钢架通过整块钢板经数控折弯成型,彻底消除了焊缝可能产生的应力集中点与视觉瑕疵,使得金属构件在受力模型上更接近理想的连续介质。这种工艺路径不仅提升了产品的视觉连贯性,更在物理性能上实现了应力沿构件全长的均匀分布,从而显著增强了整体结构的刚性表现。
从材料力学角度来看,一体折弯件在受到垂直载荷时,其形变过程更为可控且可预测。由于没有经过高温热处理的焊接环节,母材的金相组织未受到热影响区的破坏,保留了原始钢材的屈服强度与延展性特性。这意味着在同等壁厚条件下,一体成型钢架能够提供更稳定的弹性模量,减少了因局部热损伤导致的长期疲劳断裂风险,为高负载场景下的结构安全提供了基础保障。
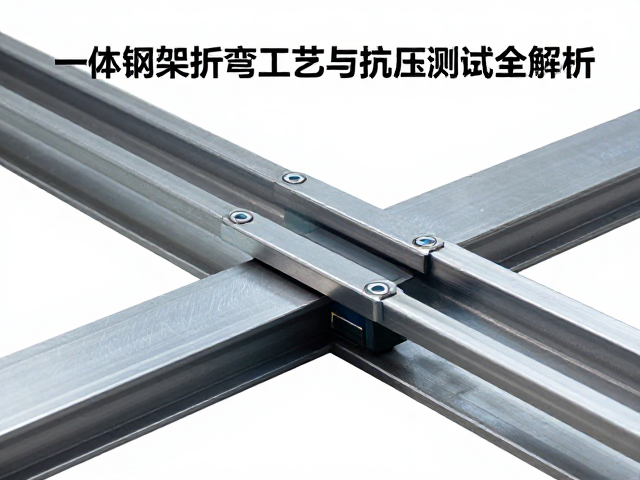
高精度折弯工艺的核心控制要素
实现高水准的一体钢架折弯,首要关键在于模具设计与板材回弹的精准计算。现代数控折弯机通过角度补偿功能,实时修正因材料厚度误差或硬度波动带来的偏差。实际操作中,操作人员需依据钢材的屈服强度设定合理的折弯系数,通常低碳钢的回弹角控制在0.5至1.5度之间,具体数值需结合板材厚度与折弯半径进行微调。这种精细化调整确保了成品角度的一致性,避免了因累积误差导致的装配困难或结构扭曲。
表面处理与折弯顺序的协同也是工艺成败的决定性因素。若先进行表面喷涂或拉丝处理再进行折弯,极易在折弯内侧产生涂层开裂或纹理断裂,影响美观与防腐性能。因此,行业标准流程通常采用先折弯成型、后表面处理的顺序。在折弯过程中,润滑剂的选用需兼顾减摩与防锈双重功能,减少模具与板材间的摩擦系数,防止板材表面划伤。此外,折弯压痕的控制也至关重要,通过优化下模槽宽与上模尖角比例,将压痕深度控制在0.1毫米以内,以维持外观的完整性。
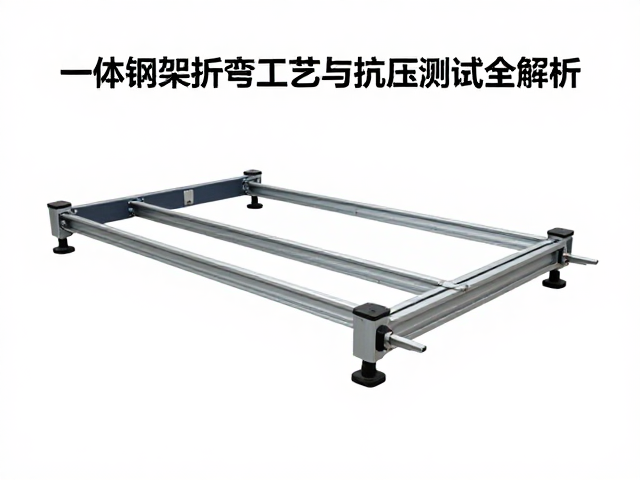
抗压测试的标准体系与执行逻辑
针对一体钢架的抗压性能评估,行业普遍参照GB/T 3327-2017《金属家具 通用技术条件》或EN 1728等相关标准进行静态载荷测试。测试过程中,试样需放置在刚性平面上,加载装置以规定的速率施加垂直压力。对于常规办公椅或书桌支架,测试通常设定为施加规定载荷(如1000牛顿)并保持一定时间,随后观察结构是否出现永久性变形或断裂。这一过程旨在验证钢架在极限工况下的结构完整性,而非单纯测试其最大承重能力。
动态疲劳测试进一步模拟了实际使用中的交变载荷,通过特定频率和振幅的往复加压,评估钢架在长期使用中的抗疲劳特性。测试数据会记录钢架在经历规定循环次数(如10万次)后的残余变形量。若残余变形超过标准允许值(通常为2毫米),则判定为不合格。此类测试不仅关注断裂点,更关注结构的刚度衰减情况,确保一体钢架在长时间受力后仍能保持原有的支撑性能,避免因材料蠕变导致的稳定性下降。
数据解析与失效模式分析
通过对多批次一体钢架的测试数据分析,可以发现折弯R角处的应力集中系数与板材厚度呈非线性关系。当R角半径小于板材厚度的1.5倍时,内侧纤维拉伸应力显著增加,易引发微裂纹扩展。在实际案例中,某型号办公钢架因R角设计过小,在动态测试第50000次循环时出现内侧微裂,最终导致结构失效。这一案例表明,合理的折弯半径设计是提升抗压性能的关键,通常建议R角半径不低于板材厚度的2倍,以分散应力集中。
厚度与抗压强度的正相关性在薄壁结构中表现尤为明显。测试数据显示,在相同材质下,将钢架壁厚从1.2毫米提升至1.5毫米,其屈服载荷提升了约25%。然而,厚度的增加并非唯一变量,折弯处的加强筋设计能有效提升截面惯性矩,从而显著提高抗弯刚度。通过在折弯内侧增加局部压筋,可在不显著增加材料用量的前提下,使局部抗压能力提升15%以上。这种结构优化策略,结合高精度折弯工艺,为一体钢架在轻量化设计与高承载需求之间的平衡提供了有效解决方案。