
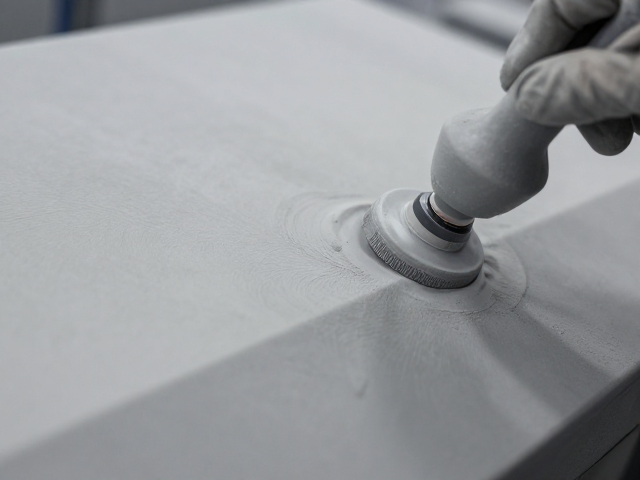
原子灰打磨对涂层附着力与表面平整度的决定性影响
原子灰作为静电粉末喷涂前处理的关键中间层,其打磨质量直接决定了最终涂层的微观结合力与宏观外观。在工业实践中,原子灰固化后的表面存在大量微孔与气孔,若未通过精细打磨进行封闭,静电粉末在熔融流平时无法形成致密的连续膜,极易出现缩孔、针孔或橘皮现象。打磨过程中的 grit 选择需遵循从粗配细的原则,通常建议使用 P80 至 P120 砂纸进行初步找平,去除原子灰表面的凸起与流挂,随后使用 P180 至 P240 砂纸进行精磨,以消除粗磨留下的深划痕,为后续涂层提供均匀的物理锚点。
打磨作业的环境控制与工具选择会显著改变基材的表面状态。干磨过程中产生的粉尘若未彻底清除,会在原子灰表面形成隔离层,严重削弱粉末涂层与底材的化学键合与机械咬合力。实际操作中,推荐使用带有真空吸尘功能的打磨机配合无尘纸进行擦拭,确保表面无浮尘、无油斑。对于高要求的外观件,打磨后需进行百格测试前的目视检查,确保表面无可见砂痕,这种微观平整度的提升能减少粉末堆积不均导致的色差,是保证批次间颜色一致性的基础工序。
抗指纹油污处理的化学机理与表面活化技术
静电粉末喷涂对基材表面的洁净度有着严苛要求,油污与指纹中的碳氢化合物会阻碍粉末树脂的润湿与流平,导致涂层出现鱼眼、缩孔或附着力失效。抗指纹油污处理的核心在于彻底去除有机污染物并激活金属表面,常用的处理方法包括溶剂擦拭、碱性清洗及专用表面活化剂处理。溶剂擦拭需选用高纯度、低残留的工业级溶剂,如异丙醇或专用脱脂剂,擦拭动作应遵循单向原则,避免将污垢反复涂抹于表面。对于批量生产,超声波清洗或喷淋清洗能更有效地剥离深层油污,清洗后的去离子水漂洗步骤能防止残留离子引发后续涂层腐蚀。
表面活化处理通过化学或物理手段改变金属表面的能态,增强涂层的附着力并提供额外的防污染屏障。磷化或硅烷化处理会在金属表面形成纳米级的转化膜,这种微晶结构不仅能提高耐腐蚀性,还能降低表面自由能,使油污更难附着。在实际应用中,需严格控制活化液的浓度、温度及反应时间,确保转化膜均匀且致密。若采用纯物理清洁方式,等离子清洗或火焰处理可瞬间去除微观有机残留,并增加表面粗糙度与极性基团,从而显著提升粉末涂层的初始附着力,这种预处理步骤对于高洁净度要求的家电面板及汽车内饰件尤为重要。
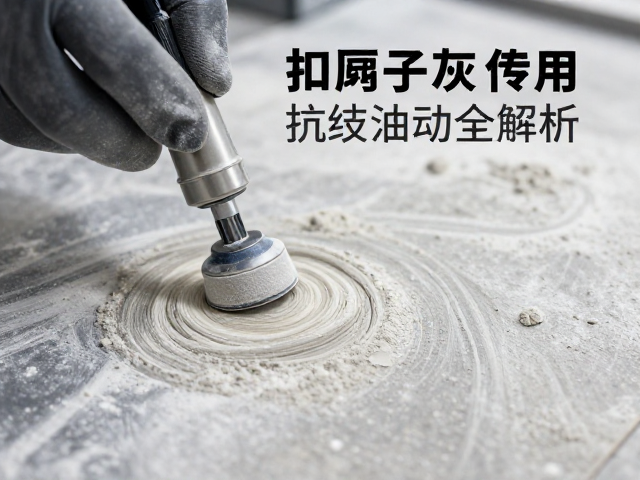
打磨与清洁工序的标准化作业流程与质量控制
建立标准化的作业流程是确保原子灰打磨与抗指纹油污处理效果一致性的关键。在打磨阶段,操作规范应明确打磨压力、移动速度及砂纸更换频率,避免因人工操作差异导致表面平整度波动。建议引入光泽度仪对打磨后的原子灰表面进行量化评估,将光泽度控制在特定范围内,以直观反映表面微观粗糙度的均匀性。在油污处理阶段,需制定严格的溶剂挥发时间标准,确保溶剂完全挥发后再进行喷涂,防止残留溶剂在高温烘烤下气化形成气泡。
质量控制环节需设置多重检测节点,以验证前处理效果。在喷涂前,可采用胶带测试法检查原子灰与底材的结合强度,或使用去离子水接触角测试法评估表面洁净度与活性。对于高附加值产品,可定期进行盐雾试验与划格附着力测试,追溯前处理工序中的潜在缺陷。数据分析显示,严格遵循标准化流程可将涂层缩孔率降低至 0.5% 以下,附着力等级提升至 0 级。通过持续监控打磨粉尘浓度及清洁溶剂的使用效率,企业可在保证涂层质量的同时,优化生产成本与环保合规性,实现前处理工序的精细化管理。