
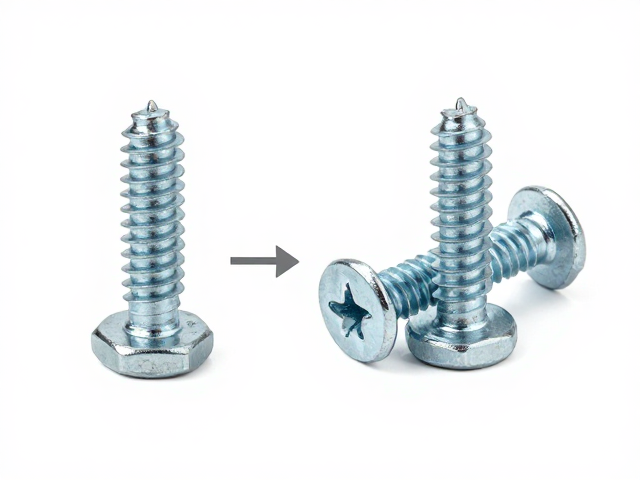
内六角圆柱头螺钉的预紧力控制原理
内六角圆柱头螺钉因其头部受力均匀、可承受较高的轴向载荷,广泛应用于机械结构及高强度连接场景。在安装过程中,螺纹副间的摩擦系数直接决定了扭矩与预紧力的转化效率。若完全忽略摩擦力的影响,仅凭经验施加扭矩,极易导致螺栓应力超过屈服极限,引发塑性变形甚至断裂。正确理解摩擦机制,是避免过度拧紧的第一道防线。
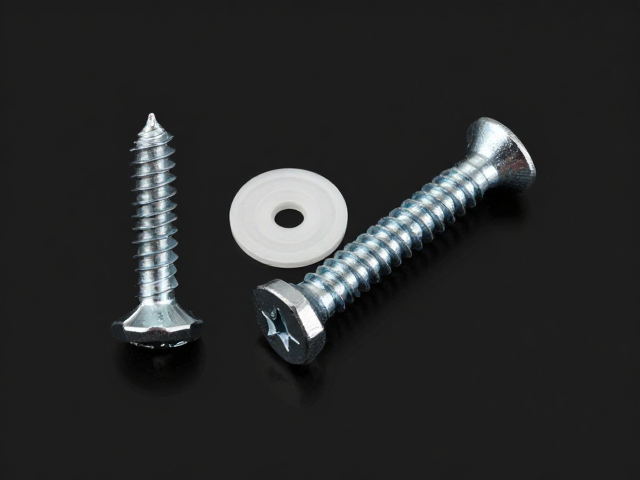
垫片在此类连接中扮演着改变摩擦界面特性的关键角色。当螺钉头部与工件表面之间存在微小不平或硬度差异时,直接接触会导致局部应力集中。引入标准垫片能够分散接触压力,减少螺纹副在旋转过程中的异常摩擦波动。这种物理隔离作用使得扭矩-预紧力的关系更加线性且可预测,从而为精确控制紧固力度提供基础条件。
垫片选型与表面处理的匹配逻辑
不同材质的垫片对摩擦系数有着显著影响。镀锌钢垫片表面较为粗糙,摩擦系数通常介于0.12至0.18之间;相比之下,经过钝化处理的不锈钢垫片或带有润滑涂层的垫片,其摩擦系数可降至0.08至0.12区间。在实际安装中,若未根据垫片材质调整拧紧扭矩,使用高摩擦系数垫片却采用低摩擦系数的扭矩标准,必然导致预紧力过大,造成螺钉过载。
表面处理工艺同样会改变接触面的微观形态。磷化处理或达克罗处理的垫片具有优异的减摩性能,能有效降低拧紧过程中的摩擦损耗。对于需要精确控制预紧力的关键部位,建议选用经过统一表面处理的配套垫片,以确保摩擦系数的一致性。若现场缺乏统一标准,应在安装前通过实验或查阅技术资料确认当前垫片组合的实际摩擦系数,以此作为扭矩计算的依据。
标准化扭矩与预紧力的换算方法
国际标准化组织(ISO)发布的ISO 898-1标准规定了碳钢及合金钢螺钉的机械性能,其中明确指出了不同规格螺钉的最小破断载荷和屈服强度。在实际操作中,通常将预紧力设定为螺钉屈服强度的70%至90%,以确保连接件处于弹性变形范围内。例如,M10级12.9的内六角螺钉,其推荐拧紧扭矩需根据螺纹直径、螺距及摩擦系数通过公式 $T = K \cdot F \cdot d$ 进行计算,其中K为扭矩系数,F为预紧力,d为公称直径。
扭矩系数K值会因垫片状态、润滑情况及表面粗糙度而大幅波动。未润滑且表面干燥的钢对钢接触,K值可能高达0.20以上;而经过二硫化钼或特定润滑剂处理的界面,K值可稳定在0.12左右。这意味着,相同的扭矩下,润滑良好的连接产生的预紧力是不润滑状态下的近两倍。因此,在技术规范中必须明确标注润滑要求,严禁在未规定润滑状态下随意施加扭矩,这是防止因摩擦系数变化导致过度拧紧的核心措施。
工具使用规范与过程监测
高精度扭矩扳手是控制预紧力的必要工具,其精度等级应符合ISO 6789标准,通常推荐使用精度等级为±4%或更高等级的工具。在连续使用过程中,扭矩扳手需定期进行校准,以确保输出扭矩的准确性。直接用力矩扳手配合内六角批头进行拧紧时,应保持批头与螺钉孔完全啮合,避免打滑造成螺钉头部六角孔变形,进而影响后续拆卸或导致应力集中。
对于批量安装或关键结构连接,建议采用转角法进行辅助控制。即在螺钉头部与工件接触面划分界线后,先施加初始扭矩使连接面贴合,随后测量从贴合点开始旋转的角度。由于螺栓的伸长量与旋转角度呈线性关系,该方法能更直接地反映预紧力的大小,完全摆脱了摩擦系数对扭矩法的干扰。这种方法在航空航天、重型机械等领域已被验证为有效避免过度拧紧或拧紧不足的手段。