
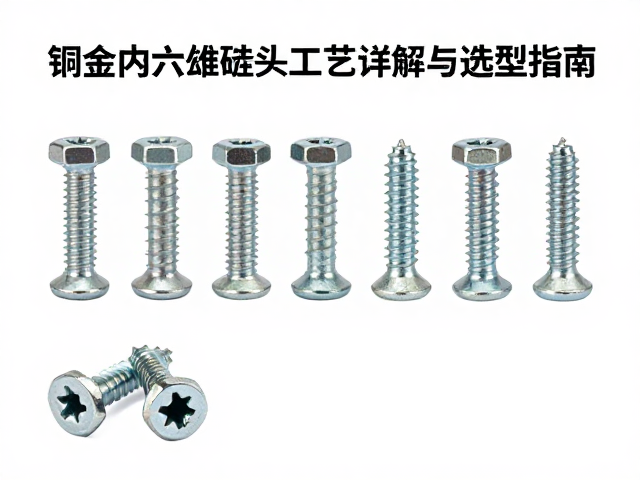
铜合金内六角圆柱头螺丝的核心规格体系
铜合金内六角圆柱头螺丝的规格界定主要依据国际标准ISO 4762及国标GB/T 796.1,其核心参数涵盖公称直径、公称长度、头部直径及头部高度。在工业应用中,常见的公称直径范围集中在M2至M20之间,其中M3、M4、M5为机械装配中使用频率最高的型号。公称长度指从头部底面至螺纹末端的距离,实际选型时需结合被连接件的总厚度及螺纹啮合长度进行精确计算,确保满足最小啮合深度要求,通常对于铜合金材质,建议啮合长度不小于1.2倍的公称直径,以应对铜材相对较低的剪切强度。
头部几何尺寸直接决定了扳手工具的的选择与安装空间。圆柱头设计使得螺丝顶部平整,无凸出部分,适用于对空间布局紧凑或要求表面平整度较高的装配场景。不同直径对应的头部对边宽度(S值)和头部高度(k值)均有严密的公差规定,例如M6规格的对边宽度通常为10mm,头部高度约为3.6mm。这些尺寸参数并非随意设定,而是经过严密的力学测试与标准化流程确定,确保在施加扭矩时,内六角槽能与扳手完美啮合,避免滑牙或损坏,同时控制头部高度以优化整体装配结构。

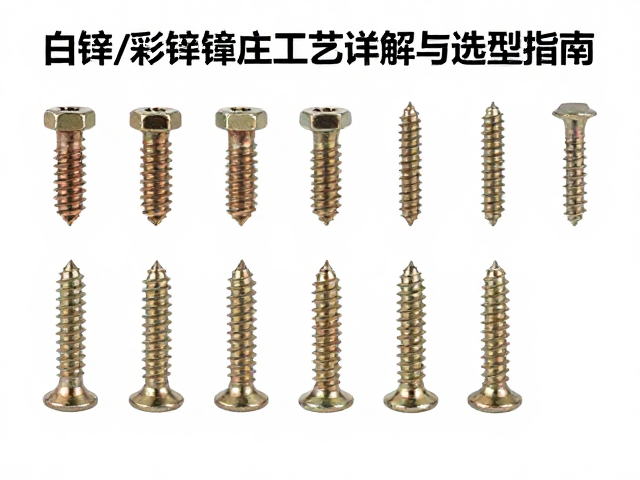
白锌与彩锌表面处理工艺的机理与差异
白锌处理主要采用电解镀锌工艺,在铜合金表面沉积一层致密的纯锌或锌镍合金层。该工艺形成的锌层呈银白色,外观光洁,具有优异的阴极保护作用。当螺丝表面受到机械损伤或暴露于潮湿环境中时,锌层作为牺牲阳极优先腐蚀,从而保护内部的铜基体免受电化学腐蚀。白锌层通常较薄,厚度控制在3-6微米之间,这使其在保持零件精密配合的同时,提供基础的大气环境防护。然而,白锌层的耐腐蚀性能会随环境湿度和盐雾浓度的增加而迅速衰减,通常中性盐雾测试时间在12-24小时左右,适用于一般室内干燥环境的机械连接。
彩锌处理,即彩色钝化镀锌,是在白锌基础上进行铬酸盐钝化处理,形成含有三价铬或六价铬的转化膜。这种工艺不仅保留了锌基底的阴极保护功能,钝化膜本身还具备严密的物理屏障作用,能显著延缓腐蚀介质的侵入。彩锌层外观呈金黄色、蓝色或彩虹色,装饰性优于白锌,且耐蚀性能大幅提升,中性盐雾测试时间通常可达24-48小时甚至更高,具体取决于钝化液的配方与工艺控制水平。值得注意的是,随着环保法规对六价铬的限制,无铬钝化(三价铬)彩锌工艺逐渐成为主流,其在保持高耐蚀性的同时,消除了重金属污染风险,更符合现代绿色制造的标准。
铜合金材质的特性对螺丝性能的影响
铜合金内六角圆柱头螺丝常选用C11000(红铜)、C26000(黄铜)或C36000(易切削黄铜)等牌号,不同材质赋予螺丝独特的物理与化学特性。黄铜因其良好的耐腐蚀性、导电性及优异的机械加工性能,成为电气连接和海洋环境应用的首选。C36000易切削黄铜含有铅元素,能显著改善切削性能,提高加工效率并降低刀具磨损,但其耐腐蚀性略低于无铅黄铜,且在部分对环保要求严格的领域受到限制。铜合金的强度普遍低于钢制螺丝,因此在设计承载结构时,必须充分考虑其屈服强度和抗拉强度,避免因过载导致螺纹滑牙或螺丝断裂。
铜合金与钢制部件接触时,存在电偶腐蚀的风险。由于铜的电位高于钢,当两者在电解质环境中直接接触时,钢件会成为阳极加速腐蚀。因此,铜合金螺丝常应用于需要防磁、无火花或耐腐蚀的非结构性连接部位。在高温环境下,铜合金的强度会显著下降,且容易发生蠕变现象,导致预紧力松弛。因此,在高温工况下选用铜合金螺丝时,需进行详细的热力学计算,并可能需要定期检查并重新紧固,以确保连接的安全性与稳定性。此外,铜合金良好的导热性使其在需要散热或导热的应用场景中具有不可替代的优势。
选型指南与工程应用要点
选型过程中,首要任务是明确应用场景的环境特征。对于室内干燥、无腐蚀性气体的机械装配,白锌处理足以满足需求,且成本较低。若处于室外、沿海高盐雾或工业污染区域,必须选用彩锌处理,甚至考虑更高等级的达克罗或热浸镀锌,以确保长期使用的可靠性。螺纹规格的选择需匹配被连接件的孔径与强度,铜合金螺丝的许用应力较低,建议在使用时保留充足的安全系数,避免在承受冲击载荷或振动环境下单独使用,必要时可配合防松垫圈或螺纹锁固剂使用。
安装与维护环节同样关键。铜合金材质较软,攻丝或拧紧过程中极易因扭矩过大导致螺纹损伤。建议使用扭矩扳手控制拧紧力矩,严格遵循厂家提供的推荐扭矩值,通常铜合金螺丝的拧紧扭矩仅为同规格钢制螺丝的30%-50%。内六角螺丝的六角槽易受磨损,应选用与螺丝规格精确匹配的内六角扳手,避免使用尺寸不符或磨损严重的工具,以防滑牙。在拆卸时,若发现螺丝难以拧出,切勿强行操作,可尝试使用渗透性润滑剂浸泡,待松动后再行拆卸,以保护螺纹完整性及铜基体结构。