
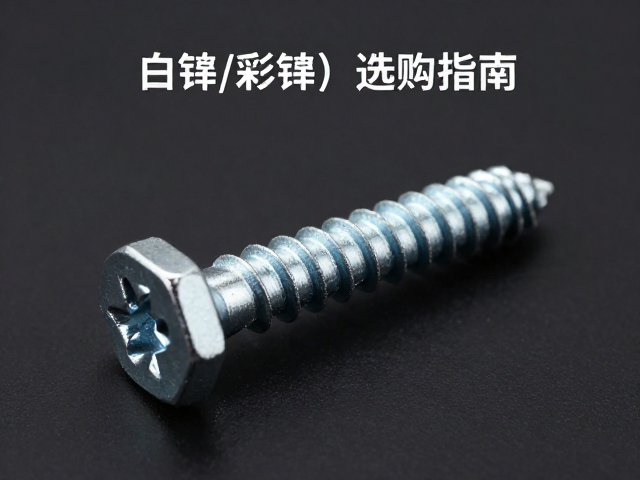
表面处理工艺差异与防护性能解析
内六角圆柱头螺丝的镀锌层主要分为白锌和彩锌两种,其核心差异在于钝化膜的颜色与耐腐蚀性能。白锌表面呈现银白色,经过铬酸盐钝化处理后形成致密的氧化膜,在标准盐雾测试中通常能维持24至48小时的耐腐蚀表现,适用于对外观要求不高或环境相对干燥的室内场景。彩锌则通过添加有机封闭剂或经过彩色钝化处理,表面呈现黄色、彩虹色或黑色,其盐雾耐受时间通常可达48至72小时以上,能有效应对潮湿、多雨或轻度腐蚀性环境,如户外钢结构或机械设备外部连接。
在实际工业应用中,镀层厚度是决定螺丝寿命的关键指标。根据国家标准GB/T 9797,一般用途的内六角螺丝镀锌层厚度多在3至9微米之间,而高防腐要求场景可选用12微米以上的厚镀层产品。白锌工艺成本相对较低,适合大批量标准化生产;彩锌因增加了封闭或着色工序,单价略有上浮,但能显著降低后期维护频率。选购时需明确使用环境的湿度、酸碱度及温度变化,避免因防护等级不足导致螺丝早期锈蚀失效。
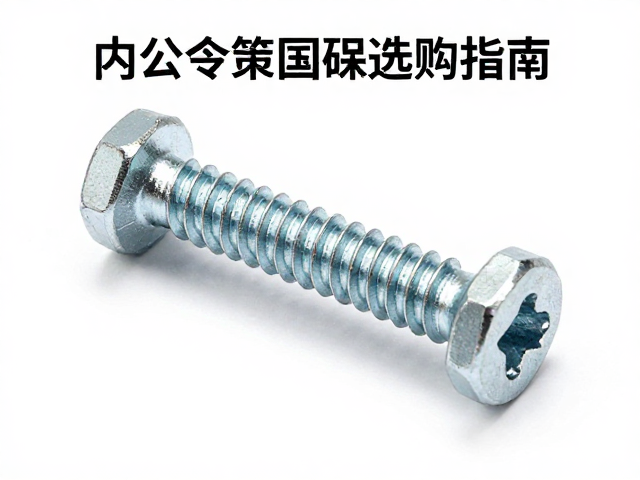
规格参数匹配与机械性能选择
内六角圆柱头螺丝的规格选型需严格对照ISO 4762或GB/T 70.1标准,重点关注直径、长度及头部尺寸。常见公制规格涵盖M3至M24,其中M6、M8、M10为机械装配中最高频使用的尺寸。长度测量应从头部下端面至末端,不含螺纹倒角部分,确保拧入后能提供足够的夹持力且不干涉相邻部件。头部六角对边尺寸需与内六角扳手匹配,过配会导致滑牙,过配则无法施加预设扭矩,影响紧固效果。
机械性能等级直接关联螺丝的抗拉强度与屈服强度,国标中常见等级为4.8级、8.8级及12.9级。4.8级适用于一般结构性连接,抗拉强度不低于400MPa;8.8级广泛用于汽车底盘、重型机械,抗拉强度达到800MPa;12.8级则用于高应力关键部位,需配合高强度螺母使用。镀锌处理会对钢材产生轻微氢脆风险,特别是对于高强度等级螺丝,建议选用经去氢处理的产品的,或在紧固后24小时内完成装配,以释放内部应力,防止延迟断裂。
安装扭矩控制与紧固规范
正确的紧固力矩是确保内六角螺丝连接可靠性的核心,扭矩不足会导致连接松动,过紧则可能引发螺纹滑丝或螺丝断裂。不同规格与性能等级的螺丝具有对应的推荐扭矩值,例如M8 8.8级螺丝的推荐扭矩约为30-40牛·米,而M10 8.8级约为55-65牛·米。实际操作中应使用经过校准的扭力扳手,严禁使用普通活动扳手或冲击扳手直接施加最终紧固力,以免因受力不均造成头部损坏或螺纹损伤。
预紧力的均匀分布对法兰连接或平面贴合至关重要。对于多螺栓紧固场景,应采用对角交叉拧紧法,分2-3次逐步达到目标扭矩,避免单边受力导致密封面泄漏或连接件变形。镀锌层具有较低的摩擦系数,若使用润滑剂或油脂,需重新计算扭矩系数,通常润滑状态下所需扭矩可降低20%-30%。此外,安装前需清理螺纹孔内的油污、铁屑或旧锈迹,确保螺丝能顺畅旋入,避免因干摩擦导致扭矩波动或螺纹咬死。
存储环境与长期维护要点
镀锌螺丝的长期稳定性受存储环境影响显著。白锌在潮湿环境中易产生白色粉末状腐蚀产物(白锈),彩锌因表面封闭层较好,耐蚀性更优,但长期暴露在高温或强紫外线环境下可能出现褪色或涂层老化。建议将螺丝存放在干燥、通风的室内环境中,相对湿度控制在50%以下,避免与酸性、碱性物质或铜、锌等异种金属直接接触,以防发生电偶腐蚀。
定期检查紧固点的状态是预防失效的有效手段。在振动频繁或温度变化剧烈的设备中,应设定周期性巡检计划,观察螺丝头部是否有松动迹象、镀层是否剥落或出现红褐色锈点。若发现轻微白锈,可使用软布擦拭后涂抹防锈油恢复保护;若镀层严重腐蚀或螺纹损伤,应立即更换,不可尝试修复后继续使用。对于户外长期使用的结构件,可考虑在螺丝头部涂抹少量二硫化钼或专用防松胶,以增强抗振动松脱能力,但需确保防松胶与镀锌层兼容,避免化学反应破坏镀层。