
精密数控冲压中拉深工艺的核心控制要素
拉深成形是数控冲压中极具挑战性的工序,其核心在于控制板材在模具型腔内的流动与变形。在精密加工场景下,板材的屈服强度、延伸率以及硬化指数直接决定了极限拉深比(LDR)的上限。实际生产中,需重点监控压边力的分布均匀性,过大的压边力会导致材料流动受阻进而引发开裂,而压边力不足则容易因切向压应力过大导致起皱。现代数控冲床通常配备伺服压边系统,能够根据板材厚度波动实时微调压边力,这种动态补偿机制能显著降低废品率,特别是在处理深筒形件时,保持压边圈与凹模表面的平行度至关重要,通常要求平行度误差控制在0.02mm以内,以消除局部应力集中。
润滑条件的优化是提升拉深质量另一项关键手段。传统润滑方式难以应对微米级公差的精密件需求,目前广泛采用高分子聚合物基润滑剂,其在高温高压下形成的吸附膜能有效降低摩擦系数,同时避免残留物污染后续工序。润滑剂的粘度选择需结合拉深速度与模具温度进行匹配,过稀的润滑剂无法形成完整油膜,过稠则会增加流动阻力。此外,模具表面的微观纹理处理也会影响润滑效果,通过喷砂或激光织构形成的微坑结构可储存润滑剂,确保在拉深过程中材料与模具界面始终处于有效润滑状态,从而减少干摩擦引起的表面划伤和材料撕裂风险。
公差配合计算与模具间隙的科学分配
精密冲压件的尺寸精度高度依赖于凸凹模之间的间隙值,这一间隙并非单一数值,而是需要根据板材厚度、材质特性及拉深道次进行科学分配。对于低碳钢板材,单边间隙通常取板材厚度的8%-12%,而在多道次拉深过程中,后续道次的间隙值需逐次减小,以补偿材料回弹并保证最终尺寸稳定性。计算过程中需引入修正系数,考虑模具磨损对间隙变化的影响,初期模具间隙可设置略小于理论值,待模具磨合期结束后,间隙趋于稳定,此时零件尺寸精度最为可控。对于高强度不锈钢或铝合金材料,由于其回弹倾向较大,间隙计算需额外增加回弹补偿量,通常通过有限元分析软件模拟拉深过程中的应力应变分布,反向推导最优间隙参数。
公差配合的计算还需结合零件的功能需求,区分成形尺寸与非成形尺寸的控制策略。对于拉深深度、直径等成形关键尺寸,公差带通常采用对称分布或偏向内侧分布,以确保零件在装配时的配合稳定性;而对于非配合表面,则可适当放宽公差,以延长模具寿命。在实际计算中,需考虑模具制造误差、机床滑块导向精度以及板材厚度公差对最终零件尺寸的叠加影响。一种有效的控制方法是建立严密的公差链,将板材厚度公差、模具间隙公差、定位误差纳入统一计算模型,通过概率统计方法确定最坏情况下的尺寸偏差范围。例如,当板材厚度公差为±0.05mm,模具间隙公差为±0.02mm时,需通过严密的公差分析确保最终拉深件直径偏差控制在±0.05mm以内,避免因累积误差导致零件超差。
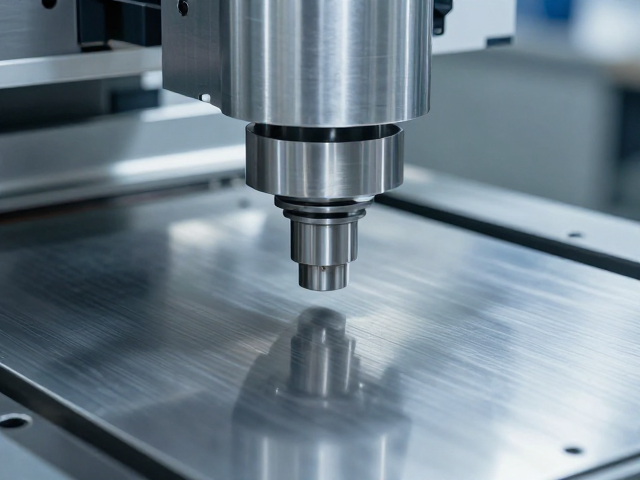
模具设计与材料流动的协同优化
模具几何结构的设计直接影响拉深过程中的材料流动路径,合理的圆角过渡是减少应力集中的关键。凹模入口圆角半径通常取板材厚度的1-2倍,若圆角过小,材料流入受阻,局部拉应力急剧升高导致开裂;若圆角过大,则压边圈无法有效压紧材料,易引发起皱。凸模圆角半径则需根据零件底部圆角要求确定,同时需考虑材料变薄现象,通常在凸模尖端设置微锥度或抛光处理,以改善材料滑移。对于复杂形状零件,可采用分步拉深或反拉深工艺,将一次成形分解为多次小变形过程,每次变形后材料发生再结晶,恢复部分塑性,从而提高极限成形能力。模具型腔表面的光洁度也需严格控制,通常要求Ra值低于0.4μm,以减少摩擦阻力并防止材料粘附。
材料纤维方向对拉深件的成形质量有着显著影响,板材在轧制过程中形成的各向异性会导致拉深耳现象,即零件口部出现波浪形起伏。为消除拉深耳,需在模具设计中设置修边工序,或在拉深前对板材进行预变形处理以削弱各向异性。在数控冲压中,可通过调整板材在模具中的定位角度,使拉深方向与板材轧制方向成一定夹角,通常45度角能有效平衡各向异性带来的不利影响。此外,模具的排气结构设计也不容忽视,拉深过程中空气被困在型腔内会形成气垫,阻碍材料流动,需在凹模或压边圈上设置微型排气槽,确保空气及时排出,保持材料与模具表面的紧密接触,从而提高成形件的表面质量和尺寸精度。