
经编针织底布的结构特性与PU涂层结合机制
经编针织物因其线圈纵行相互勾连的结构特点,在作为PU压纹工艺的基材时,能够提供极高的尺寸稳定性与抗拉伸强度。与经编经编组织相比,经编纬编混合结构或特定针法的经编网眼布,其内部孔隙率更为可控,这为后续聚氨酯(PU)浆料的渗透与固着创造了理想的微观环境。底布的密度与线圈形态直接决定了最终成品的透气通道分布,高支高密度的经编底布往往伴随着更紧密的纤维排列,这在提升耐磨性的同时,也对压纹液的渗透深度提出了更精细的工艺控制要求。
PU涂层与底布的结合并非简单的物理附着,而是涉及高分子链段的扩散与缠结。在工艺初期,水性或溶剂型PU浆料需克服表面张力,均匀铺展于经编织物的纤维表面。浆料中的极性基团与纤维表面的官能团产生相互作用,形成初始粘附力。随后通过烘箱预热,溶剂挥发或水分蒸发,PU分子开始初步交联。这一阶段的关键在于温度曲线的设定,过高的初始温度会导致浆料表面迅速结皮,阻碍内部溶剂逸出,形成气泡或针孔缺陷;而过低的温度则会导致干燥效率低下,影响生产节拍。
压纹成型过程中的热压定型与表面纹理重构
压纹工艺的核心在于利用加热压纹辊对涂布后的织物施加压力与温度,使PU层发生塑性变形,形成预设的立体纹理。压纹辊表面的图案精度直接决定了最终产品的视觉效果与触感。在热压过程中,PU材料达到其玻璃化转变温度(Tg)以上,分子链段活动能力增强,在高压下填充至压纹辊的凹槽中。此时,底布的纤维网络也被压制变形,形成永久性的立体结构。压纹深度、清晰度以及边缘的锐利程度,取决于压力大小、压纹速度以及辊筒温度的协同作用。
为了获得高透湿率的成品,压纹工艺需在保证纹理清晰度的前提下,尽可能保留材料内部的微孔结构。传统的实心压纹容易完全封闭材料表面,导致湿气无法通过。现代工艺常采用局部压纹或浅层压纹技术,在形成装饰性纹理的同时,保留非压纹区域的孔隙连通性。此外,压纹后的冷却定型步骤至关重要,快速且均匀的冷却能够固定PU分子的结晶形态,防止纹理回弹或模糊,确保产品在后续裁剪、缝制过程中保持形态稳定。
透湿率提升的关键因素与微观通道构建
透湿率是功能性面料的核心指标,其本质是水蒸气分子通过材料内部孔隙或分子间隙扩散的能力。在经编针织PU压纹工艺中,透湿性能的提升主要依赖于基材的孔隙率与涂层厚度之间的平衡。经编结构本身具备的天然三维网状空间,若未被过厚的PU层完全堵塞,即可成为水汽扩散的主要通道。通过优化浆料配方,引入微孔助剂或在成膜过程中控制相分离,可以在PU层内部形成纳米级的微孔结构,这些微孔允许水分子通过,同时阻挡液态水渗透,从而实现“防水透湿”的效果。
测试数据显示,经过特定工艺优化的经编PU压纹面料,其透湿率可达到10,000g/m²·24h以上,这一数值远高于传统覆膜面料。高透湿率的实现还得益于压纹纹理对有效透气面积的影响。立体纹理增加了材料的比表面积,使得水汽扩散的路径更加分散,降低了局部阻力。同时,底布的纤细分丝技术进一步缩小了纤维直径,增加了单位面积内的纤维数量,从而在保持织物强度的同时,增加了纤维间的微隙,为水汽透过提供了更多的物理路径。
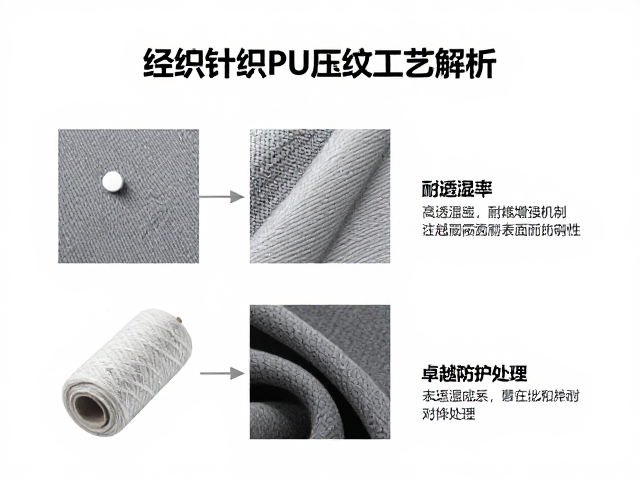
耐磨性增强机制与表面防护处理
耐磨性是衡量面料耐用性的关键指标,经编针织PU压纹面料的耐磨性主要源于PU涂层的高分子弹性与底布的强韧骨架。PU材料具有优异的回弹性和抗撕裂强度,在受到摩擦力作用时,能够通过形变吸收能量,减少纤维表面的磨损。此外,压纹工艺形成的立体结构在一定程度上改变了接触面的受力方式,点接触代替面接触,降低了单位面积上的摩擦压强,从而提升了整体的耐磨表现。
为了进一步提升耐磨性,工艺中常引入交联剂或耐磨助剂,增强PU涂层的表面硬度与抗刮擦能力。通过调整固化剂的比例与固化条件,可以控制PU交联密度,形成致密且坚韧的保护层。实际测试中,采用马丁代法(Martindere test)进行耐磨测试,高品质经编PU压纹面料在达到规定转数后,表面无明显露底或破损现象。这种卓越的耐磨性能使得该类面料广泛应用于鞋面材料、箱包配件以及高频率使用的服装部件,满足了严苛的使用场景需求。