
珠边缝与双线精密车缝的核心工艺解析
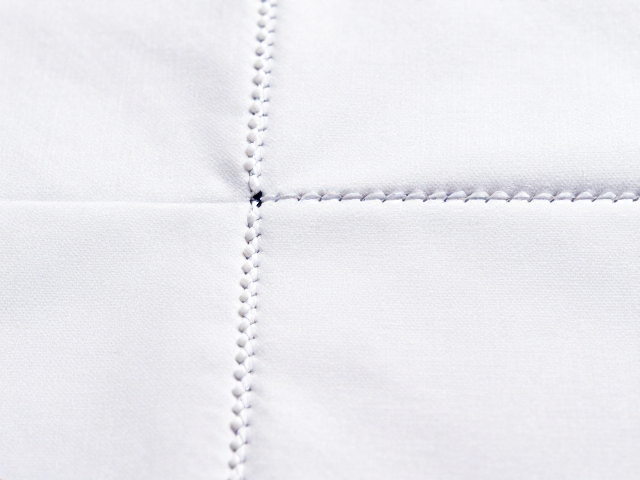
珠边缝,常被称为滚边或包边,是服装与家纺制作中处理边缘结构的关键技术。其核心在于利用布条包裹面料边缘,既防止织物纤维散边,又提供整洁美观的视觉收口。在精密车缝中,珠边缝的宽度通常控制在0.3至0.8厘米之间,具体数值需根据面料厚度与用途动态调整。对于高支棉或丝绸等轻薄面料,过宽的珠边会增加体积感,破坏垂坠度;而牛仔或厚呢料则需更宽的折边以增强耐用性。这一工艺要求裁切布条时严格计算斜裁角度,通常采用45度斜裁,以确保布条在弯曲边缘处能自然舒展,不产生褶皱或紧绷。
双线精密车缝则侧重于结构的稳固性与装饰性的双重需求。与单线缝合相比,双线结构通过上下线交织形成锁链状或平行线迹,能显著提升接缝的抗拉扯强度。在实际操作中,针距密度通常维持在每英寸10-12针,针距过密可能导致面料针孔过大从而撕裂,过疏则无法保证线迹的连贯性。双线车缝常使用高强度的聚酯纤维线或棉线,线径选择需与面料克重相匹配。对于重型帆布或户外装备,还需配合使用粗特线的缝纫线与较大号机针,以应对高摩擦力,确保每一针都能穿透织物核心层而不发生断针或跳针现象。
专业修补场景下的技术应用与难点攻克
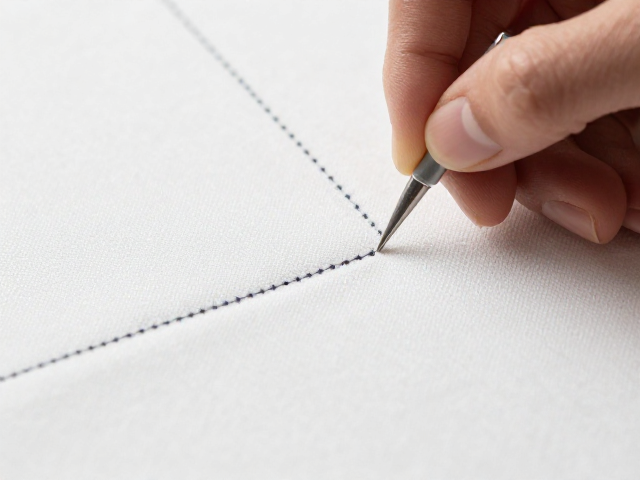
当衣物出现接缝开裂、珠边脱线或面料磨损时,传统缝纫往往难以还原原始结构,专业修补需先对受损区域进行微创处理。对于珠边缝开裂,修补者需使用拆线器小心剥离原有线迹,保留原始布边完整性,再重新�烫定型。若原始布边已磨损,需引入同色系、同厚度的等量布条进行拼接再造。此过程要求修补者的对位精度达到毫米级别,确保新接珠边与原缝线平行且间距一致。对于双线车缝断裂,需先清理断裂处的线屑,重新穿引线迹。若面料因长期摩擦变薄,需先在内侧衬上隐形无纺衬,增强受力点,防止修补后再次崩裂。
面料特性的差异是修补工作中的主要变数。天然纤维如棉麻具有较好的延展性和耐热性,适合高温熨烫定型;而合成纤维如聚酯、尼龙则对温度敏感,过高的熨烫温度会导致面料硬化或熔化,需采用低温压烫或蒸汽辅助定型。此外,弹力面料在修补时需特别注意线迹的弹性恢复,通常需使用弹力线或调整缝纫机压脚压力,防止线迹在面料拉伸时断裂。对于带有涂层或特殊处理的功能性面料,修补时需避开涂层区域,或在修补后重新进行局部防水加固处理,以维持原有功能特性。
工具配置与环境控制对成品质量的影响
精密车缝与珠边修补对工具的精度有着极高要求。工业级同步压脚缝纫机能有效防止面料层间移位,确保双线车缝的均匀性。修补过程中,微型拆线刀、尖头镊子、高亮度放大镜台灯是必备工具。高亮度光源能帮助修补者识别细微的线头残留和面料纤维损伤,尖头镊子则用于在狭窄空间内精准夹取线头或调整布条位置。缝纫机针的选择至关重要,细针适用于轻薄面料以减少针孔,粗针适用于厚料以增强穿透力,且针尖形状需根据面料特性选择圆头或尖头,以避免切断纤维。
环境湿度与温度控制直接影响面料状态和线迹稳定性。在湿度过高环境下,天然纤维吸湿膨胀,可能导致缝制过程中面料起皱或线迹松弛;湿度过低则使纤维变脆,增加断裂风险。因此,专业修补工作室通常配备恒温恒湿设备,将环境温度控制在20-25摄氏度,相对湿度维持在45%-55%。此外,工作台的平整度与光滑度也会影响操作精度,建议使用经过校准的金属或硬质玻璃台面,减少布料滑动,确保每一针都落在预定轨迹上。修补完成后,需进行静置回潮处理,使面料纤维恢复自然状态,再进行最终熨烫定型,以确保修补区域的长期稳定性。