
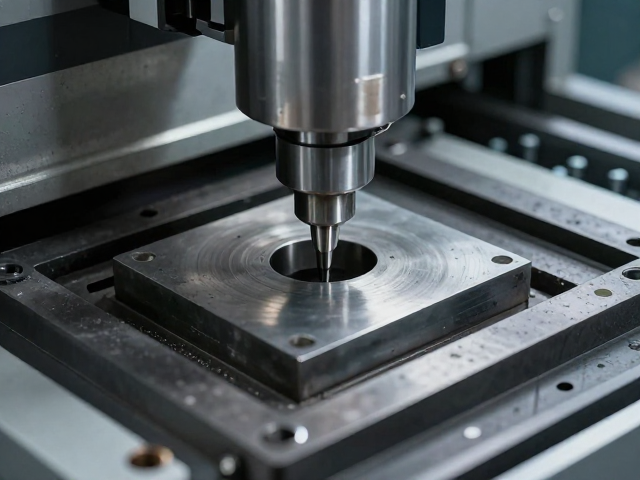
精密数控冲压工艺参数对成型质量的影响机制
精密数控冲压的核心在于对冲压速度、压边力以及润滑条件的精确控制,这些参数直接决定了板材在模具型腔内的流动状态。在高速冲压过程中,冲压速度的设定会显著影响材料的应变率,进而改变材料的流动应力。过高的速度可能导致局部应力集中,引发微裂纹或断裂,而过低的速度则可能降低生产效率并增加粘模风险。通过有限元分析模拟不同速度下的板材变形过程,可以确定最佳的速度区间,确保材料在成型过程中保持均匀的塑性变形,避免起皱或破裂现象的发生。
压边力的控制是防止材料起皱的关键环节。在深冲或复杂形状成型中,足够的压边力能够约束法兰区域的材料流动,防止因切向压应力过大导致的失稳起皱。然而,压边力过大会增加摩擦阻力,导致材料变薄甚至破裂。因此,需要根据材料厚度、屈服强度以及模具几何形状,动态调整压边力的大小。现代数控冲压设备通常配备伺服控制系统,能够根据成型阶段的实时反馈,自动微调压边力,从而在防止起皱和避免破裂之间找到最佳平衡点,提升零件的尺寸精度和表面质量。
模具表面防护与长效防锈保养策略
模具钢材在潮湿或腐蚀性环境中极易发生氧化锈蚀,这会直接导致冲压件表面出现压痕、污损,甚至加速模具型腔的磨损,影响产品精度。传统的防锈方法多依赖于涂覆防锈油或干燥剂,但这些方法在长期储存或高湿度环境下效果有限。现代模具保养更倾向于采用真空防锈包装技术,配合气相防锈技术(VCI),在密闭空间内释放防锈分子,吸附在模具金属表面形成保护膜,有效隔绝氧气和水分。这种技术无需擦拭,不影响模具精度,特别适用于精密模具的长期仓储和运输保护。
日常保养中,模具表面的清洁与涂层维护是延长使用寿命的重要手段。每次冲压作业后,应及时清除模具表面的油污、粉尘及残留材料碎屑,防止污染物在高温高压下固化,形成硬质颗粒,划伤模具型腔。对于高精度模具,建议使用专用的超声波清洗设备进行彻底清洁,随后涂抹高性能防锈润滑剂。此外,定期检查模具导柱、导套等运动部件的润滑状况,确保其顺畅运行,避免因干摩擦导致精度丧失。建立严密的模具保养档案,记录每次保养的时间、内容及更换部件,有助于预测模具寿命,提前安排维护计划,减少非计划性停机。
材料成型性与冲压工艺适配性分析
材料的成型性是指金属板材在冲压过程中承受塑性变形而不破裂的能力,主要受材料延展性、硬化指数及各向异性等力学性能影响。不同材质的板材,如低碳钢、铝合金或高强钢,其成型窗口存在显著差异。例如,高强钢虽然强度高,但延展性相对较低,对冲压工艺参数更为敏感,容易在转角处发生破裂。因此,在工艺设计阶段,必须依据材料的拉伸试验数据,评估其极限拉深比(LDR)和成型极限图(FLD),以预测成型过程中的失效风险。通过优化模具圆角半径和间隙,可以改善材料流动,提高成型极限。
材料的各向异性特性会影响冲压件的成形均匀性和尺寸稳定性。在冷轧钢板中,由于轧制过程中的晶粒取向,材料在不同方向上的屈服强度和延展性存在差异,导致冲压件在脱模后可能出现翘曲或尺寸偏差。为了减少各向异性带来的影响,可以通过退火处理改善材料的微观组织,提高其均匀性。此外,在模具设计中,可以通过调整压边力分布和润滑策略,平衡不同方向的材料流动,确保成型过程的稳定性。对于高精度要求的零件,还需考虑材料在成型过程中的回弹现象,通过反弯曲或整形工序进行补偿,以获得符合图纸要求的最终形状。