
PU压纹工艺的核心原理与材料特性
聚氨酯(PU)材料因其卓越的物理性能,成为高端家具及汽车内饰表面处理的关键选择。压纹工艺通过高温高压模具,将预设的纹理深度与形状精准复刻至PU表层,这一过程不仅改变了材料表面的微观结构,更直接影响了其力学表现。相较于平面涂层,压纹形成的凹凸结构增加了材料的有效受力面积,使得应力分布更为均匀,从而在宏观上提升了材料的抗撕裂能力。
材料本身的分子结构决定了其基础韧性。高品质PU树脂含有特殊的软段与硬段,软段提供柔韧性,硬段提供强度。在压纹过程中,聚合物链发生定向排列,这种微观层面的重组增强了材料内部的交联密度。当外力作用于表面时,压纹的立体结构能够分散局部应力,防止裂纹瞬间扩展,这是高撕裂强度的物理基础。
高撕裂强度的力学机制解析
撕裂强度并非单一指标,而是材料抵抗裂纹扩展能力的综合体现。在PU压纹工艺中,压纹的深度与密度会显著改变材料的断裂力学行为。较深的压纹能够像“龙骨”一样支撑起表层薄膜,在受到尖锐物体刺入或拉扯时,提供额外的结构支撑,延缓基材的破裂。实验数据显示,经过特定深度压纹处理的PU皮革,其撕裂强度通常比同材质平面产品提升20%至30%。
这种力学优势还体现在材料的延展性上。压纹结构允许材料在受到拉伸时产生微小的形变缓冲,而非直接发生脆性断裂。当扶手或座椅表面因长期使用产生褶皱或拉伸时,压纹的立体间隙能够吸收这部分形变能量,避免材料因过度拉伸而变薄甚至破损。这种特性使得压纹PU在高频接触区域表现出更优异的使用寿命。
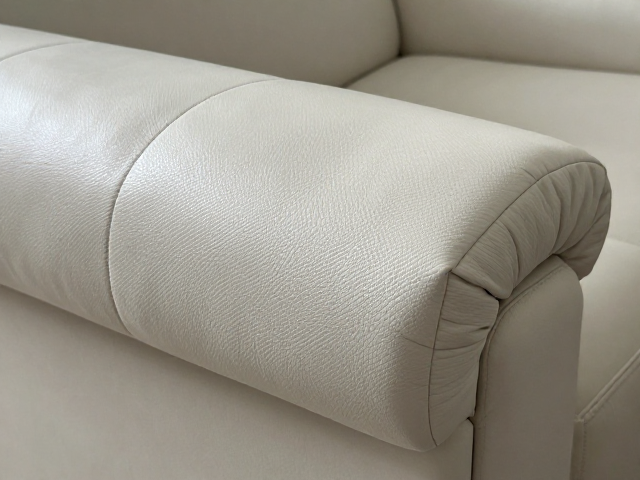
扶手包裹场景下的耐磨机理
扶手区域是日常使用频率极高且受力复杂的部位,手掌的反复摩擦、按压以及偶尔的刮擦都会对表面造成累积性损伤。PU压纹工艺通过表面纹理的微观设计,减少了实际接触面积。在微观视角下,只有压纹的顶点部分与接触物发生直接接触,这种点接触而非面接触的方式,大幅降低了摩擦系数,从而减缓了表面磨损。
耐磨性还与压纹后的表面硬度分布有关。压纹过程中的热压定型使得压纹凸起部分更加致密,形成了一层高硬度的保护层。当硬物划过时,致密的表层能有效抵抗切削作用。同时,压纹凹陷处能够容纳磨损产生的微粒,防止颗粒在表面滚动形成研磨效应,这种自清洁与抗研磨的双重机制,显著提升了扶手包裹材料的长期外观保持能力。
工艺参数对性能的影响与控制
压纹工艺的成功实施依赖于严密的参数控制,主要包括温度、压力、时间以及模具精度。温度决定了PU树脂的流动性与固化速率,过高的温度可能导致材料降解,降低韧性;过低的温度则无法形成清晰的纹理。通常,压纹温度需精确控制在树脂玻璃化转变温度附近,以确保材料既有一定的流动性填充模具,又能迅速定型保持形状。
压力则是决定纹理清晰度与材料致密度的关键因素。适当的压力能够迫使材料完全贴合模具型腔,消除气泡与空隙,确保压纹图案的完整再现。然而,压力过大可能导致材料变薄,反而削弱其抗撕裂性能。因此,工艺过程中需根据PU材料的厚度与硬度,动态调整压力值,以实现纹理表现与力学性能的最佳平衡。模具的精度与表面处理也至关重要,高精度的钢模能保证纹理的一致性,而特殊的模具涂层可减少脱模时的粘连,保护表面完整性。