
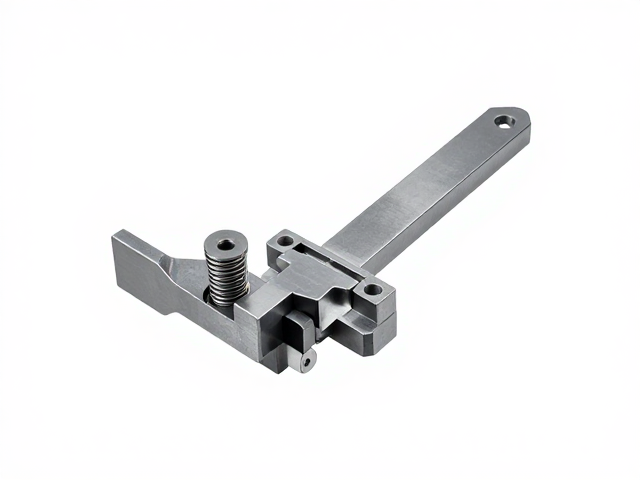
弹簧松紧张力调控的力学基础与物理机制
在冷轧钢板冲压工艺中,弹簧作为弹性元件,其核心作用在于提供稳定的复位力与压边力,以控制板材在模具闭合过程中的流动形态。弹簧的松紧状态直接决定了弹力的大小,这一过程严格遵循胡克定律,即弹力等于弹簧刚度系数乘以变形量。当模具处于打开状态时,弹簧处于压缩或拉伸的预紧位置,储存势能;随着模具闭合,弹簧进一步变形,释放能量对推板或压料圈施加垂直压力。这种压力的稳定性对于防止冷轧钢板起皱或开裂至关重要,因为冷轧钢板的屈服强度较高,对成型过程中的受力均匀性极为敏感。
调控弹簧松紧并非简单的机械调整,而是涉及材料形变与应力分布的精密计算。在实际操作中,弹簧的预压高度决定了初始张力,而工作行程中的最大压缩量则限制了其有效工作区间。若弹簧过松,压边力不足,板材在冲压过程中容易因局部拉深过度产生破裂;反之,弹簧过紧会导致模具闭合时阻力过大,加剧模具磨损,甚至造成冷轧钢板表面出现压痕或变形不均。因此,理解弹簧刚度、自由长度、最大压缩量与输出张力之间的非线性关系,是确保冲压件尺寸精度和表面质量的前提。
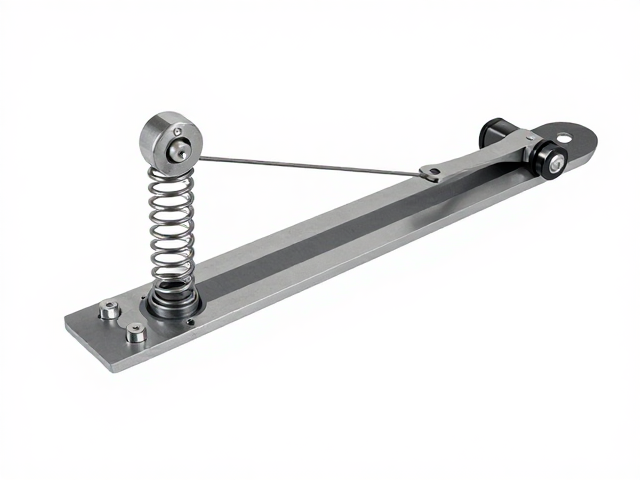
侧边拨杆式模具的结构特点与动作逻辑
侧边拨杆式结构是一种利用机械杠杆原理实现侧向定位或卸料动作的模具组件,常见于复杂形状冷轧钢板冲压件的生产中。该结构通常由拨杆、销轴、复位弹簧及固定座组成,通过模具开合时的机械干涉或气压/液压驱动,使拨杆在水平方向产生位移。在冷轧钢板冲压过程中,侧边拨杆的主要功能是在模具闭合前或闭合瞬间,对板材边缘进行预定位或提供侧向支撑,确保板材准确落入凹模型腔,避免因送料偏差导致的冲压偏移或废品。
从动作逻辑来看,侧边拨杆的运动轨迹需要与模具主滑块的运动严格同步。当模具闭合时,拨杆可能因接触板材或模具内特定凸台而发生转动或平移,从而对板材施加侧向约束力。这种侧向力有助于消除板材在冲压过程中的侧向窜动,提高成型的一致性。特别是在多工位连续冲压中,侧边拨杆还能在卸料阶段辅助板材脱模,防止板材因弹性回复而卡在凸模上。其结构设计需兼顾强度与灵活性,确保在高频次冲压下仍能保持动作的精准与稳定。
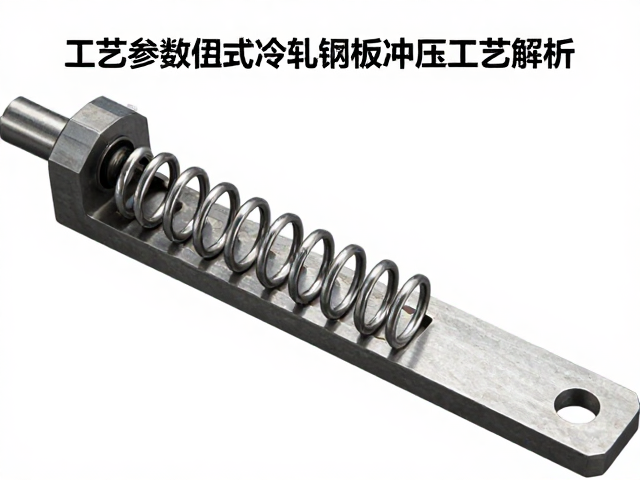
弹簧张力与侧边拨杆的协同调控策略
在冷轧钢板冲压系统中,弹簧张力与侧边拨杆的动作紧密耦合,二者共同影响着冲压过程的稳定性。侧边拨杆的复位与定位往往依赖弹簧提供的回位力,弹簧的松紧程度直接决定了拨杆在每次冲压循环结束后的复位速度和定位精度。若弹簧张力不足,拨杆可能无法及时复位,导致下一冲压周期中板材定位偏差;若张力过大,则会增加模具闭合时的侧向阻力,影响模具闭合的顺畅性,甚至导致拨杆结构疲劳断裂。
调控时需综合考虑冷轧钢板的厚度、宽度及冲压深度等参数,动态调整弹簧的预紧力。对于较薄或易变形的冷轧钢板,通常需要较小的侧向拨杆力,以避免板材边缘被拨杆压伤或变形,此时弹簧张力应设置得较为柔和,确保拨杆动作轻盈且精准。对于较厚或高强度钢板,则需增加弹簧张力,以提供足够的侧向约束力,防止板材在冲压过程中发生侧向滑移。此外,弹簧的安装角度和拨杆的支点位置也会影响力的传递效率,需通过严密的力学计算和优化设计,实现弹簧张力与拨杆动作的最佳匹配。
工艺参数优化与质量控制要点
在冷轧钢板冲压生产中,弹簧松紧与侧边拨杆状态的监控是质量控制的重要环节。定期检查弹簧的疲劳变形情况,确保其刚度系数未因长期使用而发生显著衰减,是维持冲压精度的基础。同时,需监测侧边拨杆的磨损情况,磨损导致的间隙增大会削弱拨杆的定位精度,进而影响弹簧张力的有效传递。通过定期更换老化弹簧和调整拨杆间隙,可以有效维持模具的性能稳定性。
此外,冷轧钢板的材质特性会直接影响弹簧与拨杆的调控策略。不同牌号冷轧钢板的屈服强度和延伸率差异较大,需根据具体材料特性调整冲压参数。例如,高强度冷轧钢板对侧向约束力要求更高,可能需要选用高刚度弹簧以增强拨杆的稳定性;而低碳冷轧钢板则对表面质量要求更高,需优化弹簧张力以避免拨杆对板材表面造成压痕。通过建立严密的工艺参数数据库,记录不同材料、厚度、模具状态下的弹簧预紧力和拨杆位移数据,可实现冲压工艺的标准化和可追溯性,从而提升整体生产效率和产品质量。