
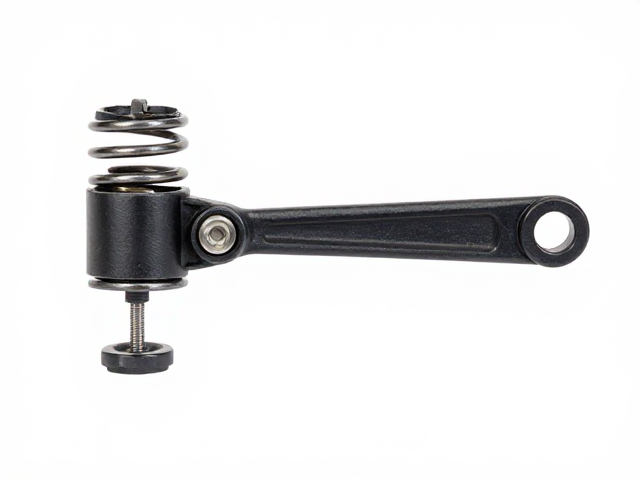
侧边拨杆弹簧的机械结构与预紧力基础
侧边拨杆弹簧系统常见于各类工业机械、汽车内饰件及精密电子设备的外壳锁扣结构中,其核心功能是通过弹性元件的形变产生回复力,确保拨杆在操作后能迅速复位并保持锁定状态的稳定性。弹簧在压缩或拉伸过程中,其产生的弹力严格遵循胡克定律,即弹力大小与弹簧的形变量成正比。在实际装配中,初始预紧力的设定至关重要,它决定了拨杆从静止状态到触发状态所需的临界扭矩。若预紧力不足,拨杆容易因外部震动或轻微触碰发生误动作;反之,过大的预紧力则会导致操作手感生硬,长期频繁使用可能引发金属疲劳或连接部件的结构性损坏。
弹簧松紧的调节通常依赖于弹簧座、限位环或调节螺丝等机械结构来实现。在大多数标准化设计中,弹簧被安装在具有一定行程限制的腔体内,通过改变弹簧初始压缩量或更换不同线径、圈数的弹簧组件来微调张力。部分高精度设备采用螺纹调节机构,通过旋转调节螺母来改变弹簧的有效工作长度,从而精确控制输出张力。这种机械式调节方式要求极高的加工精度,以确保弹簧受力均匀,避免因偏载导致弹簧扭曲或失效。理解这一基础结构逻辑,是进行后续松动处理与张力调控的前提。
拨杆松动现象的成因分析与诊断
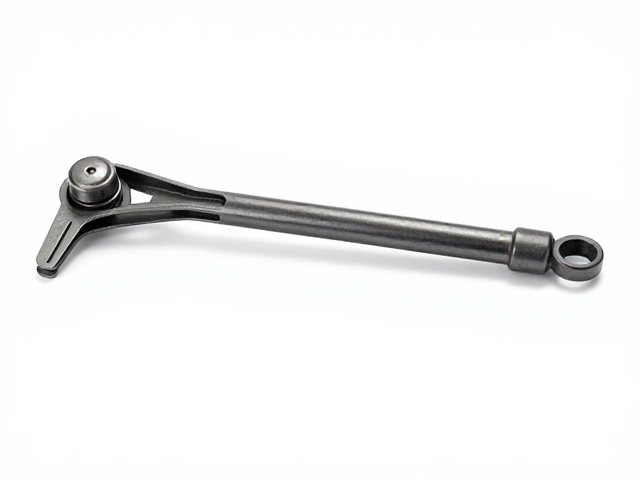
拨杆出现松动或手感变差,通常源于弹簧疲劳、连接件磨损或装配公差累积。长期循环载荷作用下,弹簧材料会发生应力松弛,导致自由长度增加和刚度下降,这是张力衰减的主要原因。此外,拨杆转轴与轴承孔之间的磨损会增大配合间隙,使得拨杆在运动过程中产生径向跳动,进而表现为操作时的虚位和异响。外部环境的粉尘、油污侵入也是常见诱因,污染物附着在运动副表面会增加摩擦系数,阻碍弹簧复位,使拨杆显得“发沉”或卡顿。
诊断松动问题需从静态和动态两个维度进行排查。静态检查包括观察拨杆在未受力状态下的位置偏差,检查弹簧是否有可见的变形、裂纹或锈蚀,以及确认固定螺丝是否松动。动态测试则需模拟实际操作场景,感受拨杆在全行程内的阻力变化,特别关注起始段和终点段的手感差异。若发现拨杆在复位过程中存在明显的迟滞或无法完全回位,应重点检查弹簧是否脱钩或导向结构是否变形。通过系统性排查,可以准确定位是弹簧本体失效还是机械结构磨损导致的松动,从而采取针对性的修复措施。
张力调控原理与弹簧参数匹配
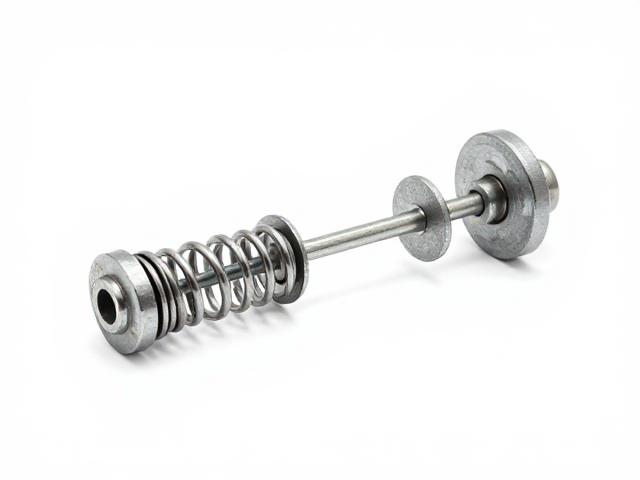
张力调控的核心在于重新建立弹簧系统的弹性平衡,这涉及到弹簧刚度、工作行程及载荷特性的精确计算。弹簧刚度(k值)是单位形变量所产生的弹力,其计算公式为 $F = k \cdot x$,其中 $F$ 为弹力,$x$ 为形变量。在实际调控中,若需增加拨杆的锁定感,需提高系统刚度或增加初始压缩量;若需降低操作力度,则需降低刚度或减少预压缩。弹簧的材料特性、线径、中径和有效圈数共同决定了其刚度值,更换弹簧时需确保新材料的弹性模量和屈服强度符合原始设计要求,以避免因材料性能差异导致调控失败。
在工程实践中,张力调控常采用“替代法”或“微调法”。替代法适用于弹簧严重老化或损坏的情况,需根据原始规格书选取相同线径、中径、自由长度和端部形式的新弹簧,确保其刚度曲线与原件一致。微调法则适用于轻微张力不足或过大的情况,通过在弹簧两端增加或减少垫片来改变预压缩量,或通过调整弹簧座的位置来改变有效工作长度。值得注意的是,任何张力调整都需经过反复测试验证,确保在极限温度、湿度等工况下,弹簧的弹性性能仍能保持稳定,避免因环境因素导致张力漂移。
松动部件的修复与标准化处理流程
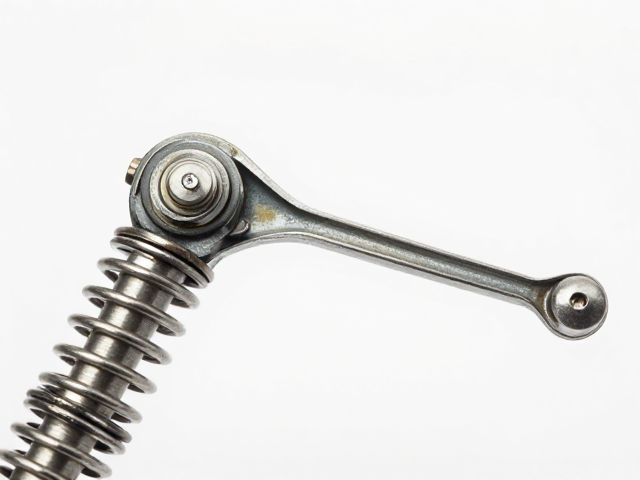
针对因磨损导致的松动,修复重点在于恢复配合间隙和消除虚位。对于转轴与轴承孔磨损严重的部件,可采用喷涂修复、镶套或更换新件等方式处理。若间隙较小,可使用二硫化钼等固体润滑剂填充微观缺陷,降低摩擦并提升复位顺滑度,但需注意润滑剂不得影响弹簧的弹性性能。对于弹簧座或导向杆变形的情况,需通过冷校直或热校直恢复其几何形状,确保弹簧受力轴线与拨杆运动方向一致,防止因偏载导致弹簧失效。
标准化处理流程要求严格执行装配规范,确保每一个调节步骤的可追溯性。首先,清洁所有参与运动的部件,去除油污、灰尘和旧垫片残留。其次,按照规定的扭矩值紧固连接螺丝,避免因紧固力过大导致零件变形或紧固力不足导致松动。在更换弹簧或调整张力后,需进行多次循环测试,记录拨杆的操作力度、复位时间和行程精度,确保各项指标符合技术标准。,对修复后的部件进行外观检查和功能验证,确认无异响、卡滞或松动现象,方可投入正常使用。这一流程不仅提升了维修质量,也为后续维护提供了可靠的数据支持。