
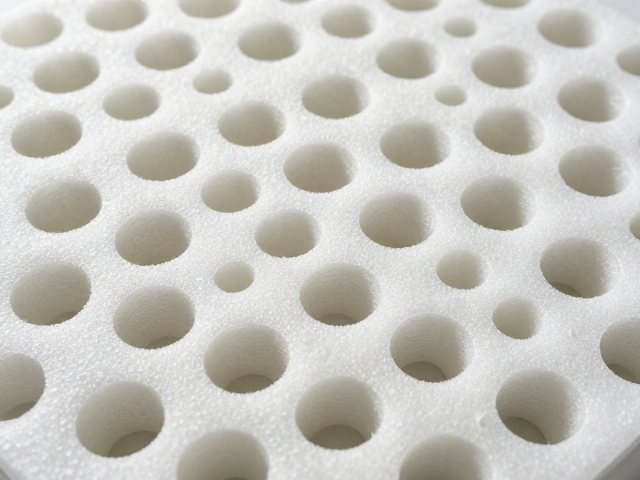
高密度冷泡发泡工艺中开孔不均的核心成因
高密度冷泡发泡技术常应用于高性能缓冲材料及隔音组件的生产环节,其核心难点在于闭孔与开孔结构的精准调控。在低温发泡环境中,发泡剂的气化速率与聚合物基料的粘度变化存在显著的热力学差异,若温度控制精度不足,会导致泡孔生长动力失衡。这种失衡直接引发局部区域泡孔塌陷或过度膨胀,形成肉眼可见的密度梯度,进而造成开孔率分布不均。
工艺参数的微小波动会放大为最终产品的结构性缺陷。例如,发泡液在混合阶段的剪切力分布不均,会导致发泡剂液滴粒径分布离散,这在后续冷却定型阶段表现为泡孔尺寸的随机性增大。当材料密度提升至0.8g/cm³以上时,基料分子链的缠结密度增加,气体逸出阻力增大,若排气通道设计不合理,极易在材料内部形成封闭的孤岛泡孔,破坏了整体开孔网络的连通性,直接影响材料的回弹性能与吸音效率。
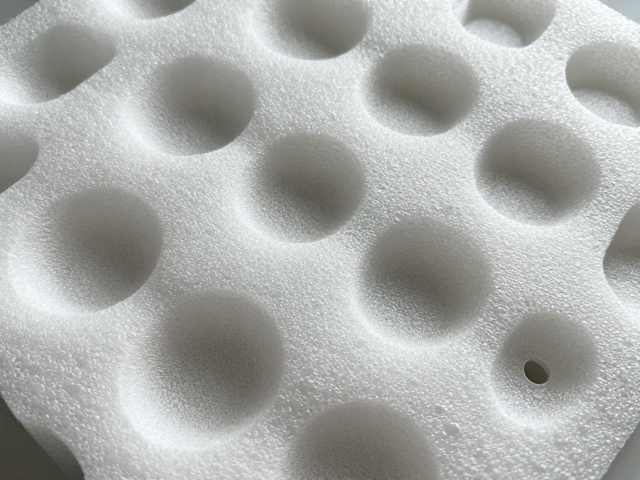
定制化异形结构对发泡应力场的重塑作用
传统规则几何形状在发泡过程中容易因应力集中导致局部变形,而定制化异形发泡通过优化产品轮廓,能够有效分散发泡过程中的内应力。通过计算流体动力学模拟不同曲率半径下的物料流动轨迹,工程师可以调整模具型腔的支撑点分布,减少因自重或膨胀压力导致的局部挤压变形。这种结构性干预使得泡孔在生长过程中拥有更均匀的物理边界,从而抑制因应力集中引发的泡孔合并或破裂现象。
异形件的复杂内腔结构为发泡气体的扩散提供了额外的调控维度。通过在模具内部设置微孔排气槽或非对称支撑柱,可以引导发泡气体按照预设路径均匀填充,避免在死角区域形成高密度堆积。这种设计不仅解决了异形部位因冷却速率差异导致的密度不均问题,还确保了开孔结构在三维空间内的连续性,使得材料在承受多向载荷时表现出更一致的性能特征。
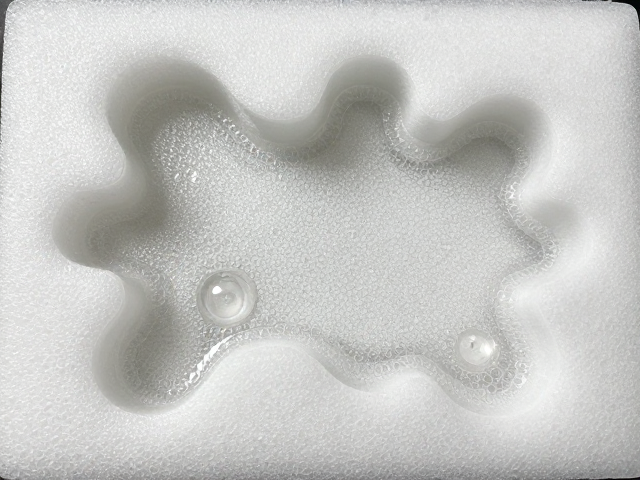
工艺参数与模具设计的协同优化策略
要实现开孔率的均匀分布,必须建立温度场、压力场与发泡反应的动态耦合模型。在冷泡发泡过程中,模具表面的温度梯度需控制在±2℃以内,以确保发泡剂在基料中的溶解度变化符合预期。同时,注射压力的曲线设计需匹配泡孔生长的动力学过程,初期低压注入以保证气体分散,中期适度增压以维持泡孔形状,后期降压排气以形成稳定的开孔结构。这种分阶段的压力控制策略能有效减少因压力突变导致的泡孔塌陷。
模具表面的微纹理处理也是提升开孔均匀性的关键手段。通过在模具工作表面制备微米级的粗糙结构,可以增加物料与模具界面的摩擦系数,抑制物料在发泡过程中的滑移,从而保持泡孔结构的稳定性。此外,采用多腔室模具设计,通过独立的温控回路对不同区域进行精准加热或冷却,能够消除大型异形件因尺寸效应导致的温差,确保整体密度的一致性。
质量控制与检测体系的标准化构建
针对开孔不均的问题,建立基于图像识别技术的在线检测系统能够实时反馈发泡过程中的结构变化。通过高频相机捕捉模具内部的泡孔形态,结合深度学习算法分析泡孔尺寸分布及开孔率数据,可在生产早期识别潜在缺陷。这种数字化监控手段替代了传统的抽样检测,实现了从事后检验向过程控制的转变,大幅提升了高密度发泡制品的良品率。
材料性能的表征需采用多维度的测试方法,以全面评估开孔结构的均匀性。除了常规的密度测试和压缩回弹测试外,引入气体透过率测试和微观结构扫描电镜分析,能够深入解析泡孔壁的连通状态及孔径分布特征。通过长期跟踪不同批次产品的微观结构数据,建立材料配方与工艺参数之间的映射关系,为后续生产提供可复现的数据支撑,确保每一批次产品的开孔均匀度符合设计标准。