
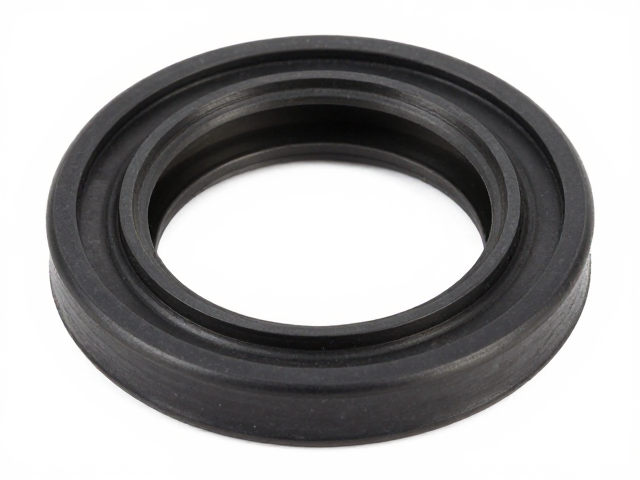
氟橡胶材料特性与多层复合结构基础
氟橡胶(FKM)因其卓越的耐油性、耐高温性能及化学稳定性,成为高端液压与气动系统密封件的首选基材。在多层油封设计中,材料的选择直接决定了密封界面的摩擦学表现与长期服役寿命。工业级氟橡胶通常分为双组份和三组份共聚物,其中三组份氟橡胶在耐酸碱环境下表现出更优的抗降解能力,其分子链中的氟原子含量越高,非极性特征越明显,从而有效阻隔燃油、润滑油等介质的渗透。多层结构并非简单叠加,而是通过基胶层提供主体弹性支撑,配合耐油增强层抵抗介质侵蚀,再辅以耐磨表层降低摩擦系数,这种梯度设计解决了单一材料在极端工况下易老化或磨损过快的问题。
实际应用中,氟橡胶的硬度范围多集中在70至80 Shore A之间,以平衡密封接触应力与安装便利性。过高的硬度会导致动态密封时的接触应力过大,引发剧烈发热与早期失效;过低的硬度则难以维持稳定的密封线压力,导致泄漏。多层复合工艺通过控制各层材料的邵氏硬度梯度,使得油封在承受轴向载荷时,应力分布更加均匀。例如,内唇口接触区通常采用较高硬度配方以增强自紧力,而背部加强筋区域则保持较低硬度以贴合金属骨架,这种差异化设计确保了在高压差环境下,密封界面能始终维持有效的微观接触,防止因材料压缩永久变形过大而导致的密封失效。
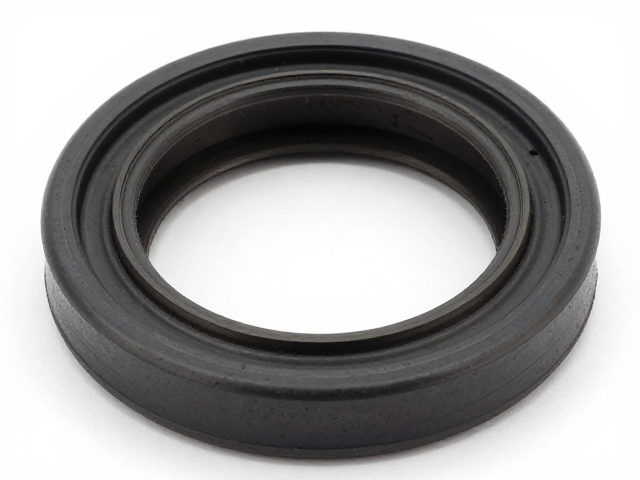
精密成型工艺与界面结合控制
氟橡胶多层油封的制造核心在于层间结合的完整性,热压成型是主流工艺之一,其关键在于精确控制硫化温度、压力与时间。硫化过程中,氟橡胶分子链发生交联反应,若不同层间的硫化速率差异过大,会导致层间产生微孔或脱粘现象,进而成为泄漏通道。工业生产中通常采用分段硫化技术,先低温预硫化各层材料以消除内应力,再高温终硫化确保整体交联密度一致。模具设计的精度直接影响油封的几何尺寸稳定性,唇口角度、密封线宽度等关键参数需通过高精度CNC加工模具实现,公差通常控制在±0.05mm以内,以保障装配后的同轴度与密封一致性。
后处理工艺对提升油封性能具有决定性作用,脱模剂的使用需极其谨慎,残留的脱模剂会显著降低摩擦系数并影响长期密封性能。现代生产线多采用等离子清洗或低温等离子活化技术去除表面杂质,同时改善界面润湿性。此外,表面涂层技术如二硫化钼(MoS2)或PTFE涂层的应用,进一步降低了启动摩擦扭矩。涂层厚度通常控制在5-10微米,过厚会增加尺寸不稳定性,过薄则无法形成有效的润滑膜。在涂覆过程中,需实时监控涂层的均匀性与附着力,确保在高速旋转或往复运动工况下,涂层不脱落、不堆积,从而维持稳定的摩擦学性能。

负压环境下的防泄气结构设计逻辑
负压工况对油封的设计提出了严峻挑战,传统正压密封主要依赖介质压力增强密封效果,而负压环境下介质压力低于大气压,密封唇口易因外部大气压作用而过度贴合或发生翻转,导致密封失效。为解决这一问题,负压防泄气设计通常引入反向支撑结构或自稳定唇口几何形状。一种有效策略是在唇口后方设置螺旋弹簧或波形弹性体,提供持续的轴向预紧力,确保即使在系统内部压力极低或真空状态下,唇口仍能保持对轴颈的稳定接触。这种预紧力需经过严密的力学计算,既要克服大气压带来的挤压变形,又要避免过大的接触应力导致轴颈磨损。
几何形状的优化是另一大核心,唇口角度通常设计为微带倾角的楔形结构,利用流体动压效应形成微膜润滑,减少干摩擦。在负压环境中,楔形角度需经过严密的流体力学模拟优化,以确保在极低压力下仍能维持稳定的油膜厚度。此外,密封副的配合间隙设计至关重要,过大的间隙会导致介质通过间隙泄漏,过小的间隙则可能因热膨胀或装配误差导致抱轴。实际工程中,轴颈表面粗糙度通常控制在Ra0.2-0.4μm,配合间隙控制在0.05-0.1mm范围内,以平衡密封性与运动灵活性。这种严密的几何与间隙配合,确保了油封在负压环境下的长期可靠运行。
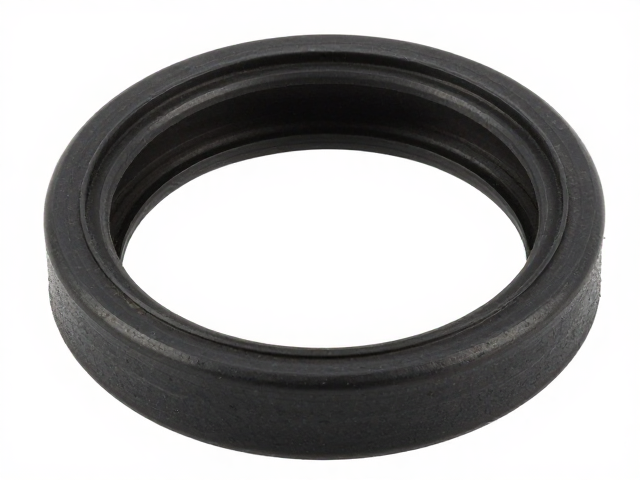
性能验证与失效模式分析
氟橡胶多层油封的性能验证需通过严密的测试流程,包括静态泄漏测试、动态摩擦磨损测试及高温高压老化测试。静态泄漏测试通常在规定的压力与温度条件下进行,监测规定时间内的压力降或泄漏量,以评估密封界面的初始密封性能。动态测试则模拟实际工况,记录摩擦扭矩、温升及磨损量,分析密封唇口在长期运行中的性能衰减趋势。高温高压测试用于评估材料在极端条件下的抗降解能力,通常采用150℃、0.5MPa的工况进行72小时连续运行,监测材料硬度、拉伸强度及体积变化率,确保材料性能满足长期服役要求。
失效模式分析有助于优化设计与工艺,常见的失效模式包括唇口磨损、撕裂、压缩永久变形及界面脱粘。唇口磨损多由润滑不良或杂质侵入引起,表现为唇口表面粗糙、尺寸减小;撕裂常因安装不当或轴颈表面缺陷导致,需加强装配规范与轴颈表面处理;压缩永久变形则与材料配方及硫化工艺密切相关,表现为密封力下降,需优化硫化曲线与材料配方;界面脱粘多由层间结合不良或热应力过大引起,需改进成型工艺与模具设计。通过建立严密的失效数据库,分析失效特征与工况参数,可针对性地优化材料配方、结构设计与制造工艺,提升油封的整体可靠性与使用寿命。