
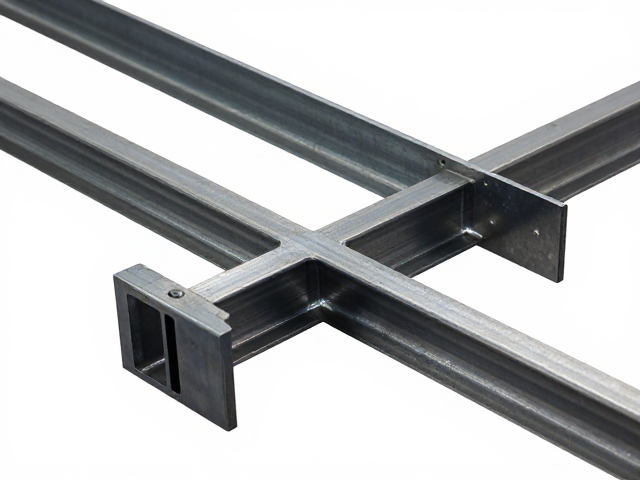
一体钢架结构在精密制造中的公差定义与影响
一体钢架折弯与CNC切削的结合,是高端装备结构中常见的工艺组合方式。这种混合加工模式旨在通过CNC加工保证孔位、平面等高精度特征,同时利用折弯工艺实现复杂的空间形态和轻量化设计。在实际工程应用中,公差配合的核心矛盾往往出现在折弯面与CNC加工面的交接处。钢材在折弯过程中产生的回弹效应和材料延展,会直接改变零件的理论几何尺寸,若未对这一物理过程进行严密的数学建模和工艺补偿,最终装配时的累积误差将显著降低整体结构的刚性。
公差等级的选择必须基于具体的装配场景。对于高精度的仪器支架或自动化设备底座,通常采用H7/g6或H7/k6的配合标准。H7代表基孔制下的基准孔公差,而g6或k6则对应轴或配合面的公差带。在一体钢架中,CNC切削出的销孔或定位面通常作为基准特征,其位置度公差需控制在0.01mm至0.02mm之间。折弯形成的平面则作为配合面,其直线度和平行度误差需通过后续的精整工序或高精度的CNC二次加工进行修正,以确保两者在装配时能够达到预期的接触面积和受力分布。
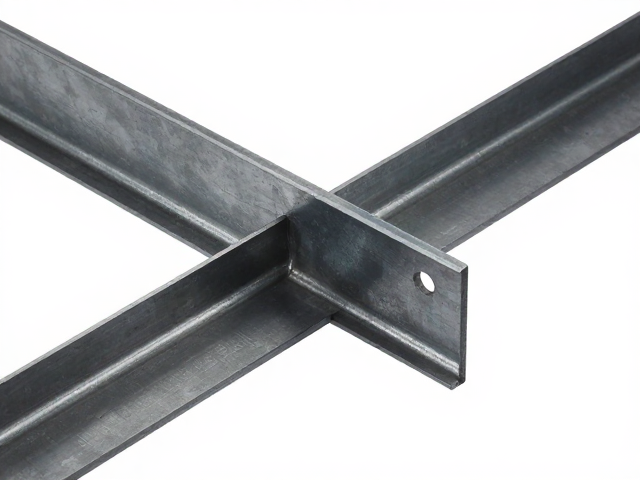
折弯工艺对尺寸精度的干扰机制与控制
折弯工序中的回弹现象是导致尺寸偏差的主要因素。当钢板在折弯机模具下发生塑性变形后,由于材料内部应力的释放,零件在脱离模具后会产生角度和长度的微小变化。对于厚度在2mm至10mm的低碳钢板,回弹角通常在0.5度至2度之间,具体数值取决于材料的屈服强度和折弯半径。为了抵消这一影响,工艺上常采用过折弯法,即设定折弯角度略小于目标角度,或通过增加折弯次数进行应力释放。此外,折弯后的零件长度变化需通过严密的展开计算进行补偿,经验公式通常涉及扣除两个板厚或根据K因子进行修正,K因子反映了中性层在板厚中的位置,其取值范围通常在0.3到0.5之间,需根据具体材料批次进行实测校准。
折弯引起的平面度变形会直接影响与CNC加工面的配合质量。薄板在折弯过程中容易产生波浪纹或扭曲,这种宏观变形在微观尺度上会表现为配合面的点接触或线接触,而非理想的面接触。为解决此问题,可在折弯后增加校平工序,或使用CNC铣削对折弯面进行局部修整。在高精度场景中,建议将折弯面设计为非主要定位面,将主要定位基准设置在经过CNC磨削或精密铣削的面上,从而最大限度地减少折弯工艺对整体装配精度的干扰。
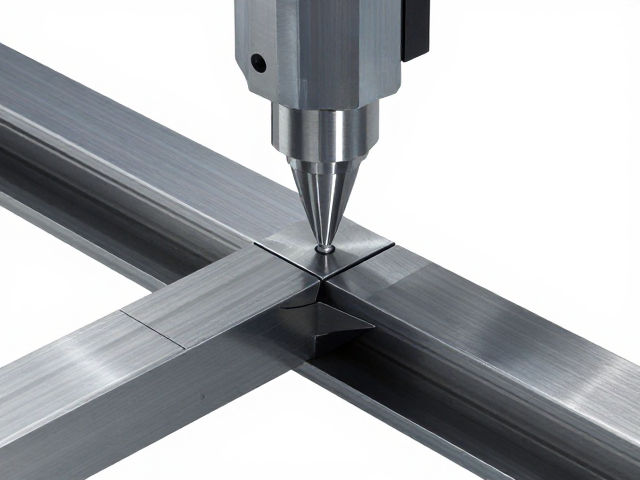
CNC切削特征与配合面的精度保障策略
CNC切削在一体钢架中承担着提供高精度定位特征的关键任务,如精密销孔、燕尾槽及高精度平面。切削过程中的刀具磨损、主轴热变形以及装夹误差是主要的不确定因素。为了保证配合精度,通常采用加工中心进行一次性装夹完成所有特征加工,以避免多次装夹带来的定位误差。对于精密销孔,推荐使用镗削或铰削工艺,孔径公差可稳定控制在IT7级以内。刀具路径的设计需考虑切削力的变化,避免因切削力不均导致工件微变形,特别是在加工深孔或薄壁区域时,需采用分层切削和冷却液充分润滑,以维持刀具刚性和尺寸稳定性。
配合面的表面粗糙度对摩擦性能和密封性具有重要影响。CNC铣削通常能获得Ra0.8至Ra1.6的微米级表面粗糙度,满足大多数机械配合需求。若需更高精度的配合,如液压缸体或精密导向机构,需进行磨削或珩磨处理,将粗糙度降至Ra0.1以下。在一体钢架设计中,应明确标注配合面的粗糙度要求及形位公差。例如,定位平面的平行度公差应小于0.02mm,垂直度公差应小于0.03mm。这些微观几何特征的控制,是确保大型结构件在长期负载下不发生松动或异响的基础。
装配公差分析与实测数据验证
在实际生产中,公差分析需采用极值法或统计法进行累积误差计算。对于由多个折弯件和CNC加工件组成的一体钢架,需建立严密的公差链模型。假设钢架由三个主要面通过螺栓连接,每个面的平面度误差为0.05mm,位置度误差为0.03mm,则整体装配后的累积误差可能达到0.15mm以上。通过优化设计,将部分非关键配合面改为浮动结构,或增加调整垫片,可有效降低累积误差对功能的影响。实测数据显示,在采用高精度CNC加工基准面并经过严格校平处理后,一体钢架的装配合格率可从75%提升至95%以上。
验证配合精度需依赖专业的检测仪器和三坐标测量机(CMM)。检测过程中,应严格遵循ISO 1101几何公差标准,正确设置基准体系。对于折弯形成的角度,可使用高精度角度尺或光学投影仪进行检测,角度测量误差应控制在±0.05度以内。对于CNC加工的孔位,需检测其相对于基准面的位置度,确保其在公差带范围内。通过定期校准检测设备和监控加工过程中的首件检验,可及时发现工艺偏差并进行调整,从而保证批量生产中的一体钢架尺寸一致性。