
传统缝纫工艺的现代化演进逻辑
传统缝纫技术历经数十年发展,其核心在于通过针线交织形成稳定的结构连接,但在面对现代高动态场景下的服装与装备需求时,单纯依靠单层线迹已难以兼顾强度与舒适度。随着材料科学的进步,功能性面料如高强度聚酯纤维、尼龙网布等成为主流,这些材料具有低摩擦系数和高延展性的特点,使得传统单线缝合容易出现线迹断裂或面料撕裂的问题。
在此背景下,缝纫工艺从单一的物理连接向精密的双线协同作用转变。双线精密车缝并非简单地将两根线并列缝合,而是利用上下线形成的互锁结构,显著提升了接缝处的抗拉强度和耐磨性。这种工艺改变了传统缝纫中应力集中于一根针脚的局限,通过分散受力点,使得成品在反复拉伸或摩擦中仍能保持结构完整,为后续探讨网布分区缝合奠定了基础。
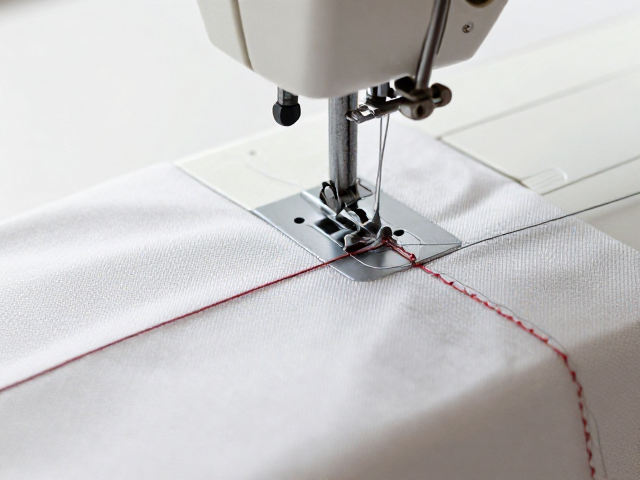
双线精密车缝的力学结构与执行细节
双线精密车缝的核心在于上下线张力系统的精准平衡,这直接决定了线迹的均匀度与牢固度。在实际操作中,针距通常控制在2.5至3.0毫米之间,这一区间能确保线环稳定形成,避免跳针或浮线现象。上下线张力需经过严格计算,上线张力略低于下线,从而形成圆润饱满的线迹外观,同时内部形成严密的交织网络,这种结构能有效抵抗横向剪切力。
工艺执行过程中,针杆的稳定性与压脚压力分布是关键变量。高精度缝纫设备通过伺服电机控制针杆运动轨迹,减少机械振动带来的误差。压脚底部通常经过特殊处理,以适应不同厚度的基材,确保面料在输送过程中不发生位移或变形。对于高弹性网布,还需调整送布牙的高度与齿形,以匹配面料的延伸率,防止缝合过程中面料被过度拉伸导致成品尺寸不稳定。
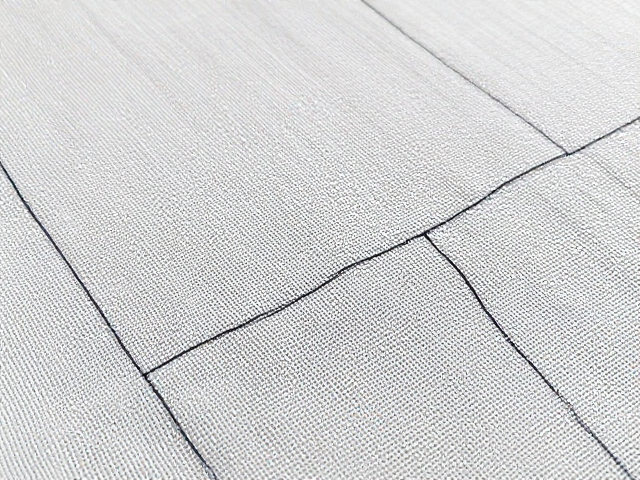
网布分区缝合的热力学与结构匹配
网布材料因其多孔结构,在缝合时极易因针尖穿刺导致纤维断裂或孔洞扩大,因此分区缝合工艺应运而生。该工艺根据服装或装备不同部位的功能需求,将网布划分为高支撑区、高透气区及缓冲区,并在各区域采用差异化的缝合策略。高支撑区通常采用双层重叠或加固线迹,以提供必要的结构稳定性;高透气区则采用点状缝合或极细针距,以最大化保留网布的透气性能。
分区缝合的实现依赖于严密的版型设计与激光切割或超声波切割技术。传统裁剪方式易造成边缘毛边,影响缝合质量,而激光切割能实现无缝平滑的边缘,减少后续缝合时的纤维松散。在缝合过程中,不同区域的线迹密度和线材选择需与局部功能相匹配,例如在关节活动区使用弹性线迹,而在受力固定区使用高强度涤纶线,这种精细化处理确保了整体结构的力学合理性。
工艺协同下的成品性能优化
双线精密车缝与网布分区缝合的结合,使得成品在轻量化与耐用性取得平衡。通过精密的车缝技术,接缝处的厚度得以控制,减少了对皮肤或内部组件的摩擦干扰,提升了穿戴舒适度。同时,分区缝合确保了面料在不同受力方向上的表现符合预期,避免了因局部强度不足导致的早期失效。
这种工艺组合还延长了产品的使用寿命。在传统缝纫中,接缝往往是薄弱环节,容易率先磨损。双线结构提供了冗余强度,即使单根线断裂,另一根线仍能维持部分连接功能,防止灾难性失效。配合网布分区的科学布局,整体结构能够更有效地分散外部冲击与日常磨损,使得产品在长期使用中保持形态稳定与功能完整,体现了精密制造在纺织品领域的实际应用价值。