
防爆钢板加固前的表面预处理与材质适配
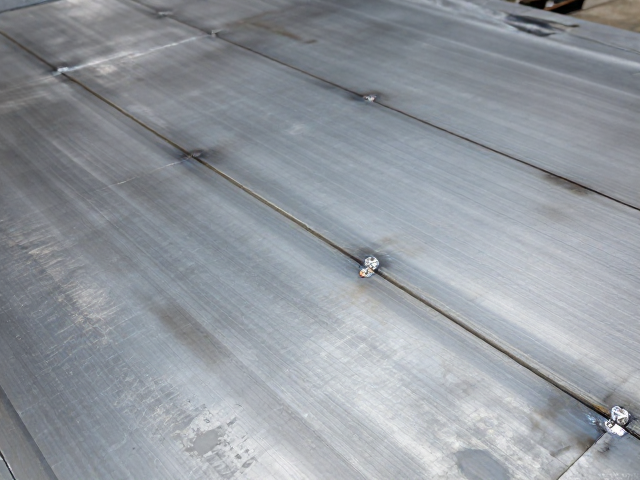
防爆车辆的底盘加固并非简单的板材堆叠,其核心在于基材与防护层的化学兼容性。在进行任何焊接或喷涂作业前,必须对原始底盘大梁进行彻底的除锈与清洁处理,这是确保后续工艺稳定性的先决条件。工业实践中,喷砂除锈通常采用Sa2.5级标准,通过物理打磨去除氧化皮和油污,使钢材表面达到近白金属光泽,这种粗糙度能显著增加涂层附着力。若表面残留微量油脂或水分,高温焊接时极易引发气孔或裂纹,导致加固层在车辆行驶震动中产生剥离。
材质选择需严格遵循车辆原厂设计规范与防爆改装的行业技术规范。高强度低合金钢(HSLA)因其优异的屈服强度和焊接性能,常被用于关键受力部位的加固。不同牌号的钢材在碳当量上存在差异,直接焊接可能导致热影响区脆化。因此,在加固前需明确钢板的具体化学成分,确保填充焊条或焊丝的成分能与母材形成良好的冶金结合,避免因材质不匹配导致的隐性结构缺陷,为后续的均匀度观察奠定物理基础。
焊接工艺中的热输入控制与均匀度微观观察
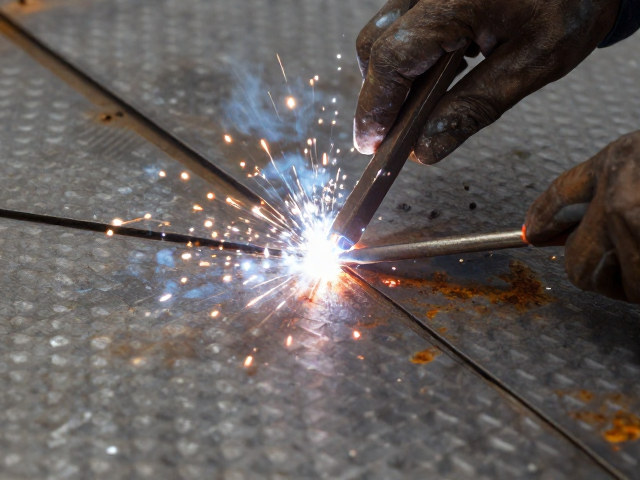
焊接均匀度是评估防爆加固质量的关键指标,它直接决定了钢板与底盘本体的应力分布情况。在实际操作中,采用气体保护焊(如MIG/MAG)需精确控制电流、电压及送丝速度。热输入过大会导致钢板变形和晶粒粗大,降低材料韧性;热输入不足则易出现未熔合或夹渣。观察焊接均匀度时,需重点检查焊缝表面的波纹是否细腻、宽窄是否一致,以及焊脚尺寸是否符合设计图纸要求。任何突起的焊瘤或凹陷的咬边都会成为应力集中点,在极端工况下可能引发疲劳断裂。
为了量化评估焊接质量,无损检测技术被引入到常规检验流程中。磁粉检测(MT)适用于铁磁性材料表面及近表面缺陷的检出,能有效发现微裂纹和未焊透现象。对于关键受力焊缝,超声波检测(UT)可提供更深层的内部结构信息,判断是否存在气孔或夹杂。通过对比不同焊接参数下的试样金相组织,技术人员可以分析晶粒生长规律,从而优化焊接电流和焊接速度。这种基于数据反馈的工艺调整,确保了每一道焊缝的力学性能的一致性,而非依赖经验主义的粗略判断。
底盘防锈喷漆的多层防护体系构建
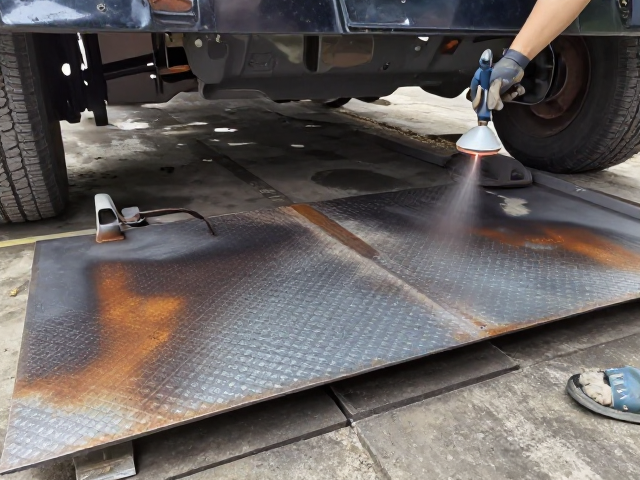
防爆加固后的底盘面临更为复杂的腐蚀环境,防锈喷漆需构建严密的多层防护屏障。底漆环节通常选用环氧富锌底漆,锌粉作为牺牲阳极,通过电化学作用保护钢材基体,即使涂层局部破损也能延缓锈蚀蔓延。底漆喷涂需保证膜厚均匀,通常干膜厚度控制在40-60微米之间,过厚易导致流挂,过薄则屏蔽效应不足。喷涂后需严格控制固化时间和环境温度,确保底漆交联反应充分完成,为中间漆提供稳定的附着基础。
中间漆与面漆的选择需兼顾耐候性与机械强度。聚氨酯面漆因其优异的耐磨性和耐化学腐蚀性,常作为最终保护层。喷涂过程中,需采用“薄喷多遍”的原则,每遍间隔适当时间,避免溶剂挥发过快导致针孔或橘皮现象。在复杂结构部位,如焊缝周围及螺栓连接处,需进行手工补漆或刷涂,确保无遗漏死角。整体涂层的总干膜厚度需经过专业测厚仪验证,通常要求达到150-200微米,以抵御路面碎石冲击和酸碱腐蚀,确保持久的防护效能。
工艺验收标准与长期维护监测
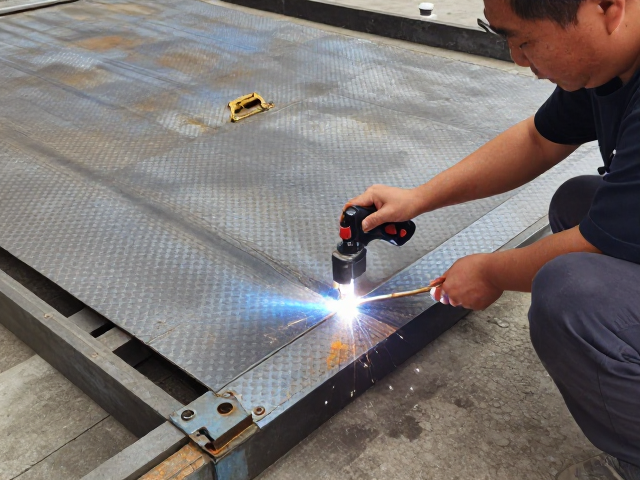
防爆钢板加固与喷漆的最终验收依赖于严密的物理检测与功能测试。外观检查需确认焊缝无可见缺陷,涂层表面光滑、色泽均匀,无流挂、起泡或剥落现象。附着力测试常采用划格法,通过专用刀具在涂层表面切割规定网格,再用胶带快速撕离,观察涂层脱落情况,以此判断涂层与基材的结合强度。对于关键结构部位,还需进行静载或动载测试,验证加固后的底盘在承受额定载荷下的变形量是否在允许范围内,确保结构安全性符合相关技术标准。
长期维护监测是保持防爆车辆性能的重要环节。建议建立详细的维修档案,记录每次加固的钢板规格、焊接参数、涂料型号及施工日期。定期检查涂层表面是否有划痕或锈蚀迹象,一旦发现局部破损,应立即进行打磨修补,防止腐蚀向基材蔓延。在车辆使用过程中,应避免底盘受到剧烈撞击,并在恶劣路况行驶后及时清洗底盘,去除腐蚀性物质。通过科学的维护管理,延长防护体系的使用寿命,保障车辆在全生命周期内的结构完整性与安全性。