
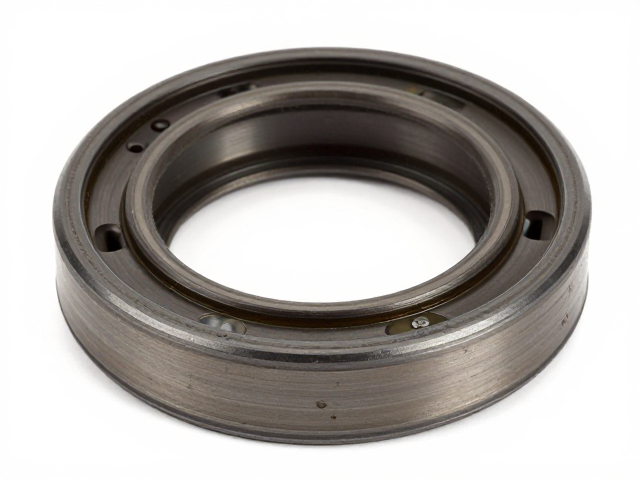
多层油封结构设计与材料选择逻辑
多层油封并非简单的部件堆叠,而是基于流体动力学与材料科学的精密集成系统。其核心在于通过不同材质、不同厚度及不同功能的密封元件组合,构建严密的防泄漏屏障。常见的结构包括主唇口、防尘唇、弹簧施力机构以及支撑骨架,每一层承担特定的密封或保护职能。主唇口直接接触旋转轴,负责建立动态油膜;防尘唇则位于外侧,阻挡外部粉尘与水分侵入,防止污染物进入密封界面导致磨损。
材料的选择直接决定了油封的耐温性、耐介质性及摩擦特性。氟橡胶(FKM)因其优异的耐油、耐高温性能,常应用于发动机及高温工况下的多层油封中;而丙烯酸酯橡胶(ACM)或氢化丁腈橡胶(HNBR)则因其良好的耐磨性和对现代合成机油的兼容性,成为变速箱或电驱系统的首选。骨架材料多采用碳素钢或不锈钢,提供结构强度,确保油封在装配及使用过程中不变形。
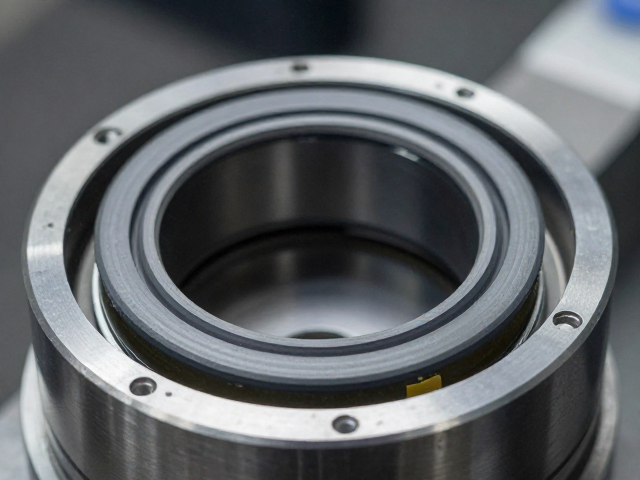
精密车削工艺对密封界面的影响
精密车削是形成油封关键密封界面的核心工序,其加工精度直接影响泄漏概率。密封唇口的几何形状、表面粗糙度以及硬度分布需经过严密的控制。通常,密封唇表面需经过超精加工或研磨处理,达到Ra 0.1~0.2微米的极低粗糙度,以确保能形成稳定的流体动压油膜。这种油膜既起到润滑减摩的作用,又作为主要的节流屏障,阻止高压介质通过。
车削过程中的刀具角度、切削速度及进给速率需根据材料特性进行精确计算。例如,对于硬质骨架上的橡胶包封层,需采用专用成型刀具进行一次性成型或精密修整,避免产生微观裂纹或毛刺。任何微小的加工缺陷,如唇口处的划痕或尺寸超差,都会在动态压力下成为泄漏通道。因此,现代生产线普遍采用在线检测系统,实时监控车削后的唇口几何参数,确保每一枚油封均符合微米级的公差要求。
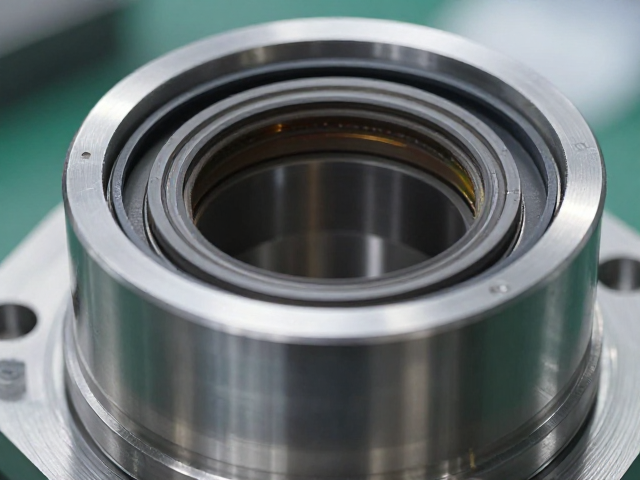
动态压力平衡机制与零泄漏实现
在动态运行环境中,密封界面承受着复杂的压力变化,动态压力平衡机制通过自调节能力维持密封效果。当系统内部压力升高时,介质压力作用于密封唇背面,使其更紧密地贴合轴表面,增加接触应力,从而增强密封性能。这种“压力自紧”效应是多层油封实现零泄漏的关键物理基础。同时,弹簧组件提供初始接触力,确保在低压或静止状态下仍能维持必要的密封比压。
为了优化动态压力分布,唇口设计常采用非对称或波浪形结构,以在轴表面诱导产生反向压力,平衡介质正向压力。此外,多层结构中各层之间的间隙设计需经过严密的流道模拟,防止压力积聚导致局部失效。在实际工况中,这种动态平衡机制能有效应对转速波动、温度变化引起的尺寸变动,确保持续稳定的密封性能,避免因压力失衡导致的渗漏或灾难性失效。