
静电粉末喷涂中清漆层的基础特性与成膜机理
静电粉末喷涂工艺中的清漆保护层,其核心作用在于提升涂膜的耐候性、抗紫外线能力以及表面光泽的持久度。清漆树脂通常选用聚酯、丙烯酸或环氧改性材料,这些高分子链在受热熔融后,需要经历从固态颗粒到液态熔体,最终固化交联的过程。这一过程中的流平行为直接决定了涂层表面的微观形态,若熔融粘度控制不当,表面张力无法有效消除涂层表面的微小凹凸,便会形成肉眼可见的橘皮纹缺陷。
流平性与橘皮纹的形成本质上是涂料在固化过程中表面张力驱动与粘度阻碍之间的博弈。当粉末颗粒在高温下熔融时,若熔体粘度过低,虽然有利于流动,但可能导致涂层过薄或流挂;若粘度过高,熔体无法在固化前充分铺展,表面残留的波纹便固化为橘皮纹。此外,粉末的粒径分布、树脂的分子量分布以及固化剂的反应活性,共同构成了影响清漆层最终外观的关键变量,这些物理化学特性决定了涂层在特定温度和时间下的流变行为。
关键工艺参数对流平效果的调控逻辑
烘烤温度与固化时间是调整清漆层流平性的首要控制要素。温度升高会显著降低熔融树脂的粘度,延长流平时间,但过高的温度可能导致树脂快速交联,锁住表面缺陷,而温度不足则会使粉末无法完全熔融,导致表面粗糙。实际生产中,需根据树脂类型设定精确的温度曲线,通常需要在保证完全固化的前提下,提供足够的“流平窗口期”,使涂层表面张力能够自然消除橘皮纹。
喷涂厚度与电场强度直接影响涂层的初始状态和固化后的外观。过厚的涂层容易因溶剂挥发或内部应力释放不均产生流挂或针孔,而过薄则难以形成连续的保护膜,加剧橘皮的显现。同时,高压静电发生器的输出电压需保持稳定,过高的电压可能导致粉末反弹或吸附不均,造成涂层厚度不一致,进而在固化过程中因收缩率不同而产生视觉上的橘皮效应。因此,均匀且适宜的膜厚是获得平滑表面的物理基础。
环境因素与前处理对表面质量的隐性影响
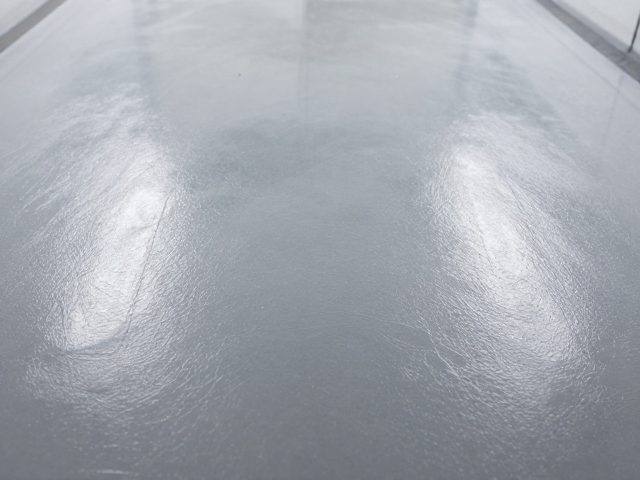
喷涂车间的环境温湿度是极易被忽视却至关重要的变量。高温低湿环境会加速粉末中溶剂的挥发,导致熔体粘度迅速上升,流平时间缩短,从而诱发橘皮纹;相反,高湿环境可能导致粉末吸潮,引起涂膜起泡或光泽不均。此外,空气的洁净度直接影响涂层表面的颗粒感,悬浮的尘埃颗粒落在湿膜表面,不仅破坏流平,还会形成永久性瑕疵。因此,保持恒温恒湿及高洁净度的喷涂环境,是减少橘皮纹的外部保障。
前处理质量决定了粉末与基材的结合力,间接影响着清漆层的流平表现。若磷化膜或钝化膜不均匀,会导致涂层在固化过程中受热不均,局部收缩率差异引发表面应力,进而形成微观的橘皮结构。此外,基材表面的油污、灰尘或旧漆残留,会造成涂层附着力不良,在固化收缩时产生局部剥离或凹陷,破坏整体表面的平整度。彻底且规范的前处理是确保清漆层均匀流平的先决条件。
设备维护与操作细节对流平性的优化作用
喷枪的扇面调节与粉末输出稳定性是控制涂层均匀性的核心操作环节。喷枪的扇面宽度需根据工件形状和大小进行精准匹配,扇面不均会导致涂层厚度分布不均,厚薄交界处因固化收缩差异产生明显的橘皮纹路。同时,粉末输送系统的压力波动会导致出粉不稳定,造成涂层表面出现波纹或颗粒感。操作人员需定期检查喷枪喷嘴的磨损情况,确保气流与粉末混合均匀,维持稳定的喷涂状态。
固化炉的热风循环系统效率直接影响炉内温度的均匀性。若炉内存在温度死角或热风循环不畅,工件不同部位受热不均,会导致清漆层固化速率不一致,从而在宏观上表现为橘皮纹或光泽不均。因此,需定期校准炉温传感器,检查加热元件及风机运行状态,确保炉内各区域温差控制在允许范围内。均匀的热场环境是消除因热应力不均导致的表面缺陷的关键。