
静电粉末喷涂的核心原理与工艺基础
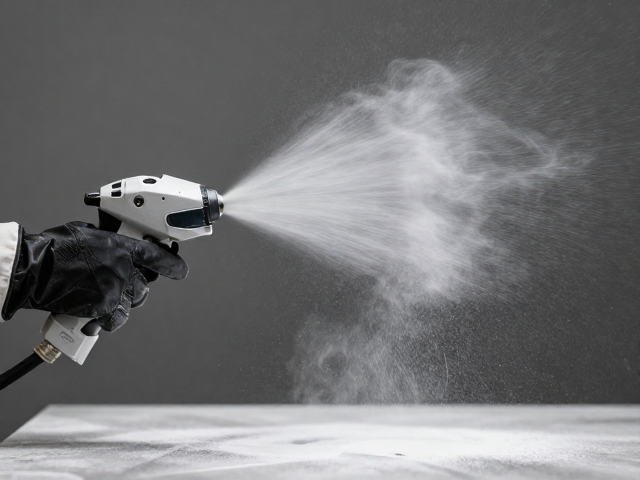
静电粉末喷涂技术利用高压静电电场使带电的粉末涂料微粒吸附于工件表面,这一物理过程构成了现代工业涂装的基础。在喷涂过程中,喷枪内部的电极针产生高电压,使通过喷枪喷出的粉末颗粒带上负电荷,而接地的工作台或工件表面保持正极性。这种异性电荷相吸的原理,确保了粉末能够均匀且紧密地覆盖在金属表面,即便是不规则形状或复杂结构的工件,也能通过电场线的分布实现严密的包裹。
该工艺相较于传统液体喷漆,在材料利用率和环境友好性方面具有显著优势。粉末涂料不含溶剂,固化后形成的涂膜具有优异的耐腐蚀性、耐磨性和机械强度。由于没有溶剂挥发,生产过程中几乎不产生挥发性有机化合物排放,符合日益严格的环保法规要求。此外,过喷的粉末可通过回收系统收集后重新利用,大幅降低了原材料浪费,提升了整体生产效率和经济效益。
喷涂距离对涂层均匀性与厚度的关键影响
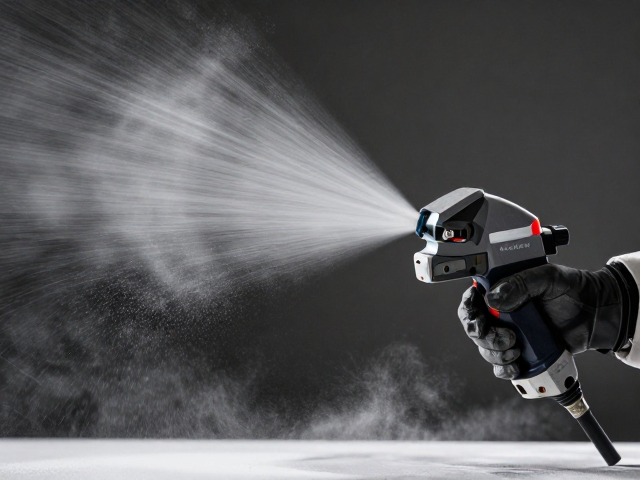
喷涂距离是指喷枪喷嘴到工件表面的垂直间距,这一参数直接决定了粉末云团的扩散形态和电荷分布状态。通常,推荐的喷涂距离保持在100至150毫米之间,这一区间能平衡粉末的分散性与吸附效率。当距离过近时,粉末云团过于集中,容易导致局部涂层过厚,甚至因电荷积聚产生“法拉第笼效应”,使得工件凹陷处或背面难以吸附粉末,形成漏涂或厚度不均的现象。
若喷涂距离过大,粉末颗粒在飞行过程中会受到空气阻力和静电引力减弱的影响,导致部分粉末未能到达工件表面而散落,降低材料利用率。同时,过远的距离会使粉末云团过度扩散,单位面积内的粉末密度降低,难以形成连续、致密的涂层,可能影响最终的外观平整度和防护性能。因此,操作人员需根据喷枪类型、粉末特性及工件几何形状,动态调整喷枪位置,确保粉末以最佳角度和密度覆盖目标区域。
喷涂速度对涂层质量与生产效率的协同控制
喷涂速度指喷枪在工件表面移动的速度,它与喷涂距离共同作用,影响着粉末沉积率和涂膜厚度的一致性。适宜的喷涂速度通常为每分钟200至400毫米,具体数值需根据粉末流速、喷枪流量及所需涂层厚度进行微调。速度过快会导致粉末沉积量不足,涂层薄且可能出现露底、颗粒感强等问题,严重影响防护效果和美观度;而速度过慢则会造成粉末堆积,涂层过厚,引发流挂、橘皮或固化不完全等缺陷。
在实际操作中,保持匀速移动是确保涂层均匀的关键。喷枪应与工件表面保持平行,避免忽快忽慢或轨迹抖动,以防止出现波纹或厚度不均。对于大面积平面工件,可采用重叠喷涂法,每道喷涂轨迹重叠约三分之一宽度,以确保覆盖无死角。对于复杂结构或立体工件,需灵活调整喷枪角度和移动节奏,利用静电场的引导作用,使粉末能够克服重力影响,均匀附着于各个表面,从而实现高效且高质量的涂装效果。