
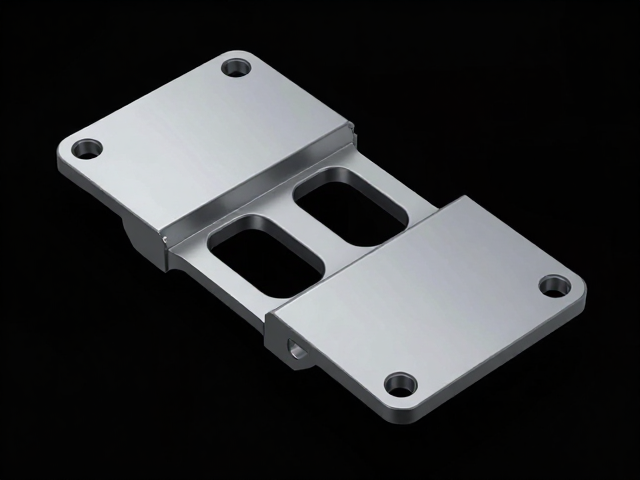
CAD/CAE仿真在头枕调节片结构设计中的应用
头枕调节片作为汽车座椅系统中的关键连接部件,其结构强度与运动平稳性直接影响驾乘体验。传统设计依赖经验试错,周期长且缺陷率高。引入计算机辅助设计(CAD)进行参数化建模,能够精确控制调节片的几何特征,如折弯角度、壁厚分布及孔位公差。通过建立高保真三维模型,工程师可快速迭代设计方案,确保结构符合装配要求。
计算机辅助工程(CAE)仿真技术进一步验证了设计方案的可行性。利用有限元分析(FEA)软件,对调节片在静态载荷下的应力分布进行模拟,识别潜在的高应力集中区域。仿真结果指导工程师优化加强筋布局,提升局部刚度。同时,模态分析用于评估零件在动态环境下的振动特性,避免共振现象。这种基于数据的设计方法,显著降低了因结构不合理导致的早期失效风险。
精密数控冲压工艺的核心参数控制
冲压工艺是将板材转化为预定形状的核心制造环节,精度控制至关重要。头枕调节片通常采用高强度低碳钢板,材料厚度多在0.8mm至1.5mm之间。数控冲压设备通过高精度模具与伺服控制系统,实现板材的成型与切断。模具的刃口间隙需根据材料厚度与硬度进行微调,通常控制在材料厚度的5%-10%,以防止毛刺产生或材料开裂。
成型过程中的回弹现象是影响尺寸精度的主要难题。通过CAE仿真预测回弹量,工程师可在模具设计阶段设置补偿结构,抵消回弹影响。冲压速度与压力曲线需经过严格计算,过快的冲压速度可能导致材料流动不均,形成褶皱或破裂。实际生产中,多采用分段加压策略,先低速成型,再高速冲切,以平衡成型质量与生产效率。模具表面的润滑处理也是关键,合适的润滑剂能减少摩擦,延长模具寿命。
工艺优化与质量检测体系
工艺优化旨在提升产品的一致性与合格率。在冲压过程中,板材的纤维组织会随变形方向改变,导致力学性能的各向异性。通过调整冲压方向与拉深筋的布局,可优化材料流动,提高成型极限。自动化检测设备实时监测冲压件的尺寸数据,如关键孔位的位置度与平面度。数据反馈至控制系统,自动修正模具位置或冲压参数,形成闭环控制。
质量检测体系涵盖在线检测与离线抽检。在线检测使用激光扫描或视觉系统,对每个冲压件进行100%全检,剔除不合格品。离线抽检则依据国家标准进行力学性能测试,如拉伸强度、硬度及冲击韧性测试。检测数据定期汇总分析,识别工艺波动趋势。通过统计过程控制(SPC)方法,监控生产过程的稳定性,确保批量生产中的质量一致性。这种严密的控制体系,保障了头枕调节片在复杂工况下的可靠运行。