
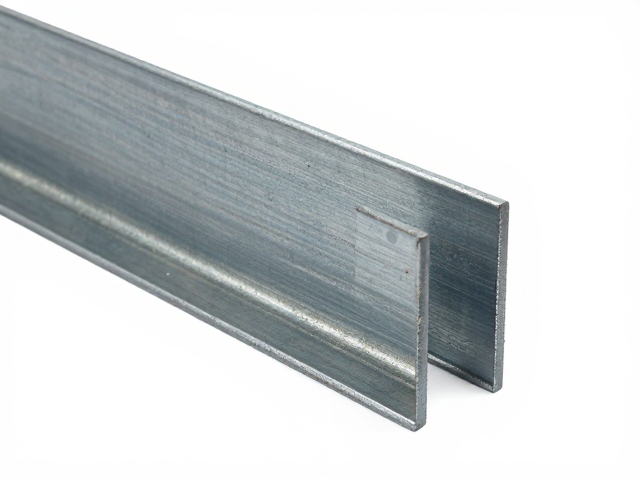
表面油污对一体钢架折弯成型的影响机制
一体钢架在折弯加工前,表面残留的油污会产生复杂的物理与化学干扰。油污作为润滑介质,在模具与板材接触界面形成隔离层,导致摩擦系数异常波动。这种不稳定的摩擦状态会引发板材在变形过程中的滑移不均,进而造成折弯角度偏差或回弹不可控。对于高精度要求的结构件,微小的角度误差可能导致后续装配困难,甚至因应力集中引发早期失效。
清洁工艺的核心在于彻底去除油脂而不损伤基材。传统的溶剂擦拭虽能去油,但易残留挥发性成分,影响长期稳定性。现代产线多采用超声波清洗结合中性清洗剂,利用高频振动剥离微观缝隙中的顽固污渍。清洗后需经过严格的干燥处理,防止水分残留导致后续冲压或折弯过程中的氢脆风险或表面斑点。只有当表面达到无油膜、无水渍的洁净状态,才能确保模具与板材间摩擦力的可预测性,为后续成型提供基础保障。
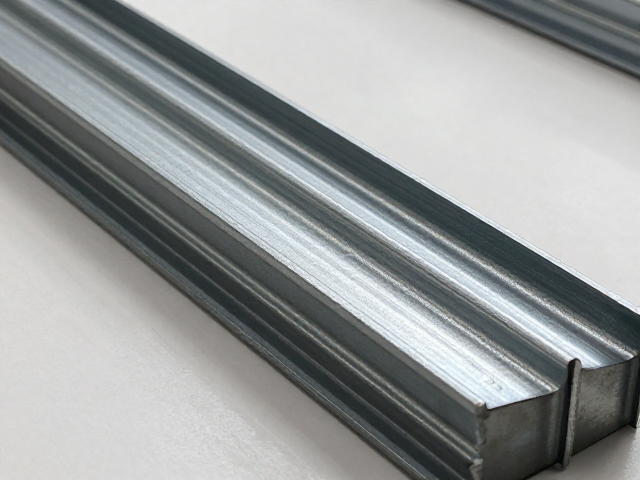
壁厚均匀性对结构强度的决定性作用
一体钢架的壁厚分布直接关联其承载能力与疲劳寿命。在折弯过程中,板材外侧受拉伸,内侧受压缩,中性层位置决定了材料的变形行为。若壁厚控制不均,会导致局部应变过度集中。特别是在折弯R角处,过薄的区域极易因材料减薄率过大而发生开裂或颈缩。这种微观结构的缺陷在动态载荷下会成为裂纹源,显著降低整体结构的可靠性。
控制壁厚均匀性需从原材料入库开始管控。热轧或冷轧卷板的厚度公差需符合国标GB/T 708或GB/T 3274的具体等级要求。在生产过程中,通过高精度测厚仪对关键部位进行在线监测,确保板材厚度波动在允许范围内。此外,模具的平行度与闭合高度需定期校准,避免因设备误差导致局部挤压过度。合理的压边力设置也能辅助材料流动,减少因材料堆积或过度拉伸造成的壁厚不均现象。
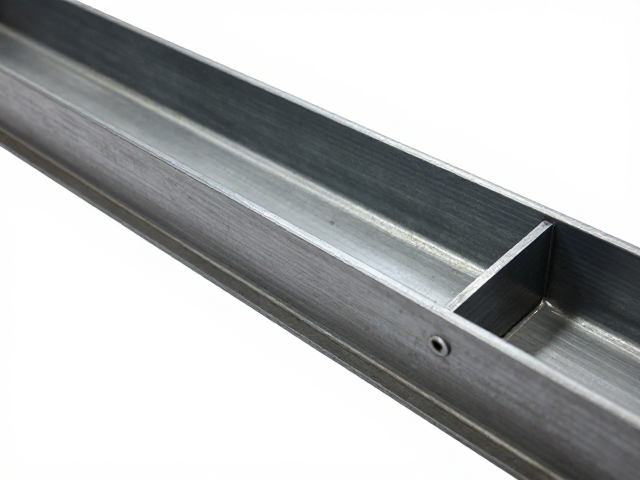
折弯工艺参数与表面处理的协同优化
折弯工艺中的下模开口宽度、折弯速度及压边力需根据板材厚度与材质进行精确匹配。对于表面存在轻微油污残留的情况,适当增加压边力可增加接触压力,抑制油污导致的打滑,但这可能加剧模具磨损。因此,清洁度与工艺参数需协同调整。若表面洁净度达标,可降低压边力以减少模具接触应力,延长模具寿命。同时,折弯速度需控制在合理区间,过快可能导致惯性效应引起板材跳动,影响成型精度。
表面处理后的状态会改变板材的微观硬度与延展性,进而影响折弯行为。例如,经过清洗及干燥处理的低碳钢表面,其摩擦特性更为稳定,有助于实现一致的折弯角度。在实际操作中,建议建立工艺数据库,记录不同表面处理状态下(如清洗后静置时间、环境湿度)的折弯表现。通过数据反馈优化参数设置,确保每一批次的一体钢架在经历折弯后,表面无油污残留导致的痕迹,且壁厚减薄率在工程允许范围内。
质量控制与过程监测的关键指标
针对一体钢架折弯件的质量评估,需建立严密的检测体系。表面油污检测可采用丙酮擦拭法或专用油脂检测仪,确保无可见油斑及残留物。壁厚检测则需使用超声波测厚仪或千分尺,在折弯前后对R角区域进行多点测量,计算减薄率。一般工程实践中,折弯区壁厚减薄率控制在5%-15%以内较为理想,具体数值需依据材料延展性确定。若减薄率超过临界值,需重新评估模具R角设计或润滑策略。
过程监测需引入自动化视觉检测系统,实时捕捉折弯过程中的板材姿态与模具接触状态。通过图像识别技术,可检测表面油污分布情况及折弯过程中的异常变形。数据记录系统需保存每一工位的工艺参数与检测结果,形成可追溯的质量档案。这种数据驱动的质量管理方式,能有效识别因油污清洁不净或壁厚波动导致的潜在缺陷,确保一体钢架在复杂工况下的结构完整性与长期服役性能。