
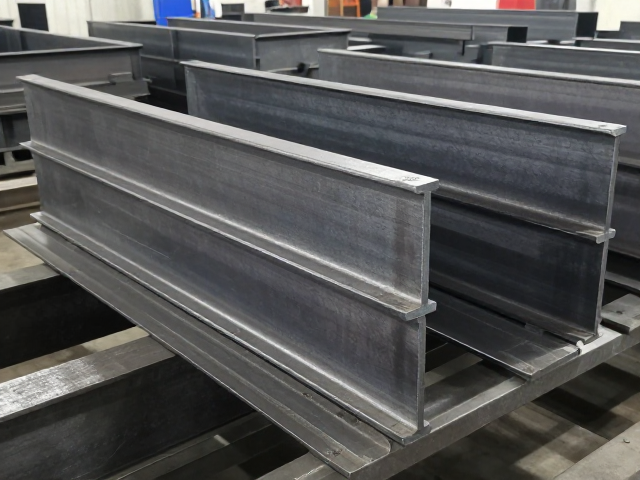
广东模具集群一体化钢架折弯工艺的核心控制点
广东地区的模具制造集群在应对大型一体化钢架结构时,折弯工艺的精度控制直接决定了后续装配的公差范围。传统分体式加工容易在拼接处产生应力集中,而一体化折弯技术通过高精度CNC折弯机配合自动定位系统,能够一次性成型复杂几何形状。在实际操作中,板材的延展率计算与回弹补偿是技术关键,工程师需根据钢材厚度、材质屈服强度(如Q235或SPCC)设定精确的折弯角度补偿值。例如,对于厚度为6mm以上的钢板,回弹角通常会在0.5度至1.5度之间波动,这要求设备具备角度实时监测功能,以确保批量生产中的尺寸一致性。
工艺稳定性还体现在模具寿命管理与折弯顺序的优化上。集群内的标准化作业流程要求对不同批次板材进行首件检验,重点检测折弯内R角是否出现开裂或变形。通过优化折弯路径,减少板材与模具的摩擦接触面,可有效降低表面划伤风险。同时,集群内部普遍采用的数字化模拟软件,能在加工前预测折弯过程中的受力分布,提前规避因受力不均导致的翘曲现象。这种基于数据反馈的工艺调整,使得一体化钢架在承受重载时仍能保持结构的完整性,满足精密模具模架对高刚性结构的严苛要求。
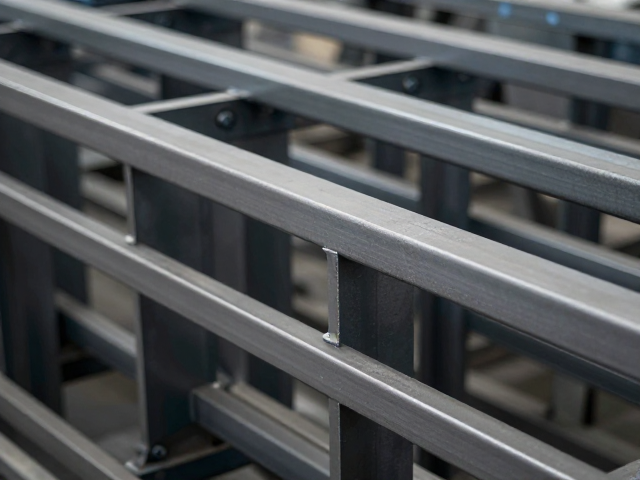
哑光喷漆表面处理在模具钢架中的技术实现
模具集群中钢架表面处理的痛点在于如何在保证防腐性能的同时,提供符合工业美学的高质感哑光效果。传统的亮光喷漆容易暴露表面微小的划痕和焊接痕迹,而哑光喷漆通过控制漆膜表面的微观粗糙度,能够有效漫反射光线,隐藏加工瑕疵。在工艺选择上,高固体份环氧底漆搭配聚氨酯哑光面漆成为主流方案,这种组合不仅附着力强,还能抵抗工业环境中的油污侵蚀。喷涂过程中,环境温湿度需控制在20-25℃及60%-70%相对湿度范围内,以避免漆膜出现橘皮、流挂或针孔等缺陷。
为了确保哑光效果的均匀性与持久性,前处理工序至关重要。钢架在喷涂前需经过严格的喷砂或抛丸处理,达到Sa2.5级除锈标准,并提供均匀的锚纹深度,以增强涂层附着力。喷涂环节多采用静电喷涂或高压无气喷涂技术,通过调整喷枪压力、雾化空气量及走枪速度,控制漆膜厚度通常在60-80微米之间。固化过程需严格遵循温度曲线,部分高端集群采用低温固化技术,以减少热应力对钢材内部结构的潜在影响。经过固化后的哑光漆膜,其光泽度通常控制在10-20 GU(60度角下测量),既避免了全哑带来的视觉沉闷,又保留了高级的工业质感。
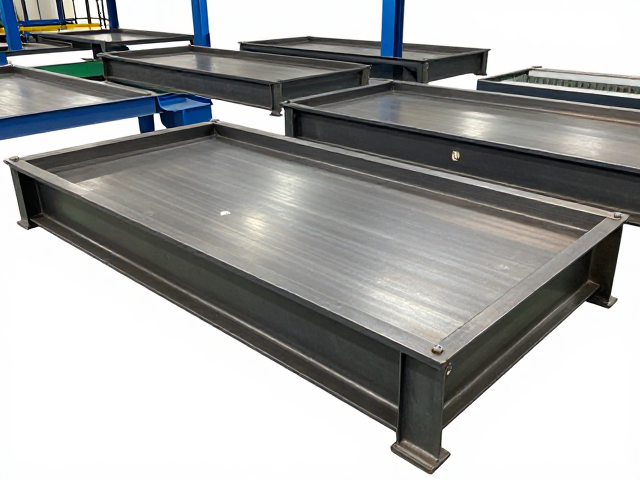
集群协同优化与质量控制体系的落地
广东模具产业集群通过上下游协同,将折弯与喷漆工艺纳入统一的质量管控体系。集群内的龙头企业与表面处理供应商建立紧密的数据共享机制,实时传输折弯后的尺寸数据与表面处理要求,确保工艺参数的无缝衔接。例如,当检测到某批次板材折弯后存在轻微变形,系统会自动调整后续喷漆的遮盖力参数或增加打磨工序,从而在不增加过多成本的前提下保证最终外观质量。这种协同优化减少了中间环节的等待时间,提升了整体交付效率。
质量控制体系还体现在对环境因素与材料一致性的严格把控。集群内建立了标准化的材料追溯系统,每一块钢板的炉号、折弯参数记录及喷漆批次号均可查询。在喷漆车间,引入自动光泽度检测仪与色差仪,对每一批次成品进行抽样测试,确保不同批次间的哑光效果一致。此外,针对模具钢架在运输和安装过程中可能遇到的磕碰风险,优化后的漆膜配方提升了抗冲击性能。通过这种系统化、数据驱动的管理模式,集群企业能够持续稳定地输出符合高标准要求的模具钢架产品,满足高端制造业对精度与外观的双重需求。