
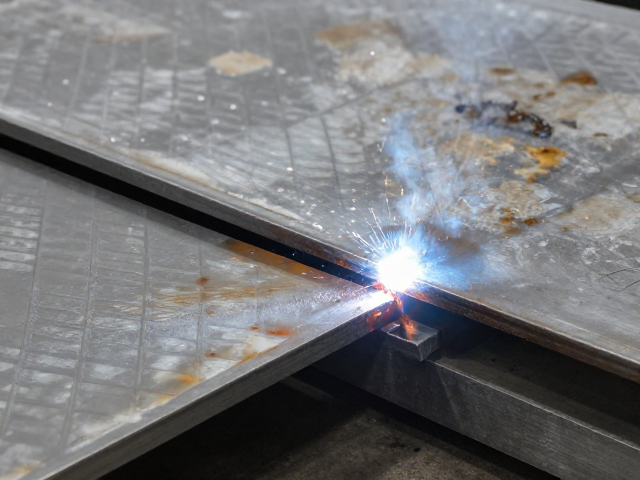
防爆钢板加固工艺的核心逻辑与力学基础
防爆钢板加固并非简单的材料堆砌,而是基于材料屈服强度与冲击吸收功的精密计算。在涉及高危环境或高冲击载荷场景下,底盘结构件常因金属疲劳或意外撞击产生微裂纹,直接焊接加固可能导致热影响区脆化,进而引发二次断裂。因此,工艺的核心在于通过多层堆焊或镶嵌式拼接,恢复并提升原车底盘的抗剪切能力。实际操作中需严格遵循等强度匹配原则,即加固板材的屈服强度不得低于母材,同时需控制碳当量,防止因合金元素超标导致焊接冷裂纹。
工艺实施前必须对底盘受力模型进行静态与动态分析,确定应力集中区域。常见的加固形式包括纵梁加强板、横梁补强及悬挂支点加固。不同部位的加固策略存在显著差异,例如纵梁主要承受纵向拉伸与压缩,需采用连续焊缝以分散应力;而悬挂支点则需应对多方向交变载荷,通常采用点固后全熔透焊接,确保焊缝根部完全熔合。这种基于力学分布的精细化处理,是保证车辆在极端工况下结构完整性的先决条件。
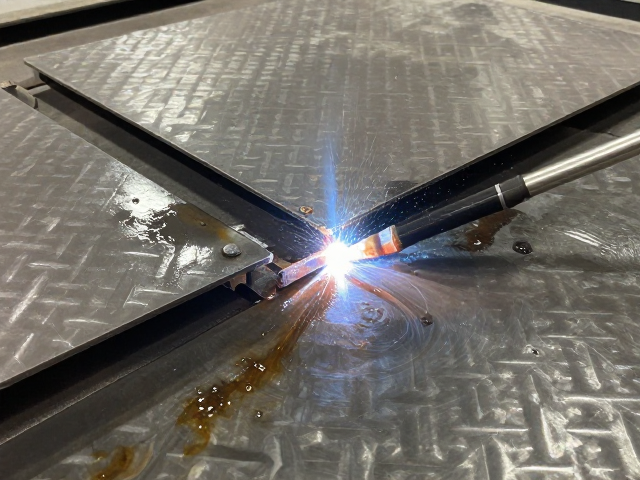
底盘油污清洁对焊接质量的决定性影响
底盘长期暴露在复杂路况中,表面附着的重油污、泥土及防锈涂层会严重干扰电弧稳定性,是导致气孔、夹渣等焊接缺陷的主要诱因。清洁作业需摒弃简单的擦拭方式,必须采用工业级除油剂配合高压水枪进行深度冲洗。对于顽固油污,建议使用钢丝刷或砂轮配合专用清洗剂进行机械打磨,直至露出土黄色或银白色的金属光泽。这一过程不仅是去污,更是为了消除氧化皮和杂质,为后续焊接提供纯净的结合界面。
清洁后的表面状态会直接反映焊接成品的微观组织结构。若残留油污未彻底清除,高温电弧会使碳氢化合物分解产生氢气,氢气侵入熔池冷却时无法逸出,便在焊缝内部形成密集气孔,大幅降低接头强度。此外,油污燃烧产生的碳黑可能嵌入焊缝,形成夹杂物,破坏焊缝的致密性。因此,清洁标准应达到“无水、无油、无锈、无漆”,并在清洁后尽快进行焊接作业,避免新鲜金属表面在短时间内再次氧化或吸附空气中的湿气,确保焊接接头的冶金质量。
焊接点打磨抛光的表面处理规范
焊接完成后的打磨抛光并非为了美观,而是为了消除应力集中源并检测焊缝缺陷。焊瘤、飞溅及焊缝表面不平顺处会成为裂纹萌生的起点,特别是在承受交变载荷的底盘部件上,这些微观缺口极易扩展为宏观裂纹。打磨时应使用角磨机配合百叶轮或砂轮片,严格遵循“由高配低”的原则,将焊缝余高打磨至与母材平滑过渡,过渡曲线应圆润流畅,避免出现尖锐棱角或突变台阶。对于关键受力部位,打磨深度需控制在规定范围内,严禁因过度打磨削弱母材厚度。
抛光过程中需密切观察表面色泽变化,以判断打磨深度与材质状态。若出现因过热导致的发蓝或发黑现象,表明该区域可能产生了热损伤,需重新评估该处的力学性能。打磨后的表面粗糙度需符合相关技术标准,通常要求达到Ra3.2μm至Ra6.3μm之间,以确保后续涂装附着力或无损检测的准确性。对于隐蔽部位或复杂结构,还需使用内窥镜或渗透检测手段辅助检查,确保打磨区域内部无隐藏裂纹或未熔合现象,从而形成严密的表面质量控制闭环。