
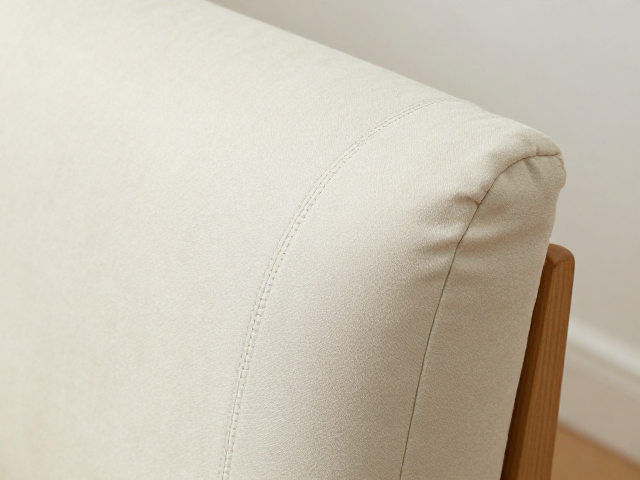
核心工艺解析:双线精密车缝的结构优势
扶手软垫在高频使用场景下,接缝处极易因摩擦产生开线或磨损,双线精密车缝通过两条平行且间距均匀的缝线,显著提升了接口的抗拉强度与耐用性。这种工艺常见于高品质家居织物中,其核心在于针距密度的控制,通常每英寸10至12针能有效分散受力点,避免单线断裂导致的整体塌陷。相比普通单线缝合,双线结构在视觉上更具立体感,能更好地贴合软垫曲面,减少布料在受力时的扭曲变形。
实际操作中,压脚的选择与针距调节至关重要。使用专用缝纫机压脚配合高强涤纶线,可确保缝线在厚实的海绵与织物夹层中保持直线运行。缝线张力需经过多次测试,过紧会导致布料起皱,过松则无法形成严密的包裹结构。通过调整送布牙的高度,可以应对不同厚度的皮革或布艺材料,确保上下层布料同步推进,这是实现精密车缝的基础物理条件。
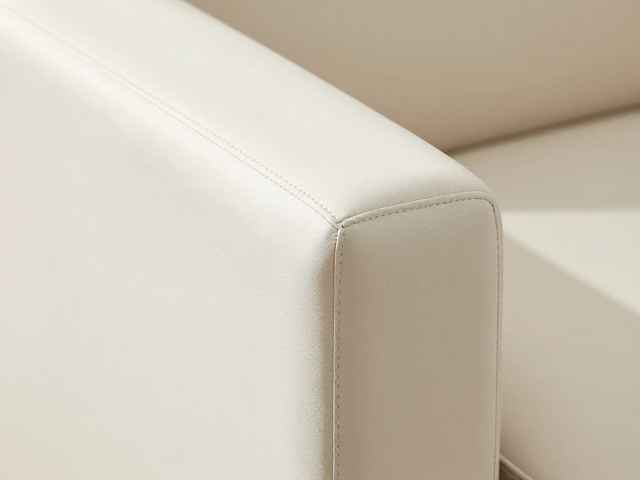
来去缝工艺:极致整洁的内部美学
来去缝(French Seam)是一种将毛边完全包裹在缝线内部的缝合技术,特别适用于丝绸、薄棉或易脱丝的高档面料,能彻底消除内部线头外露和布料边缘磨损的问题。该工艺分为两步完成:第一步将面料反面相对,以较小针距(约1.5厘米)缝合;第二步将面料翻正,折叠包裹缝份,再次缝合。这种结构不仅外观干净利落,内部无任何粗糙毛边,还能有效防止海绵碎屑或填充物从接缝处溢出。
在执行来去缝时,面料的预处理决定了最终成品的平整度。缝合前需对布料进行预缩水处理,避免洗涤后接缝处产生褶皱。第二步缝合时,折叠的宽度通常控制在0.5至1厘米之间,需使用熨斗精准压烫定型,确保折痕清晰且宽度一致。对于较厚的扶手面料,可在折叠后使用重物压实片刻,待纤维稳定后再进行车缝,这样能显著提升接缝的挺括感,使扶手边缘呈现柔和而坚固的线条。
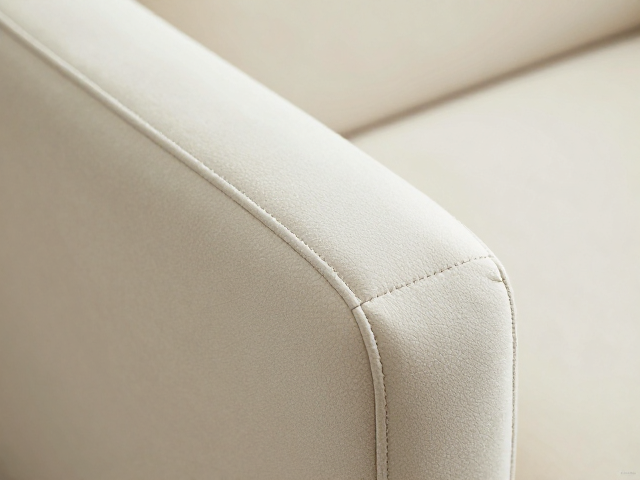
关键操作步骤:从定位到收尾的细节控制
在开始车缝前,精准的定位是保证双线间距一致的前提。使用划粉或可消失笔在布料背面标记两条平行线,间距通常设定为0.6厘米和1.2厘米,以确保最终缝线距离边缘约0.5厘米。对于弧形扶手部位,需使用珠针或夹子固定布料,防止车缝过程中面料滑动导致线条歪斜。缝纫机针尖需垂直落下于标记线内侧,保持视线聚焦于针孔与布料接触点,利用送布牙的自然推进力带动面料,而非用手强行拉扯。
收尾阶段的处理直接影响接缝的牢固度。每段缝线结束时,需回针缝合3至4针,形成严密的锁结,防止日常使用中因摩擦导致线头松脱。对于来去缝的第二道缝合,在起点和终点同样需要回针加固。完成车缝后,使用熨斗低温蒸汽轻轻�烫接缝处,注意不要用力推拉,以免破坏缝线结构。对于皮革等特殊材质,需选用专用皮革熨垫,避免高温直接接触导致材质硬化或变色,确保接缝处保持原有的柔软触感。
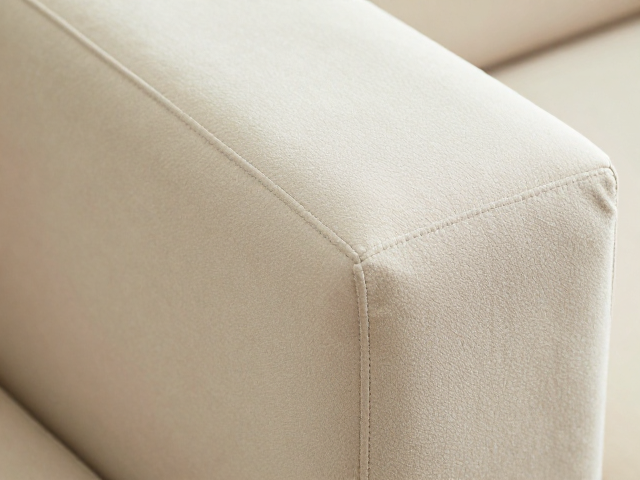
常见问题排查与材质适配建议
不同材质的软垫面料对车缝工艺有着截然不同的要求。纯棉或亚麻面料吸湿性强,缝合前若未进行预缩水处理,成品在清洗后极易出现接缝处起皱或变形。丝绸类面料则需使用极细针尖(如9号或10号针)配合丝线,以防针孔过大导致面料撕裂。皮革与仿皮材质在缝合时易产生针孔永久性痕迹,建议在使用来去缝时,在第二道缝合前使用锥子辅助定位,避免针尖刺穿已固定的缝线层,造成内部结构错位。
车缝过程中若出现跳针、断线或布料扭曲,通常源于针具磨损或张力不均。需定期检查缝纫机针尖是否钝化,更换新针并确认型号与面料厚度匹配。若缝线过紧导致布料波浪状扭曲,应适当放松上线张力;若缝线松散易脱开,则需略微增加张力。对于带有弹性面料,需使用弹力针和弹性缝线,并在车缝时轻轻引导布料,利用缝纫机的差动送布功能平衡拉伸力,防止接缝处因弹性回复而产生鼓包或变形。