
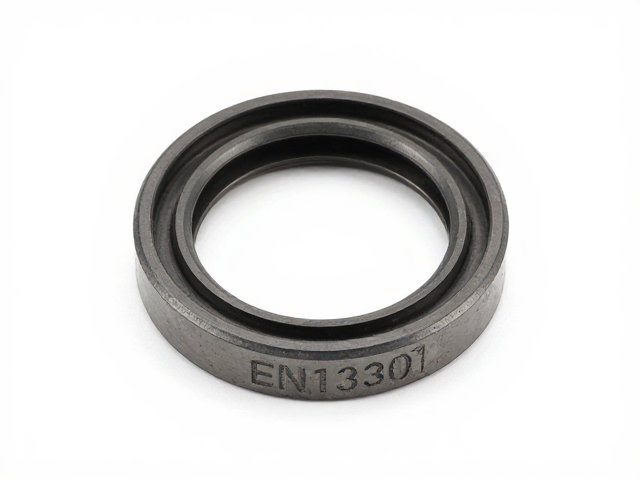
EN1330标准与多层油封的技术定义
EN 1330是由欧洲标准化委员会(CEN)发布的关于旋转轴唇形密封圈的标准,其核心适用范围涵盖了非接触式旋转轴唇形密封件。该标准详细规定了材料性能、尺寸公差以及测试方法,旨在确保密封件在严苛工况下仍能维持严密的密封效果。多层油封通常由橡胶主体、金属骨架以及特殊的阻挡层或防尘唇组成,这种复合结构设计旨在应对高温、高压及含有腐蚀性介质的工业环境,广泛应用于汽车变速箱、工程机械液压系统及风力发电齿轮箱等关键部位。
在实际工程应用中,多层油封的失效往往源于材料老化或安装不当,而可追溯性管理则是提升质量控制效率的关键环节。通过激光打标技术,制造商能够在油封的金属骨架或橡胶表面形成永久性标识。这种标识不仅包含产品型号、尺寸规格等基础信息,更承载着生产批次、原材料来源及检验状态等关键数据。EN 1330标准虽未直接强制规定打标格式,但行业普遍遵循其背后的质量管理体系要求,确保每一件出厂产品均可通过唯一标识追踪至生产源头,从而满足高可靠性工业设备对零部件全生命周期管理的需求。
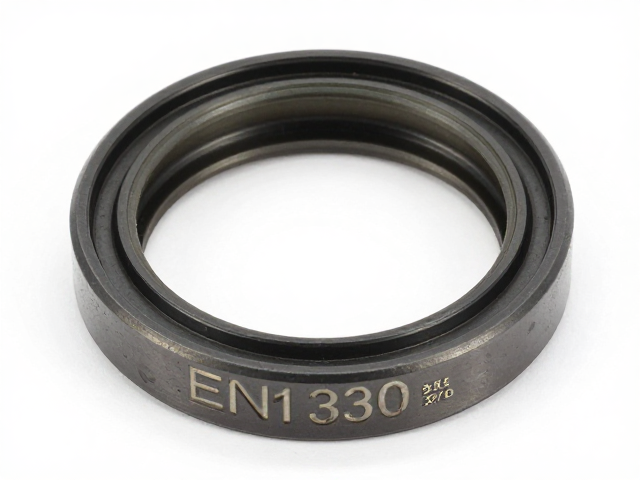
激光打标工艺在多层油封上的技术实现
激光打标技术利用高能量密度的激光束对材料表面进行局部辐照,通过光热或光化学效应使表层物质汽化或发生颜色变化,从而形成永久性标记。对于多层油封常见的金属骨架,通常采用光纤激光打标机,利用20-30W的光源在钢材表面形成高对比度的白标或黑标,这种方式速度快且无需辅助材料,避免了污染风险。针对橡胶或氟橡胶(FKM)等非金属部分,则需选用紫外(UV)激光或CO2激光,通过冷加工原理避免高温对橡胶基材造成熔融或变形,确保标记清晰且不影响油封的密封唇口结构完整性。
工艺参数的设定直接决定了标记的可读性与耐久性。激光功率、扫描速度、频率及填充间距等参数需根据油封具体材质进行严格校准。例如,在不锈钢骨架上打标时,较低的功率配合较高的扫描速度可防止材料过烧导致骨架强度下降;而在橡胶表面打标时,紫外激光的短波长特性能够精准打断分子键,形成深色且耐溶剂、耐摩擦的标记。此外,打标内容需符合工业标识规范,通常包括EN 1330标准号、零件号、生产日期代码(如年月日或批次号)以及二维码或Data Matrix码,以便后续通过扫描设备快速读取并关联至数据库中的生产记录。
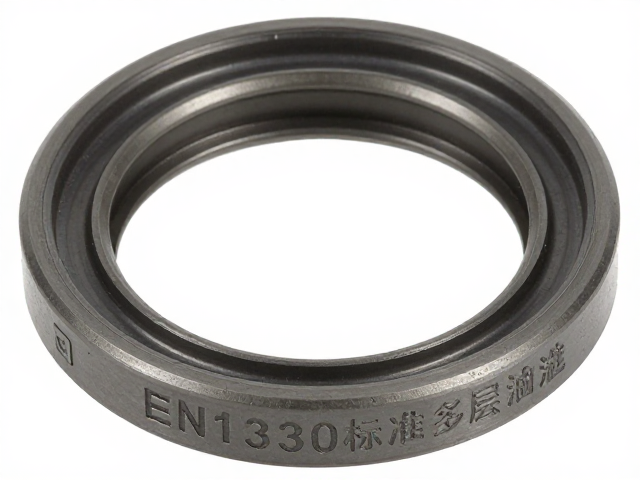
追溯数据的管理逻辑与质量控制关联
激光打标生成的唯一身份标识是连接物理产品与数字数据的桥梁。在多层油封的生产流程中,每一道工序的数据——从橡胶混炼的配方批次、骨架冲压的尺寸检测、硫化成型的热压参数,再到最终装配的压力测试数据——均需与该唯一标识绑定。这种数据绑定确保了当现场出现密封泄漏或早期失效问题时,技术人员可迅速调取该特定批次油封的全量生产数据,分析是否存在原材料波动、设备参数漂移或人为操作偏差。这种基于数据的逆向追溯能力,极大缩短了故障排查周期,降低了质量召回的风险。
数据追溯体系的有效性依赖于标准化的编码规则与稳定的存储架构。企业通常采用GSS(全球标准序列)或内部自定义的编码规则,将EN 1330标准下的规格信息转化为机器可读的字符或条码。这些数据存储在MES(制造执行系统)或专用的追溯数据库中,支持实时查询与长期归档。通过定期校验打标内容的准确性与完整性,确保标识在油污、高温或化学溶剂环境中依然保持清晰可辨,从而维持追溯链路的连续性。这种精细化的过程控制不仅符合ISO 9001等质量管理体系的要求,也为多层油封在高端工业应用中的可靠性提供了坚实的数据支撑。