
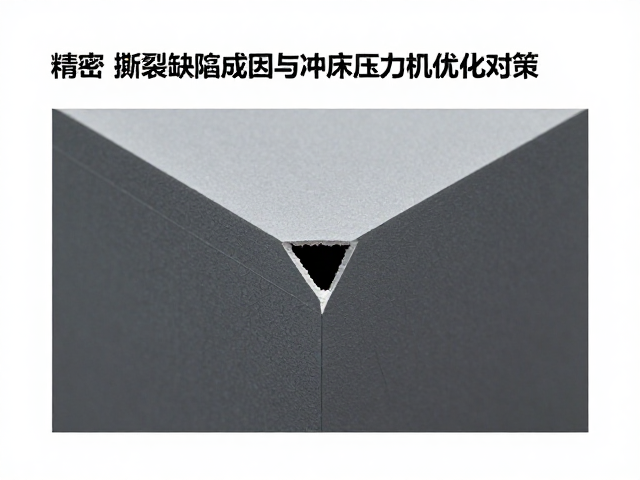
撕裂缺陷的物理机制与材料界面行为
精密数控冲压过程中,撕裂并非单一因素导致的孤立现象,而是材料微观结构、模具界面状态与动态载荷耦合作用的结果。当凸模切入板料时,材料经历弹性变形、塑性变形直至断裂分离。若材料在断裂阶段的塑性储备不足,或局部应变率超过临界值,撕裂便会在断口处形成不规则的毛刺或裂纹。这种现象在高强钢、铝合金等常见冲压材料中尤为显著,其根本原因在于材料内部晶粒取向、夹杂物分布以及加工硬化特性在动态加载下未能均匀释放应力。
模具刃口几何形状直接决定了剪切带的形成质量。钝化的刃口或存在微裂纹的刃口会显著增加接触面积,导致材料在分离前承受过大的径向拉应力。这种应力集中效应使得材料无法通过正常的剪切滑移完成分离,转而发生拉伸撕裂。此外,润滑条件的恶化会导致摩擦系数异常升高,加剧了材料与模具表面的粘附效应,进一步阻碍了材料的流动,使得撕裂缺陷更容易在刃口附近萌生并扩展至整个断口表面。
冲床压力机动态特性对成型稳定性的影响
传统观点常将冲压质量问题归咎于模具设计,但冲床压力机的动态响应特性对撕裂缺陷有着决定性影响。高速冲压过程中,滑块在曲轴或肘杆机构驱动下具有复杂的运动轨迹,其加速度和速度变化会在传动系统中激起振动。若压力机的刚度不足或导向部件存在间隙,滑块在接触板料瞬间产生的冲击载荷会导致模具发生微小位移或偏转。这种动态偏载使得凸模与凹模的对中性瞬间失效,造成单边剪切,从而在板材边缘或特征部位引发撕裂。
压力机的吨位曲线与冲压工艺节拍的匹配度也是关键变量。在精密冲压中,若压力机在到达下死点时的速度过高,材料分离所需的能量输入时间不足,导致断裂过程不稳定。同时,压力机主电机的扭矩波动若未被伺服控制系统有效抑制,会导致冲压过程中的瞬时压力不足,使得材料未能完全穿透或发生非正常撕裂。现代高精度压力机通常配备电子滑块控制技术,通过实时监测和调整滑块位置,确保在材料断裂瞬间提供稳定的支撑力,从而抑制因动态不稳定导致的撕裂缺陷。
工艺参数优化与模具协同控制策略
针对撕裂缺陷,工艺参数的精细化调整是核心对策之一。压边力的设定需根据材料流动特性进行精确计算,过大的压边力会限制材料流入凹模,增加拉深区的拉应力,导致起皱或撕裂;过小的压边力则无法有效控制材料流动,同样可能引发局部失稳。在精密冲压中,通常采用多级压边或气垫压力控制,以在冲压不同阶段提供变化的反作用力,平衡材料变形过程中的应力状态。同时,冲压速度需根据材料厚度和强度进行匹配,对于易撕裂材料,适当降低冲压速度有助于减少应变率效应,使断裂过程更为平缓。
模具刃口的状态管理与间隙优化是物理层面的直接干预手段。冲裁间隙应根据材料厚度和类型设定为最佳范围,通常为材料厚度的5%-15%。间隙过小会增加二次剪切,导致毛刺增大和撕裂;间隙过大则使材料悬空变形,断面粗糙且撕裂严重。在实际生产中,需定期检测模具刃口的磨损情况,利用高精度三坐标测量仪监测刃口圆角半径,及时进行研磨或修磨。此外,采用预压边或预冲孔等辅助工艺,可以改变材料局部的应力分布,减少撕裂发生的概率,特别是在处理深冲或复杂形状零件时,这种协同控制策略能有效提升断面质量。