
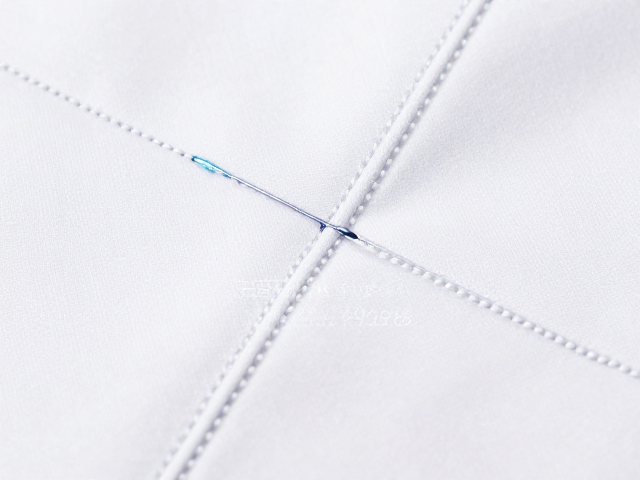
双线精密车缝与珠边缝工艺的核心逻辑
双线精密车缝通过上下两根线在织物内部形成交错的锁链结构,这种物理形态能显著提升接缝处的抗拉强度,特别适用于需要承受较大张力或频繁摩擦的高品质服装面料。珠边缝则是在接缝边缘形成均匀的波浪状或颗粒状装饰,其工艺难点在于针距与针脚的等距控制,要求缝纫机压脚压力与送布牙速度高度匹配,以确保珠边形态在洗涤后依然保持立体且不散形。
在实际生产环境中,这两种工艺常结合使用以平衡美观与耐用性,但这也增加了后期清洁与质检的复杂度。清洁过程中,水流冲击和机械摩擦可能会使原本隐蔽的线头松动,或者让珠边缝的微小瑕疵显现。因此,工艺解析必须结合清洁后的物理状态,因为清洁不仅是去污过程,更是对缝制结构稳定性的一次压力测试,任何在清洁前未被发现的隐性线头,往往会在清洁后因纤维膨胀或松动而暴露。
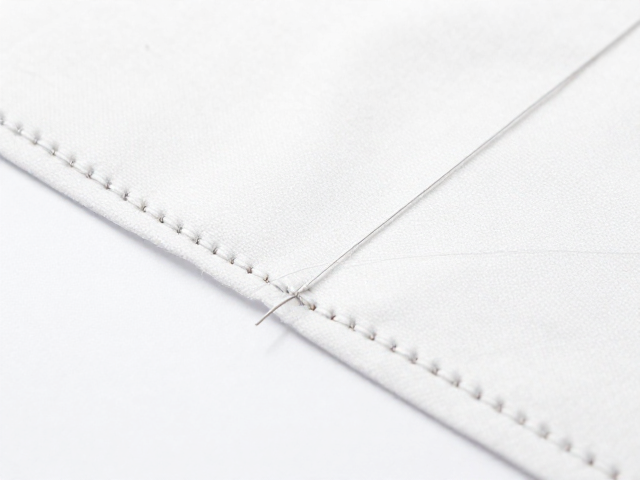
清洁后线头检查的标准操作流程
清洁完成后的衣物处于纤维松弛状态,检查时需遵循从宏观轮廓到微观接缝的顺序,先观察珠边缝的整体流畅度,确认无因线头拉扯导致的局部变形或起皱,再使用高显色对比的背光板或专用验布灯对接缝处进行透光检查。对于双线精密车缝,重点排查缝线重叠处及起止点,这些区域因线迹密度大,极易残留剪线后未脱落的微小线环,需借助放大镜观察线头是否完全嵌入缝线内部或已彻底剪除。
检查过程中需建立严密的异常分级标准,将线头长度超过1毫米或影响外观平整度的定义为严重缺陷,立即返工;将长度在0.5毫米以内且位于非可视区域的定义为轻微缺陷,记录后由专人复核。检验人员应佩戴无色透明丁腈手套,避免指纹或油脂污染面料,同时使用防静电刷轻轻拂去表面浮尘,确保视线无遮挡,所有检查结果需实时录入数字化质检系统,以便追溯具体工位和操作人员,形成闭环的质量数据链。
品质管控中的数据追踪与持续改进
基于历史生产数据,不同面料密度下的线头残留率存在显著差异,纯棉织物因纤维较长,线头残留率通常高于涤纶混纺,因此需针对不同材质设定差异化的剪线参数和检查频次。通过统计不同批次、不同机台在清洁后检查中发现的线头类型分布,可以精准定位是剪线刀磨损导致的线头过长,还是缝制张力不均导致的线头缠绕,从而进行针对性的设备维护或工艺调整。
建立动态的质量反馈机制,将清洁后检查发现的线头案例转化为具体的工艺改进指令,例如优化剪线机构的复位时间或调整压脚压力曲线。定期对质检人员进行视力测试和标准化作业培训,确保不同人员对“合格线头”的判定标准一致,减少人为误差。通过持续监控线头检查数据,不仅能够降低因线头问题导致的客户投诉,还能反向优化前端缝制工艺,提升整体生产效率和产品一致性。