
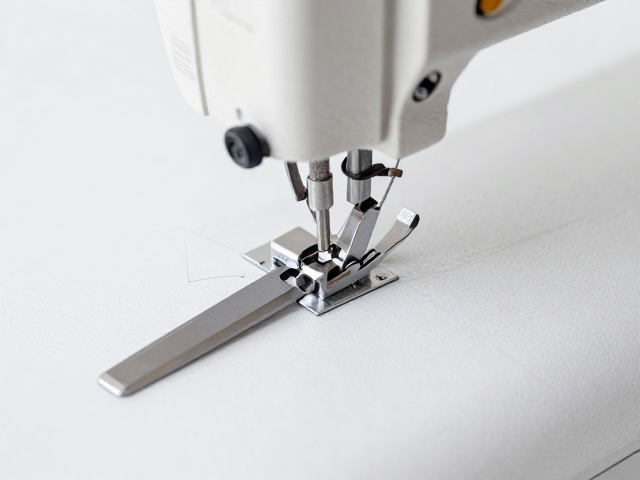
切线刀定位与行程精度的机械校准
在双线精密车缝工艺中,切线刀的核心作用是在缝线完成后瞬间切断线头,其定位精度直接决定了成品外观的整洁度与后续工序的效率。切线刀的安装位置需严格遵循设备出厂的技术规范,通常要求刀尖与针板平面的垂直距离保持在0.5至1.2毫米之间,具体数值需根据面料厚度与缝线粗细进行微调。若距离过小,切刀容易触碰针板导致崩刃或磨损;若距离过大,则可能导致切线不干脆,留下过长的线头,甚至因切刀反弹干扰压脚运动。
校准过程中,需先松开切线刀座的固定螺丝,将机针置于最低点,此时观察切刀与机针的相对位置。许多高精度工业平缝机要求切刀在机针完全退出面料前完成切割动作,因此需借助千分尺或专用塞尺检测切刀行程。调整时,应确保切刀在往复运动过程中无晃动,刀架与机身的接触面需保持清洁无油污,避免因机械间隙导致切线位置偏移。对于自动化程度较高的机型,还需检查切线气缸或电机驱动单元的响应速度,确保从指令发出到切刀动作的延迟时间控制在毫秒级别,以匹配高速缝纫的节奏。
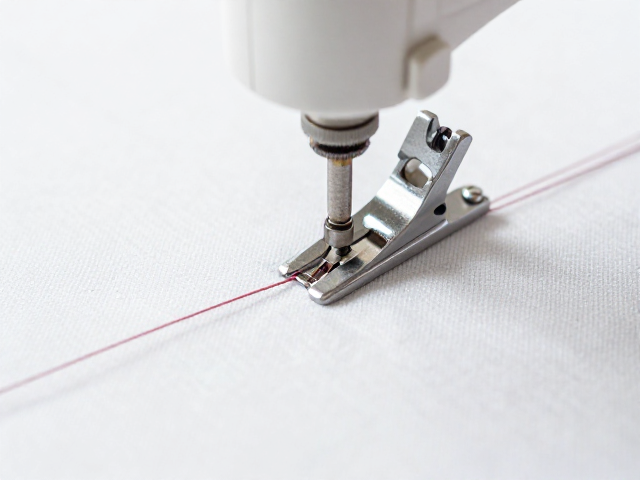
压脚压力对缝线平整度的影响机制
压脚压力是控制面料层间相对位移的关键变量,在双线缝制中,过大的压力会导致薄型面料起皱或变形,过小的压力则会使面料送布不均,造成线迹歪斜或跳针。常规工业缝纫机的压脚压力范围通常在2.5至4.5公斤力之间,这一区间能平衡送布稳定性与面料保护需求。调试时需观察面料在缝制过程中的沉降情况,特别是在处理丝绸、化纤等低摩擦系数面料时,压力需适当降低,以减少面料被压脚拉扯产生的位移误差。
压力调试并非一成不变,需结合梭芯张力与面线张力进行联动调整。当压脚压力增大时,面料与压脚间的摩擦力增加,可能掩盖送布牙送布的不足,导致线迹松弛;反之,压力减小时,若送布牙高度不足,极易出现断线或线迹断续现象。实际操作中,建议使用标准测试布料,在固定针距和速度下,逐步调整压力旋钮,观察线迹在面料正反面的形态。理想的状态是线迹均匀、无皱缩,且面料在缝线两侧无明显的拉伸痕迹。对于多层复合面料,还需考虑各层材料的厚度差异,通过调整压脚底板的高度或更换不同形状的压脚来优化压力分布。
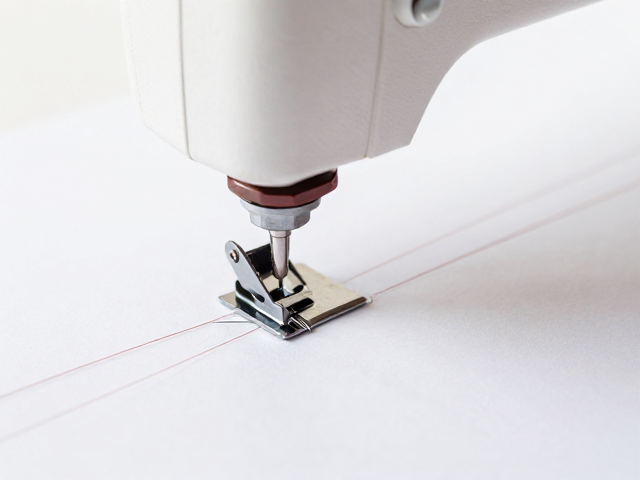
切线与压脚互动的动态平衡调试
切线刀与压脚在运动轨迹上存在严密的时序配合,若两者动作不同步,极易引发断针、断线或切刀撞击压脚的事故。调试时需重点检查压脚抬起高度与切刀切入时间的匹配性。通常情况下,压脚需在切刀动作前完全抬起,避免切刀在切割线头时受到压脚底面的阻挡或摩擦。对于带有自动抬压脚功能的机型,需校准抬脚传感器的位置,确保在切线指令发出瞬间,压脚已处于安全高位。
动态平衡调试还涉及面料特性对互动的影响。厚料或硬挺面料在切线瞬间会产生较大的回弹力,可能导致切刀切割后线头弹起,缠绕至压脚或机针周围。此时,可适当降低压脚压力,或调整切刀角度,使切刀以微倾角切入线头,减少反弹力。同时,需检查切刀刃口的锋利度,钝化的刀刃会增加切割阻力,迫使切刀行程变长,进而干扰压脚的下压动作。在实际生产中,建议每班次开工前进行空载测试,观察切刀与压脚的运动轨迹是否平滑无干涉,确保在高速运转下两者仍能保持精准的时序配合。