
工艺原理与表面状态差异
静电粉末喷涂利用高压静电电场使带负电的粉末涂料吸附在带正电的工件表面,随后通过高温烘烤流平成膜。这种干法施工方式形成的涂层通常具有较厚的膜厚,一般在60至120微米之间,能有效覆盖基材细微瑕疵。相比之下,水性环保漆以水为分散介质,依靠溶剂挥发和树脂交联固化成膜,膜厚通常控制在20至50微米,对基材的平整度要求更为苛刻,施工时的雾化效果直接决定了最终外观的质量。
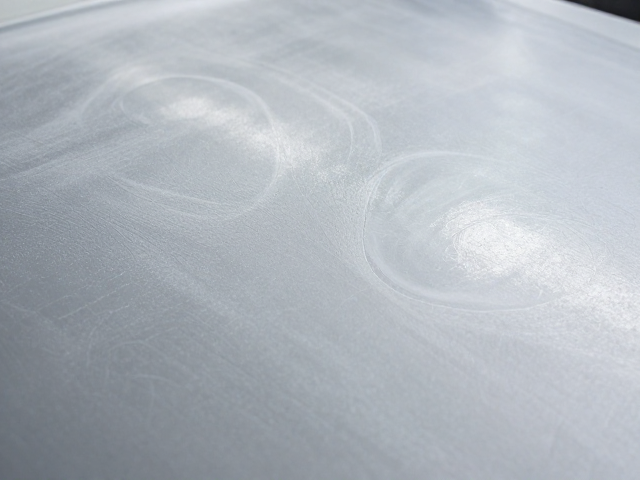
橘皮现象是喷涂工艺中常见的表面缺陷,表现为漆膜表面出现类似橘子表皮的不均匀波纹。在静电粉末喷涂中,由于粉末颗粒在电场作用下堆积后需经过熔融流动阶段,若固化温度、时间或粉末树脂的流平剂配方控制不当,极易因流动不均形成橘皮。水性漆则因表面张力较高及干燥过程中水分挥发速度较快,若喷涂手法不均或环境温湿度失控,同样容易产生缩孔或橘皮,但其成因更多源于液体流平过程中的动力学平衡破坏,而非热熔过程的热力学控制。
成本控制与经济性分析
在原材料成本方面,静电粉末喷涂的材料利用率较高,过喷粉末通常可回收再利用,综合材料成本相对可控,且无需添加大量溶剂稀释剂。水性环保漆虽然单价差异会随树脂类型波动,但由于水性树脂合成工艺复杂,且需要添加助流平剂、消泡剂等配套助剂,整体配方成本往往高于普通粉末涂料。此外,粉末喷涂无需处理挥发性有机物(VOCs)的复杂排放系统,在环保设备投入上相对较少;而水性漆虽VOCs排放远低于溶剂型涂料,但仍需考虑废水处理成本及干燥能耗,整体运营开销需结合具体产能规模核算。
市场价格会因基材处理、涂层厚度要求及后处理工艺而动态变化。通常情况下,标准化工业部件的静电粉末喷涂综合单价在每平米数十元至百余元区间浮动,具体取决于粉末类型(如普通聚酯、氟碳或超耐候型)。水性漆涂装因涉及多道底中面漆工艺,人工喷涂效率相对较低,且对喷涂环境(如无尘车间、恒温恒湿)要求较高,导致综合施工单价通常高于常规粉末喷涂。对于追求极致性价比且允许一定膜厚感的工业制品,粉末喷涂在规模化生产中往往更具价格优势;而对于外观要求极高、需透明质感或复杂纹理的产品,水性漆的高成本则体现在其精细的装饰效果上。
无橘皮缺陷的技术解析
消除粉末喷涂橘皮的关键在于优化固化曲线与粉末配方。通过精确控制烘箱内的升温速率,使粉末颗粒在达到熔点前充分预热,再在最佳流平窗口期保持足够的时间让熔融树脂流动,可显著改善表面平整度。同时,选用低交联密度、高流平性的树脂体系,并添加适量的流平助剂,能降低熔体粘度,促进表面张力均匀分布。实际生产中,采用分段固化工艺,先低温预烘消除溶剂或水分,再高温流平,能有效避免因局部过热导致的流平不均。
针对水性漆,解决橘皮问题需从喷涂参数与环境控制入手。调整喷枪的气压、扇面宽度及走枪速度,确保漆雾均匀覆盖,避免局部堆积。使用合适的流平剂降低漆膜表面张力,促进涂膜在干燥过程中自动展平。环境温湿度的稳定至关重要,高温低湿环境会加速水分挥发,导致漆膜表干过快而阻碍流平,因此需保持环境温度在20-25℃,相对湿度在50%-70%之间。此外,采用多层薄喷而非单层厚喷,每层之间预留足够的流平时间,是获得镜面效果的有效手段。
环保性能与施工环境适配
静电粉末喷涂过程无溶剂挥发,无废水排放,仅产生少量粉尘,符合严格的环保法规要求。其施工环境对通风要求相对宽松,但仍需配备除尘设备以保障操作人员健康。粉末涂料不含苯、甲醛等有害物质,固化后涂层稳定,无二次污染风险。水性环保漆以水为介质,VOCs排放量极低,大幅降低了施工过程中的异味和火灾风险,改善了作业环境的空气质量。然而,水性漆施工对车间湿度敏感,高湿环境可能导致漆膜发白或干燥缓慢,需配备除湿或加热设备,增加了环境控制的复杂性。
在基材适应性方面,静电粉末喷涂对金属基材表现优异,但对非金属或高温易变形材料受限,因需经过180-200℃高温烘烤。水性漆固化温度较低,通常在60-80℃甚至室温固化,适用于塑料、木材、金属等多种材质,扩展了应用场景。对于大型结构件或无法进入烘箱的工件,水性漆的现场喷涂能力更具优势。两者在耐候性上各有千秋,优质聚酯粉末在户外耐候性上表现稳定,而高端水性丙烯酸或氟碳漆在保持色彩鲜艳度及抗紫外线方面亦能达到高标准,选择时需依据产品使用环境的具体需求进行匹配。