
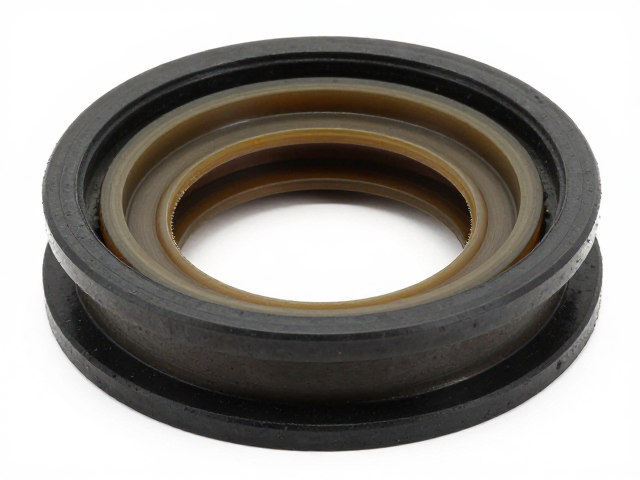
EN1330标准下的多层油封密封技术架构
EN1330标准确立了工业管道法兰连接中金属缠绕垫及柔性密封元件的关键性能指标,其核心在于通过严密的材料选择与结构设计,应对高温、高压及腐蚀性介质环境下的泄漏风险。多层油封密封工艺严格遵循该标准对密封组件几何尺寸、材料耐温性及抗压强度的要求,通过构建严密的物理屏障,确保法兰连接处在动态工况下的稳定性。该工艺并非单一材料的堆砌,而是基于流体力学与材料力学原理,对密封界面的微观形貌进行精密控制,以消除介质渗透路径。在实际工程应用中,符合EN1330的多层结构通常由金属骨架、柔性填料层以及功能性油封涂层复合而成,每一层材料承担特定的密封职能,共同构成严密的防泄漏体系。
工艺执行过程中,层间结合力与整体压缩回弹特性是决定密封效能的关键变量。金属骨架提供主要的机械支撑与抗蠕变能力,而填充其中的柔性材料则负责填充法兰密封面的微观不平度。油封层作为最内侧的接触界面,利用高分子材料的粘弹性特性,在螺栓预紧力作用下形成周向连续的密封带。这种多层复合结构能够有效分散法兰螺栓产生的局部应力,防止因法兰面变形导致的密封失效。通过精确计算各层材料的厚度比例与弹性模量,工艺设计确保了密封组件在长期服役过程中保持稳定的密封比压,从而满足EN1330标准对于长期密封完整性的严苛规定。
材料选型与多层复合制造工艺
材料体系的选择严格依据EN1330对介质兼容性及温度等级的分类要求,通常采用不锈钢带与非金属材料交替缠绕或层压复合的方式。金属带多选用304或316L不锈钢,具备优异的耐腐蚀性与机械强度,其表面经过精密轧制与抛光处理,以控制粗糙度参数,确保与法兰面的贴合精度。非金属材料则选用耐高温、耐油气的柔性填料,如石墨、聚四氟乙烯或改性芳纶纤维,这些材料具有良好的自润滑性与化学惰性,能有效降低摩擦系数并防止粘附。在多层复合过程中,各层材料通过高温烧结或专用粘合剂进行固定,确保层间无空隙,形成整体性极强的密封单元。
制造工艺的核心在于对层压成型与表面处理的精密控制。在层压阶段,通过高精度液压设备施加均匀压力,使金属带与柔性填料紧密贴合,消除内部应力集中。随后,密封组件进入表面处理工序,利用高精度磨削技术对密封面进行精加工,确保平面度误差控制在微米级别。油封涂层的施加需严格控制厚度均匀性,通常采用浸涂或喷涂工艺,并经过固化处理以增强涂层与基材的结合力。整个生产过程实施严格的质量监控,包括尺寸公差检测、材料成分分析以及微观结构观察,确保每一批次产品均符合EN1330标准规定的技术指标。这种严密的工艺流程保障了密封组件在复杂工况下的可靠性能,为工业管道系统的安全运行提供了坚实基础。
密封性能验证与标准符合性测试
符合EN1330标准的密封组件需通过严密的性能验证程序,以确认其在模拟工况下的密封效果。测试过程包括静态密封试验与动态密封试验,重点评估组件在不同温度、压力及介质条件下的泄漏率。静态试验中,密封组件安装在标准法兰测试装置上,施加规定的螺栓载荷,监测指定时间内的压力降情况。动态试验则模拟管道运行中的振动、热循环等工况,验证密封组件在动态载荷下的稳定性。测试结果需满足标准规定的泄漏率限值,通常要求无可见泄漏或泄漏率低于规定的微量标准。
除了常规性能测试,材料相容性试验也是验证标准符合性的重要环节。将密封组件置于目标介质中,在一定温度和时间条件下浸泡,评估材料是否发生溶胀、硬化或腐蚀。此外,还需进行压缩永久变形测试,评估密封组件在长期压缩状态下保持密封能力的性能。所有测试数据需记录在案,并与EN1330标准限值进行比对,确保产品性能满足标准要求。通过系统的性能验证,不仅确认了多层油封密封工艺的技术可行性,也为后续工程应用提供了详实的数据支撑,确保密封组件在实际工况中能够发挥预期的密封效能,保障工业管道系统的安全稳定运行。