
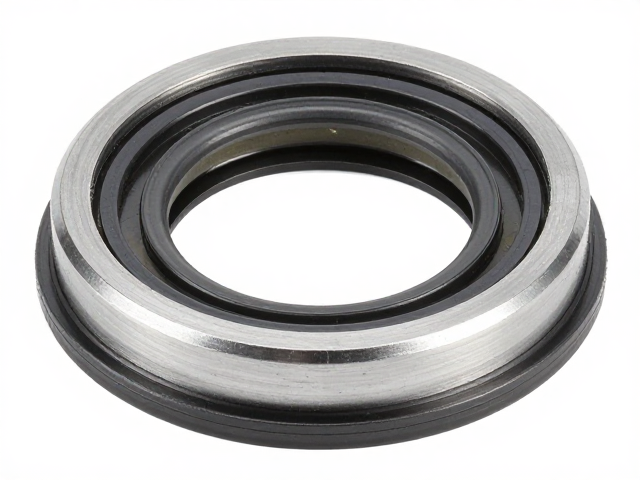
多层复合结构的设计逻辑与材料选型
多层油封的核心在于通过不同材质与几何形状的层层叠加,构建严密的流体阻隔屏障。传统单唇口密封在面对高压、高温或介质腐蚀性较强的工况时,往往难以维持长期的密封稳定性。现代工业设计中,通常采用橡胶主密封唇配合金属骨架,再辅以防尘唇或辅助密封环的多层架构。这种结构利用橡胶材料的弹性变形贴合轴颈,利用金属骨架提供支撑刚度,而额外的多层设计则用于应对极端工况下的介质渗透或杂质侵入。材料选型需严格遵循工况环境,例如丁腈橡胶(NBR)适用于常规矿物油环境,而氟橡胶(FKM)则因具备优异的耐化学腐蚀性和耐高温特性,常被应用于化工或高温发动机场景。
在多层油封的制造过程中,各层材料的界面结合质量直接决定了密封寿命。通过精密模具成型与硫化工艺,确保橡胶层与金属嵌件之间形成牢固的化学键合与机械咬合,避免在动态运转中出现脱层或移位。此外,多层结构中的每一层承担着特定的功能分工,主唇负责建立初始密封压力,副唇或防尘层则用于阻挡外部污染物进入密封界面,从而减少摩擦副的磨损。这种精细的功能分区使得油封在复杂工况下仍能保持性能的稳定,有效延长维护周期。
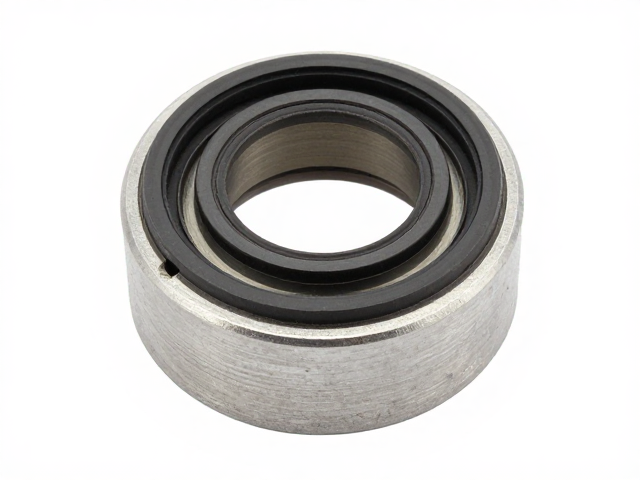
铝合金端盖的力学支撑与表面处理工艺
铝合金盖作为油封的外部支撑与固定组件,承担着分散机械应力与保护内部密封元件的关键任务。相较于钢制端盖,铝合金具有更优的比强度和散热性能,有助于降低摩擦产生的热量积聚,防止橡胶材料因过热老化。在加工过程中,铝合金盖通常经过精密车削与铣削,确保其内壁与油封骨架的配合间隙符合公差要求。这种高精度的几何形状能够均匀传递紧固力,避免局部应力集中导致密封唇口变形或失效。
表面处理技术是提升铝合金盖耐腐蚀性与耐磨性的重要环节。阳极氧化或微弧氧化处理可在铝表面形成致密的氧化膜,增强其在潮湿、盐雾或化学介质环境中的抵抗力。同时,端盖与连接部件的接触面通常经过喷砂或抛光处理,以优化接触刚度并防止松动。合理的表面处理不仅延长了端盖本身的使用寿命,也间接保护了内部的橡胶密封件,防止因端盖腐蚀产生的碎屑污染密封界面,从而维持整个密封系统的高效运行。
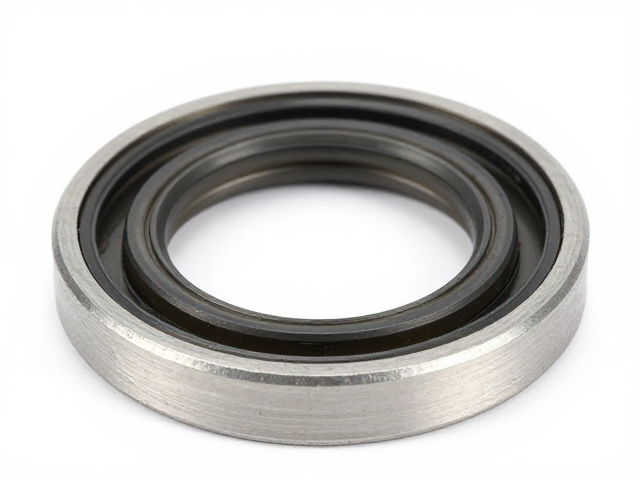
自锁密封机制的力学原理与动态稳定性
自锁密封并非依赖单一的静态压紧力,而是利用流体压力与结构几何形状的耦合效应,实现动态工况下的自适应密封。当内部介质压力升高时,压力作用于密封唇口的背面,推动唇口进一步贴合轴颈表面,形成“越压越紧”的自增强效果。这种机制有效解决了传统密封在压力波动下容易出现的泄漏问题。自锁结构的设计通常涉及唇口角度的优化,通过精确计算唇口与轴颈的接触角,确保在不同转速和压力下,接触斑迹保持在最佳密封区域。
在动态运转中,自锁密封的稳定性还依赖于润滑膜的形成与维持。密封唇口与轴颈之间需保持极薄的油膜,既起到润滑减摩的作用,又作为密封介质的一部分参与压力平衡。多层油封通过特殊的微纹理设计或表面涂层,优化油膜分布,防止干摩擦导致的急剧磨损。同时,自锁结构需兼顾启动与停止阶段的密封性能,确保在零速或低速工况下,依靠预紧力维持密封完整性,而在高速工况下,依靠流体动力效应增强密封效果,实现全工况下的高效防漏。
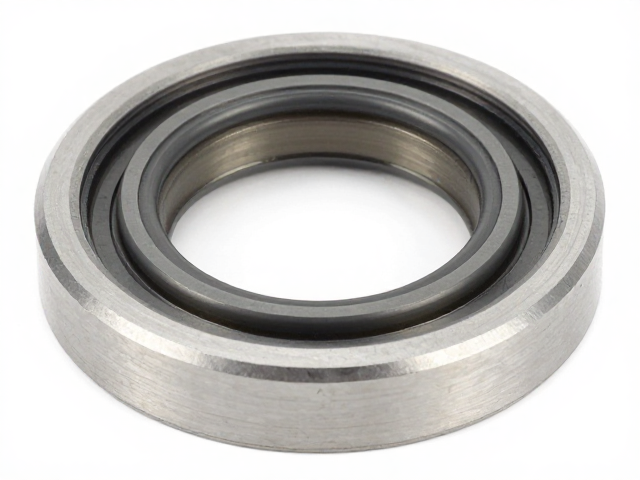
高效防漏工艺的综合评估与质量控制
高效防漏工艺的效果需通过严密的测试体系进行验证,包括静态耐压测试、动态泄漏率测试以及寿命周期评估。在实际应用中,泄漏率通常以微升每分钟(mL/min)或立方厘米每年(cm³/year)进行量化,高标准油封要求在额定工况下泄漏率低于可检测阈值。质量控制流程涵盖原材料入库检验、成型过程监控、尺寸精度检测以及最终产品的100%气密性测试,确保每一批次产品的一致性。
除了基础性能测试,防漏工艺还需考虑安装兼容性与维护便利性。多层油封与铝合金盖的组合设计需适配各类标准轴颈尺寸,同时预留足够的调整余量,以应对装配过程中的公差累积。在实际工程应用中,严密的工艺控制能够显著降低因密封失效导致的设备停机损失。通过持续优化材料配方与结构参数,多层油封技术正逐步向更高压力、更宽温度范围和更长使用寿命的方向发展,满足日益严苛的工业装备需求。