
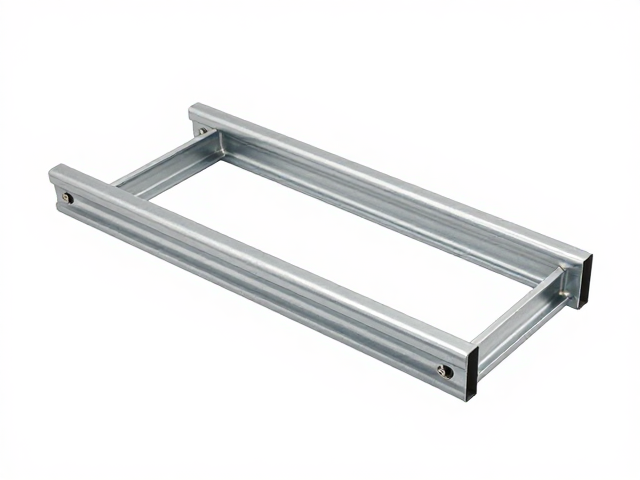
一体钢架折弯与注塑件的成本边界
在精密制造领域,一体钢架折弯工艺与注塑成型工艺代表了两种截然不同的成本结构逻辑,其核心差异在于固定成本与变动成本的分布特征。钢架折弯通常涉及模具费较低但单件加工时间较长的问题,尤其是当零件结构复杂、需要多次折弯或高精度成型时,人工干预和机床工时会显著推高单价。相比之下,注塑件虽然前期模具开发成本高昂,但一旦模具到位,单件生产周期极短,通过规模化生产可将边际成本压缩至极低水平。这种“前高后低”与“前低后高”的成本曲线,使得企业在面对小批量定制与大批量量产时,必须重新评估工艺选择的经济性。
成本较低并非绝对结论,而是高度依赖于生产数量的临界点分析。对于数量级在几百件以内的订单,一体钢架折弯因无需高昂模具投入,往往能保持更具竞争力的总价;而当数量突破数千甚至上万件,注塑件的分摊模具成本优势便会显现,此时单件成本可能低于金属加工。此外,材料利用率也是关键变量,金属板材在折弯过程中会产生边角料损耗,而注塑件虽有浇口残留,但整体材料转化效率在优化后可达到较高水平。因此,判断哪种工艺成本更低,不能脱离具体产量规模孤立讨论,必须结合材料类型、壁厚要求以及表面处理方式来综合测算。
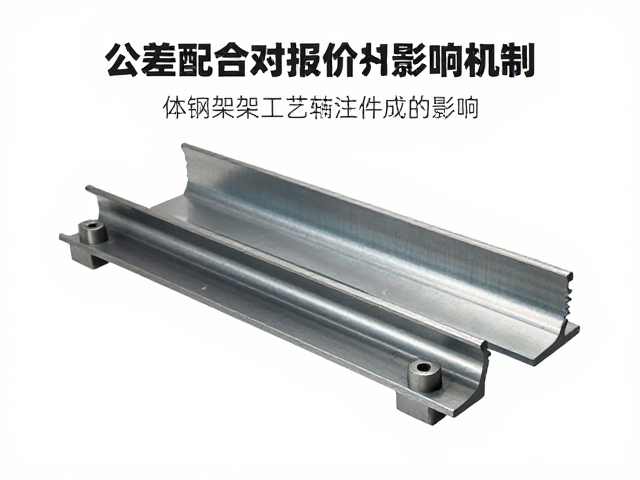
公差配合对报价的深层影响机制
公差配合是决定制造难度和检验成本的核心变量,直接影响着最终报价的幅度。当设计要求配合公差控制在±0.01mm以内时,无论是折弯件的二次校形还是注塑件的模具精密加工,都需要引入高精度设备如CNC加工中心或精密注塑机,这会导致设备折旧费和能耗成本大幅上升。同时,严格的公差要求意味着更高的废品率和更长的调试周期,生产过程中的不稳定因素会迫使供应商预留更多的风险溢价。相反,若公差范围放宽至±0.1mm或更宽,常规设备即可满足需求,生产效率提升,废品率降低,从而在报价上体现为明显的价格优势。
检验环节的成本同样受公差等级制约,高精度配合往往需要全检或高频次的抽样检测,甚至需要使用三坐标测量仪等高精度仪器进行首件鉴定和过程监控。这些检测动作不仅增加了人力成本,还延长了生产交付周期。在报价体系中,检测成本通常作为独立项或隐含在加工单价中体现。此外,公差配合还影响着组装效率,过紧的配合可能导致装配困难,增加人工装配时间;而过松的配合虽便于装配,却可能引发产品功能失效的风险。因此,在询价阶段明确公差等级,能够帮助供应商更准确地评估工艺路线,避免因标准模糊导致的报价虚高或后期争议。
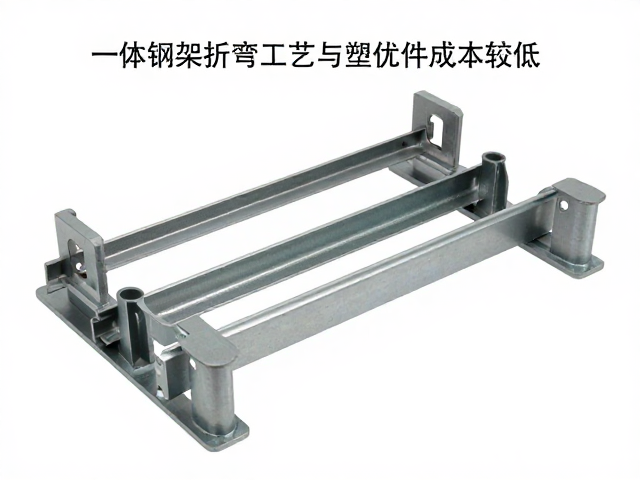
工艺选择与报价策略的协同优化
在实际工程应用中,设计阶段的工艺可行性分析是控制成本的第一道防线。设计师在定义一体钢架折弯结构时,若未考虑折弯半径与板厚的匹配关系,可能导致内应力过大或回弹不一致,进而引发后续修形和调试的成本激增。同样,在注塑件设计中,若壁厚变化过大或加强筋布局不合理,极易产生缩痕、翘曲等缺陷,为了满足外观和功能要求,可能需要增加模具冷却时间或进行二次加工,这些隐性成本最终都会反映在报价中。因此,优化产品设计以适配制造工艺,是降低整体制造成本的有效途径。
报价的透明度与细节颗粒度直接影响客户的决策效率。供应商在提供报价单时,应清晰列明模具费用、材料单价、加工工时、表面处理费用以及检测成本等明细,特别是对于公差要求较高的工序,需注明所采用的工艺手段及相应的成本占比。通过细化报价结构,客户可以更直观地理解价格构成,从而在设计变更或需求调整时做出更精准的成本评估。同时,建立基于数据模型的成本估算体系,利用历史生产数据分析不同工艺参数下的成本波动规律,有助于提升报价的准确性和竞争力,避免因经验主义导致的定价偏差。