
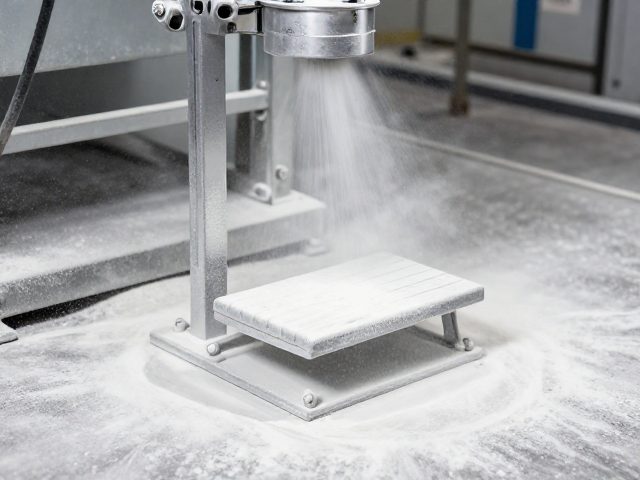
静电粉末喷涂的核心原理与成膜机制
静电粉末喷涂技术依赖于高压静电场与热固化反应的结合,其核心在于利用高压静电发生器使喷枪端部的电极产生高电压,当粉末涂料从喷枪喷出时,在电场作用下发生电离并带上负电荷。与此同时,被涂装的扶手、脚踏等金属工件通常接地,形成正极。带负电的粉末颗粒在静电引力与气流雾化的共同作用下,克服空气阻力,均匀且紧密地吸附在工件表面,形成一层厚度均匀的干粉涂层。这一物理吸附过程确保了即使是在结构复杂的扶手弯角或脚踏边缘,粉末也能实现良好的包覆,为后续的高温固化奠定基础。
成膜质量直接取决于粉末在烘道内的热固化行为。吸附在工件表面的粉末层在进入高温烘道后,经历流平、交联固化等阶段。此时,粉末中的树脂、固化剂和助剂受热熔融,发生化学反应形成三维网状结构,最终转化为坚硬、致密的固态涂层。对于扶手和脚踏这类高频接触部件,涂层的交联密度决定了其耐冲击性和耐磨性。工业实践中,通常严格控制烘道温度与时间,确保涂层达到最佳物理性能,避免因固化不足导致附着力差,或因过火导致涂层黄变、脆化,从而满足扶手脚踏部件对耐用性的严苛要求。
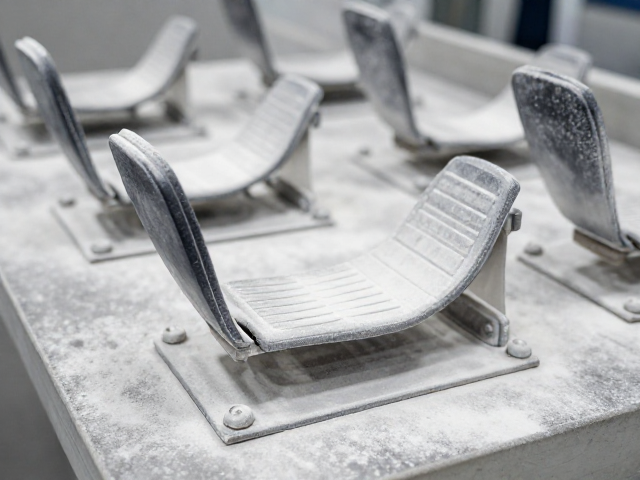
扶手脚踏部件的前处理工艺标准
扶手和脚踏部件通常由碳钢、铝合金或不锈钢制成,其表面状态直接影响涂层寿命。在喷涂前,必须经过严密的表面预处理流程,以去除油污、氧化皮、锈迹及杂质。对于碳钢件,磷化处理是工业化涂装中的关键环节,通过在金属表面生成一层不溶于水的微溶性磷酸盐结晶膜,既提高了涂层的附着力,又增强了耐腐蚀性能。前处理槽液的浓度、pH值及游离酸度需每日检测并记录,确保槽液活性稳定。对于铝合金或不锈钢件,则多采用铬化或硅烷化处理,以改善其表面能,防止电化学腐蚀,这一步骤对于暴露在室外或高湿度环境中的扶手部件尤为重要。
清洗与钝化环节同样不可忽视。在磷化或铬化处理后,工件需经过多级水洗,彻底清除残留的处理液,防止残液污染后续涂层或导致“挂灰”现象。去离子水的使用能有效降低水中离子含量,避免在工件表面形成水斑或斑点。此外,干燥工序需确保工件表面无水分残留,特别是对于带有盲孔或复杂结构的脚踏部件,热风干燥或离心脱水能有效排除积水。前处理质量的波动是涂层早期失效的主要诱因,因此,自动化生产线通常配备在线监测系统,实时监控前处理各环节的水质、温度及药液浓度,确保每一批次工件均符合标准化作业要求。
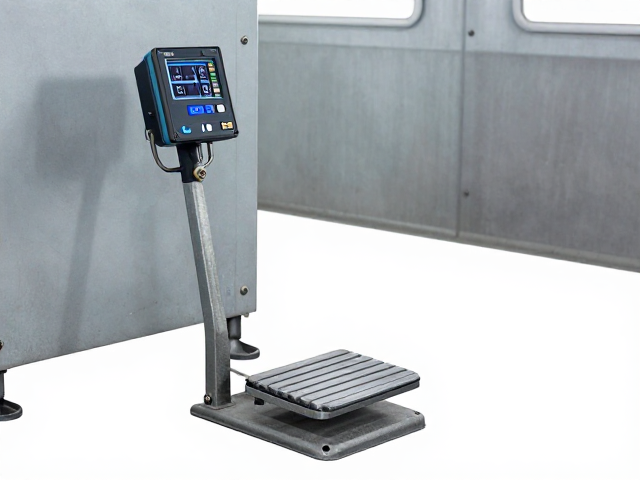
涂装过程中的参数控制与缺陷预防
在静电喷涂作业中,电压、电流及粉末流量是决定涂层均匀性的关键参数。对于扶手这类具有复杂几何形状的部件,喷枪的移动速度、出粉量及雾化气压需根据工件尺寸动态调整。通常,喷枪与工件保持适宜的距离(约10-15厘米),电压控制在60-100kV之间,以维持稳定的静电场,防止因电压过高导致“法拉第笼效应”,即粉末难以进入工件内腔或凹陷处。对于脚踏部件的受力面,需特别注意涂层的厚度控制,过薄易导致防护不足,过厚则可能因内应力过大引起涂层开裂或剥落,一般干膜厚度控制在60-80微米之间。
涂层缺陷的预防依赖于严密的过程监控。常见的缺陷如缩孔、针孔、橘皮及色差,往往源于粉末受潮、压缩空气含水含油或固化温度不均。工业涂装线通常配备除湿装置和油水分离器,确保供气系统洁净干燥。粉末储存需保持环境干燥,避免吸湿结块。在固化阶段,烘道内的温度分布需通过多点测温仪进行验证,确保工件各部位温度均匀,避免局部过热或固化不完全。此外,喷房内的负压环境设计能有效控制粉末扬尘,回收系统定期清理混入的杂质,防止不同颜色或批次的粉末混合,确保扶手脚踏部件外观的一致性与稳定性。
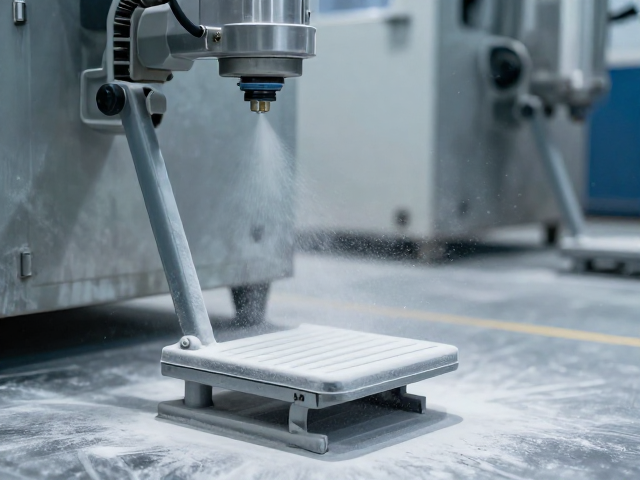
后处理检测与工业化质量体系
涂装完成后的扶手和脚踏部件需经过严格的理化性能检测,以验证涂层质量。附着力测试常采用划格法,依据标准切割涂层至基材,再用胶带快速剥离,观察涂层脱落情况,合格标准通常为0级或1级。耐盐雾试验是评估防腐性能的核心指标,根据使用环境不同,中性盐雾试验时间通常要求在24小时至72小时以上,无红锈出现。对于户外使用的扶手,还需进行人工加速老化测试,评估涂层在紫外线、雨水侵蚀下的保光保色性能,确保其在长期日晒雨淋下不发生明显粉化或开裂。
工业化涂装体系的成熟度体现在数据追溯与标准化作业流程中。每一批次工件的生产数据,包括前处理参数、喷涂电压、电流、固化温度曲线等,均需录入生产管理系统,实现全流程可追溯。这种数据化管理有助于快速定位生产异常,优化工艺参数。同时,定期进行的设备维护与校准,如喷枪电极的清洁、高压发生器的绝缘检查,确保了生产过程的稳定性。通过建立完善的质量控制体系,扶手脚踏部件在批量生产中能保持高度的均一性,满足大规模工业化应用对质量一致性与可靠性的要求,为公共交通、建筑设施等领域的长期使用提供坚实保障。