
防爆钢板加固工艺的底层逻辑与材料选型
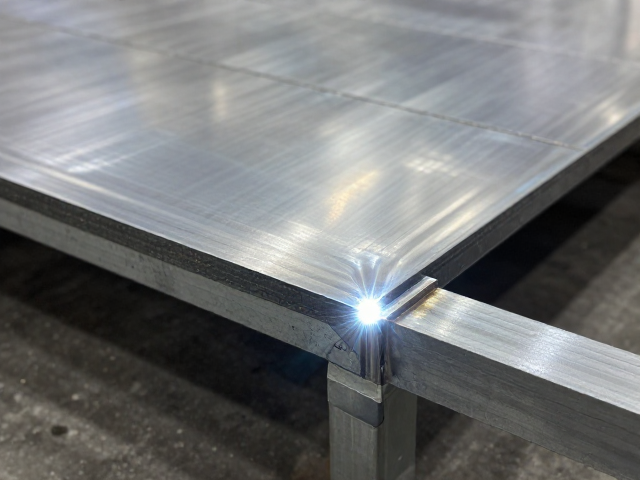
防爆钢板加固的核心在于通过高强度钢材与原有结构的深度融合,构建能够抵御极端冲击载荷的力学闭环。在实际工程应用中,材料的选择严格遵循GB 50017《钢结构设计标准》,通常选用Q235B或Q345B级别的低合金高强度结构钢。这类钢材具备优异的屈服强度和延伸率,能在冲击瞬间通过塑性变形吸收大量动能,而非发生脆性断裂。板材厚度需根据具体的防爆等级计算确定,一般加固层厚度不低于原结构钢板厚度的1.2倍,以确保整体刚度的连续性。
工艺实施前,必须对原始基面进行严密的除锈与清洁处理,这是保证焊接熔合质量的前提条件。表面需达到Sa2.5级除锈标准,彻底清除氧化皮、油污及杂质,随后涂刷高性能环氧富锌底漆进行防锈隔离。这种预处理不仅提升了涂层附着力,更避免了因界面污染导致的焊接气孔、夹渣等缺陷,为后续的高强度连接奠定物理基础。
关键焊接点的成型控制与熔深保障
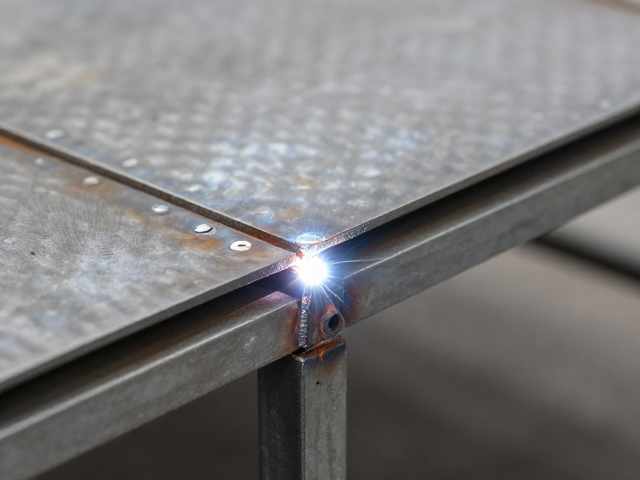
焊接工艺是防爆结构的生命线,通常采用CO2气体保护焊或埋弧焊进行多层多道焊接。焊接参数需经过严密的工艺评定,电流、电压及焊接速度需与板厚精确匹配,确保单道焊缝熔深达到板厚的70%以上。对于厚板连接,必须执行严格的预热与层间温度控制,预热温度通常维持在100-150℃区间,以减缓冷却速度,降低氢致裂纹的风险,确保焊缝金属组织的致密性与韧性。
焊后立即进行无损检测是验证焊接质量的必要环节,超声波探伤(UT)或射线探伤(RT)需覆盖所有主焊缝。依据GB 50205《钢结构工程施工质量验收标准》,一级焊缝需100%检测,二级焊缝按比例抽检,确保内部无裂纹、未熔合及超标气孔。任何检测不合格的区域必须立即打磨去除,重新进行焊接与检测,直至完全符合无损检测标准,杜绝结构性隐患。
焊接区域的应力释放与表面打磨抛光
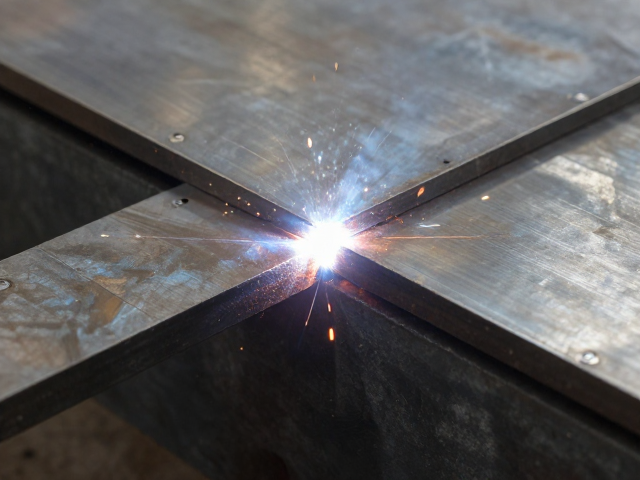
高强度的焊接会在局部区域产生巨大的残余应力,若不加处理,这些应力集中点极易成为疲劳裂纹的起源。因此,焊后需对焊缝余高进行精细打磨,使其与母材平滑过渡,消除几何突变带来的应力集中效应。打磨过程中需使用角磨机配合百叶轮,严格控制打磨深度,避免过度磨损母材导致截面削弱,同时需保持焊缝表面的粗糙度均匀,为后续表面处理提供良好基底。
抛光处理不仅是为了美观,更是为了提升防腐体系的完整性。打磨后的焊缝表面需达到规定的光洁度,去除飞溅、焊瘤及氧化色,确保表面无微观划痕。对于处于高腐蚀环境或高冲击区域的部位,表面需进一步进行喷砂或抛丸处理,增加表面粗糙度,增强防腐涂层的锚固力。这一细节处理能显著延长加固结构在恶劣工况下的使用寿命,防止因局部腐蚀引发的结构失效。
加厚靠背骨架的拓扑设计与力学传递
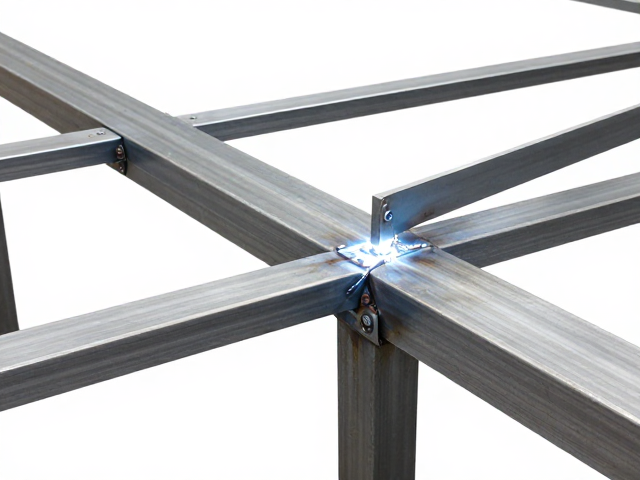
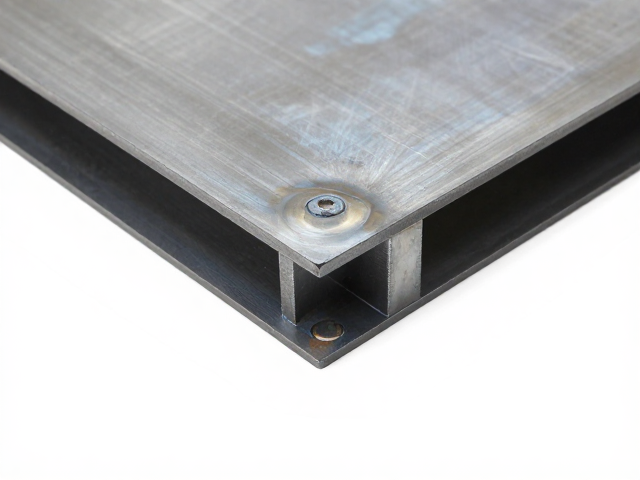
加厚靠背骨架的设计需严格模拟冲击载荷的传递路径,通过拓扑优化技术确定骨架的最优布局。骨架通常由矩形钢管或H型钢制成,通过节点板与防爆钢板牢固连接,形成空间网格结构。这种结构能将局部冲击力迅速分散至整体框架,避免应力集中。骨架与钢板之间的连接需采用全熔透焊缝,确保力流传递的连续性,任何连接点的弱化都会直接降低整体的防爆效能。
骨架的加厚处理需根据受力分析结果动态调整,在冲击载荷集中的区域,骨架壁厚及截面尺寸需相应增加。焊接时需采用对称焊接法,以减少结构变形,确保骨架与钢板贴合紧密,无空隙。填充胶或高强结构胶常被用于填充骨架与钢板间的微小间隙,进一步增强复合结构的整体性,使钢板与骨架像一体成型般协同工作,大幅提升抗冲击性能。
细节处理与最终验收标准
防爆钢板加固的最终质量体现在每一个细节的把控上。所有外露焊缝及边缘需进行钝化处理,防止锐边伤人并减少应力集中。防腐涂装需分底漆、中间漆、面漆多层施工,每层漆膜厚度需经测厚仪严格检测,确保总厚度符合设计要求。涂层表面应均匀、无流挂、无针孔,形成严密的防护屏障,抵御外界环境的侵蚀。
验收阶段需结合外观检查、尺寸测量、无损检测及涂层厚度检测等多维数据进行综合评估。结构尺寸偏差需控制在±2mm以内,焊缝外观不得有肉眼可见缺陷,无损检测报告需齐全且合格。只有当所有技术指标均达到或超过设计规范要求,且经过第三方检测机构出具合格报告后,加固工程方可视为完工。这种严密的闭环验收流程,是确保防爆钢板加固工艺长期稳定运行的根本保障。