
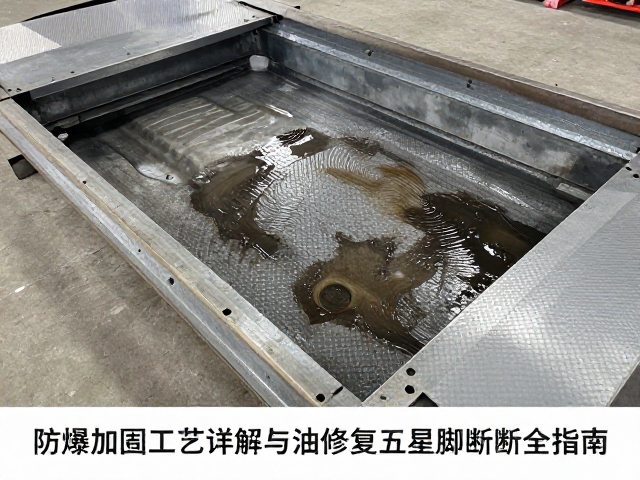
防爆钢板加固前的底盘清洁与预处理标准
防爆车辆底盘长期处于高负荷工况,油污堆积不仅影响焊接质量,还会导致加固钢板与母材结合力下降。在进行任何加固作业前,必须对底盘表面进行彻底清理。使用专用脱脂剂配合高压水枪或钢丝刷,清除焊缝周边至少50毫米范围内的机油、油脂、氧化皮及锈蚀物。对于顽固油污,需采用溶剂擦拭并确保完全挥发,避免残留物在高温焊接下产生气孔或夹渣。清洁后的金属表面应呈现金属光泽,无可见污渍,这是保证后续加固工艺可靠性的基础前提。
预处理过程中还需检查底盘结构的完整性,确认无隐蔽裂纹或严重腐蚀穿孔。若发现局部锈蚀严重区域,需先行打磨去除疏松锈层,直至露出土黄色或灰色的坚实金属基体。对于潮湿环境作业,还需使用热风枪或烤灯对清洁区域进行干燥处理,确保表面含水率符合焊接工艺要求。这一步骤直接关系到防爆钢板与原车底盘的熔合效果,任何疏忽都可能导致加固失效,进而引发安全隐患。
五星脚断裂评估与加固钢板选型规范
五星脚作为防爆车关键受力部件,其断裂通常源于疲劳应力或过载冲击。在确定加固方案前,需精确测量断裂位置、裂纹扩展路径以及周边母材的变形情况。根据车辆载重参数和底盘受力模型,计算所需加固钢板的厚度与面积。一般情况下,加固钢板厚度不低于原结构件厚度,且需选用与底盘材质相容性好的高强度低合金钢。严禁使用未经探伤检测或材质证明不全的钢材,确保材料具备规定的屈服强度和延伸率,以应对复杂的路况冲击。
选型时需考虑钢板的几何形状,通常采用圆角过渡设计以减少应力集中。钢板边缘需进行倒角处理,坡口角度一般控制在30至45度之间,以利于焊条或焊丝充分渗透。若断裂部位存在较大间隙,需先进行堆焊填充或加装垫板,严禁直接通过加大焊接电流来弥补间隙,这会导致热影响区晶粒粗大,降低接头韧性。所有加固配件的尺寸需经过严格校准,确保与底盘安装孔位完全匹配,避免强行装配造成预应力,影响整体结构稳定性。
防爆钢板焊接工艺参数与操作要点
焊接过程中需严格控制热输入,防止母材过热导致性能退化。采用多层多道焊法,第一层打底焊要求熔深足够,确保根部完全熔透,焊条或焊丝角度保持70至80度,并配合小幅摆动以均匀分布热量。填充焊阶段需逐层清理焊渣,每层厚度控制在2至4毫米,避免单层过厚导致咬边或未熔合。盖面焊要求焊缝表面平整,波纹均匀,余高控制在1至3毫米之间,不得有弧坑、裂纹或气孔等缺陷。
焊接环境对工艺质量影响显著,当风速超过规定限值或环境湿度过大时,需设置挡风棚或采取除湿措施。对于厚板焊接,需进行层间温度控制,通常保持在100至150摄氏度之间,必要时进行预热或后热处理,以消除焊接残余应力。焊接顺序应从焊缝中心向两端对称施焊,或采用分段退焊法,以减小整体变形。操作过程中需密切观察熔池状态,确保气体保护良好,避免氮气或氧气侵入导致焊缝脆化,从而保障防爆钢板与底盘的牢固结合。
焊后无损检测与最终质量验收
焊接完成后,焊缝区域需经过严格的无损检测以验证内部质量。常规检测方法包括超声波探伤和磁粉探伤,重点检查焊缝根部、热影响区及钢板与母材结合面。超声波检测需覆盖整个焊缝长度,确保无内部裂纹、未焊透或夹渣等致命缺陷;磁粉探伤则用于发现表面或近表面的细微裂纹。检测标准需严格参照相关国家标准,合格判定由具备相应资质的人员依据检测报告执行,任何不合格点必须立即标记并进行返修。
返修时需清除缺陷部位,重新进行焊接,并再次进行无损检测,直至合格。验收过程中还需检查加固钢板的固定情况,确认所有连接螺栓紧固力矩符合设计要求,焊缝外观无明显缺陷,尺寸偏差在允许范围内。同时,对加固区域周边进行防腐处理,涂刷环氧富锌底漆和聚氨酯面漆,防止因电化学腐蚀导致加固效果随时间推移而降低。只有通过全方位检测与验收的加固作业,才能确保防爆车辆在后续运行中的结构安全与可靠性。