
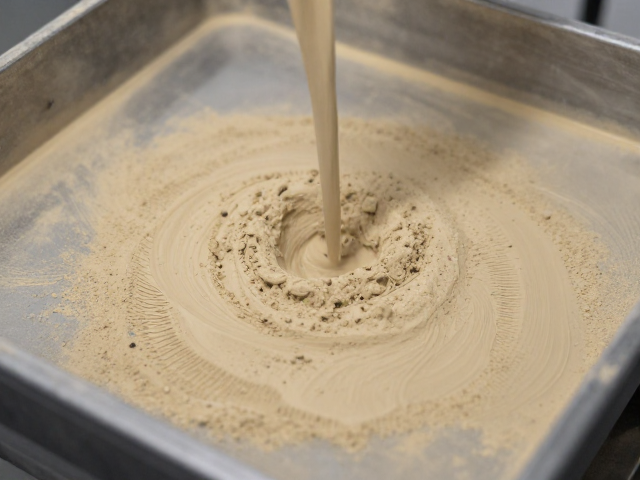
静电粉末喷涂的基础原理与底色处理
静电粉末喷涂利用高压静电电场使带电的粉末涂料微粒吸附于工件表面,经过高温烘烤流平固化形成涂层。底色处理是整个工艺链条中的关键环节,它决定了最终涂层的附着力、耐腐蚀性以及色彩表现的纯净度。在手工操作阶段,表面处理通常涉及喷砂、抛丸或化学磷化,目的是去除金属表面的氧化皮、油污和锈蚀,增加表面粗糙度,从而提高涂层与基材的物理咬合力。对于铝合金或镀锌件,可能还需要经过特定的钝化处理,以增强化学结合力。
底色层的施工质量直接影响面漆的显色效果。如果底色层存在颗粒感、油污残留或厚度不均,面漆喷涂后容易出现缩孔、橘皮或色差。在实际作业中,底色喷涂要求膜厚均匀,通常控制在20-40微米之间,过薄可能导致遮盖力不足,过厚则可能影响后续面漆的附着力并增加固化能耗。底色固化后的表面应平整光滑,无针孔、起泡现象,为后续的面漆叠加提供理想的“画布”。
手工喷涂中的底色与面漆搭配技巧
手工喷涂高度依赖操作人员的经验与手感,在底色与面漆的搭配中,颜色的过渡与遮盖力控制是核心难点。操作人员需要根据底色的颜色深浅来调整面漆的喷涂距离、走枪速度和重叠率。例如,当底色较深时,面漆需要增加喷涂遍数以确保完全遮盖,同时要注意喷枪与工件保持垂直,避免因角度倾斜导致局部膜厚不均,进而引发光泽度差异。此外,环境温湿度对水性或溶剂型底色漆的干燥速度有影响,进而影响面漆的附着,手工操作中需实时观察环境变化调整参数。
在搭配练习中,色彩管理显得尤为重要。不同的底色会改变面漆的最终呈现色调,尤其是金属漆或珠光漆,底色的反射特性会与面漆中的效应颜料产生交互作用。手工喷涂时,操作人员需通过小样试喷来确定最佳的面漆喷涂量,确保在达到规定膜厚的同时,不出现流挂或发白现象。同时,要注意不同批次涂料的色差控制,手工喷涂难以像自动化设备那样精确控制雾化效果,因此更需依靠操作者的稳定性,保持每次喷涂的参数一致性,以减少批次间的色差波动。
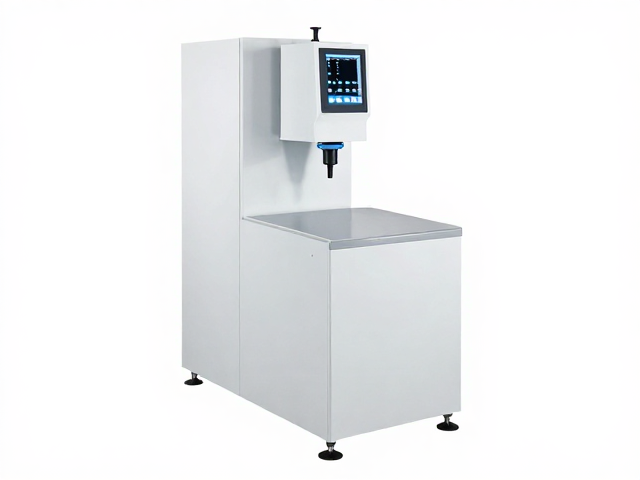
自动化喷涂系统的参数设定与优化
自动化喷涂设备通过机械臂或静电喷枪阵列,实现了喷涂过程的标准化和精确化。在底色与面漆搭配中,自动化系统能够通过PLC(可编程逻辑控制器)精确控制喷枪的出粉量、电压、电流以及行走速度。底色喷涂时,系统通常采用多枪同时作业,确保工件各部位膜厚均匀,误差控制在±2微米以内。面漆喷涂时,设备可根据预设程序自动调整喷枪位置,确保覆盖无死角,特别是在处理复杂几何形状的工件时,自动化系统的轨迹规划能力能显著减少死角和流挂现象。
自动化环境下的色彩搭配更依赖于严密的数据库管理和过程监控。通过在线膜厚仪实时监测底色和面漆的厚度,系统可自动反馈调节喷枪参数,确保每一件的涂层厚度符合标准。在色彩方面,自动化喷涂通常配备色差仪进行在线检测,对比标准色板,自动微调喷涂参数以补偿可能的色差。这种闭环控制使得底色与面漆的搭配更加稳定,减少了人为因素导致的变异,特别适用于大批量、高标准的生产需求。
从手工到自动化的工艺进阶路径
从手工转向自动化,并非简单的设备替换,而是工艺逻辑的重构。手工阶段积累的关于涂料流平性、固化温度与颜色变化的直观经验,是设定自动化参数的重要基础。进阶过程中,需将手工操作中的最佳实践转化为数字化的工艺参数库。例如,将手工试喷确定的喷枪距离、走枪速度、电压电流范围等数据,输入到自动化设备的配方管理中,形成标准化的作业指导书。同时,需建立严格的来料检验标准,确保基材表面状态的一致性,这是自动化稳定运行的前提。
在进阶过程中,人员技能结构也需要相应转型。操作人员需从单纯的喷涂技巧掌握,转向设备编程、参数调试及故障排查能力的提升。培训内容应涵盖静电喷涂原理、自动化设备维护、色彩管理知识以及数据分析能力。通过模拟训练和实际案例演练,让技术人员理解每个参数对最终涂层质量的影响机制,从而能够在自动化生产中快速响应异常,优化工艺。此外,建立持续改进机制,定期回顾生产数据,分析底色与面漆搭配中的常见问题,不断优化工艺参数,是实现从手工到自动化平稳过渡的关键。