
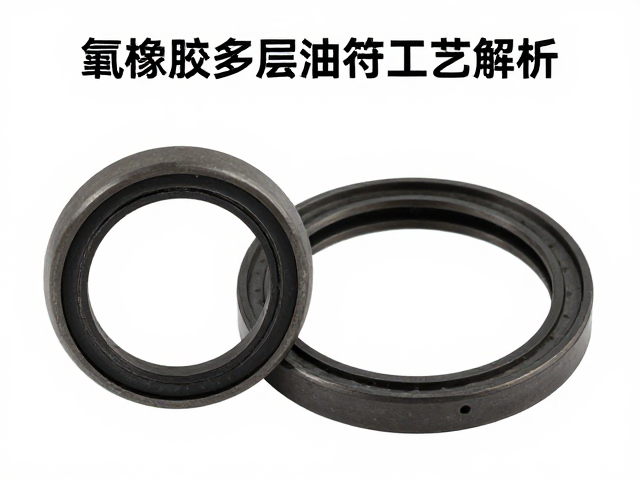
氟橡胶多层油封的材料特性与结构设计逻辑
氟橡胶(FKM)因其卓越的耐高温、耐化学腐蚀及低压缩永久变形特性,成为发动机曲轴油封等关键部位的首选材料。多层油封结构通常由氟橡胶主体、金属骨架、弹簧施压机构以及防尘唇口组合而成,这种设计旨在应对严苛工况下的密封需求。氟橡胶分子链中氟原子的高电负性赋予了材料极低的表面能,使得油液难以在其表面铺展,从而形成严密的静态密封屏障。然而,多层复合结构的复杂性也引入了界面结合与应力分布的挑战,特别是在高温环境下,不同材料的热膨胀系数差异可能导致层间剥离或微观渗漏。
在结构设计中,主唇口与副唇口的角度与线速度配合至关重要。主唇口负责阻挡润滑油外泄,其尖端通常经过精细研磨以形成微米级的接触带。副唇口则用于防止外部灰尘、水分侵入,二者通过氟橡胶本体连接,形成严密的防护体系。金属骨架提供结构强度,确保油封在装配及使用过程中保持几何形状的稳定。弹簧则提供持续的径向接触力,补偿因磨损或热胀冷缩导致的间隙变化。这种严密的配合机制要求每一层材料在微观层面具有高度的均匀性与一致性,任何一处缺陷都可能成为泄漏或异响的根源。
异响产生的机理与氟橡胶动态响应分析
油封异响主要表现为运转过程中的周期性摩擦声或高频啸叫,其核心成因多源于唇口与轴颈表面的非正常接触。氟橡胶在动态密封过程中,唇口与轴颈之间存在着复杂的润滑状态,从边界润滑到混合润滑再到流体动力润滑的转换,直接影响摩擦系数。当润滑条件恶化,如润滑油粘度不足或油膜破裂时,氟橡胶唇口与轴颈表面发生干摩擦或半干摩擦,导致振动频率进入人耳可感知范围,形成异响。此外,轴颈表面的粗糙度若未达到规定标准,过大的微观峰值会刺破油膜,加剧局部磨损与振动。
除了润滑因素,装配过程中的偏斜与预紧力不均也是引发异响的关键。若油封在安装时未垂直于轴颈,或弹簧预紧力分布不均,会导致唇口局部受力过大,产生周期性冲击。氟橡胶作为高弹性材料,在受到不均匀应力时会产生非线性形变,这种形变在高速旋转中表现为微幅振动,进而激发出声波。值得注意的是,氟橡胶的玻璃化转变温度(Tg)会影响其动态响应,低温环境下材料变硬,弹性模量增加,缓冲能力下降,更容易因冲击产生噪声。因此,控制装配精度与优化材料配方中的增塑剂含量,是降低动态异响的重要手段。
下沉现象的物理机制与长期压缩形变研究
油封下沉,即油封在安装后或使用初期出现轴向位置下移或唇口贴合深度增加,通常与材料的压缩永久变形特性密切相关。氟橡胶在长期高温、高压作用下,分子链会发生不可逆的交联或断裂,导致材料失去回弹能力。当油封唇口因压缩永久变形过大而无法维持初始接触压力时,密封界面间隙增大,导致泄漏。同时,金属骨架与氟橡胶之间的粘接界面若存在缺陷,在热循环作用下可能发生脱粘,导致氟橡胶主体相对于骨架发生位移,宏观上呈现为“下沉”现象。
除了材料老化,装配过程中的机械损伤也会加剧下沉风险。若安装工具不当或操作手法粗暴,可能导致氟橡胶唇口局部撕裂或金属骨架变形,破坏了油封的原始几何结构。此外,轴颈表面的硬度与耐磨性不足,在长期运转中发生磨损,导致轴径减小,虽然这看似增加了间隙,但若油封弹簧疲劳失效,无法及时补偿轴径变化,唇口贴合状态改变,也会表现为密封失效的前征。真实案例数据显示,在高温机油环境中连续运行超过5000小时的油封,若材料配方中抗老化剂含量不足,其压缩永久变形率可能超过25%,显著增加泄漏概率。
异响与下沉问题的排查路径与数据验证
排查异响与下沉问题需遵循严密的逻辑顺序,从外部工况到内部结构逐层深入。首先,检查润滑系统,确认机油粘度等级是否符合设计要求,油位是否正常,滤清器是否堵塞导致供油不足。通过油液分析检测金属屑含量,判断轴颈磨损情况。若润滑正常,则需检查装配质量,使用专用工具重新安装油封,确保垂直度误差控制在0.05mm以内,并验证弹簧预紧力是否均匀。对于异响,可使用加速度传感器采集振动频谱,识别是否存在因唇口偏斜导致的周期性冲击频率。
针对下沉问题,重点监测油封在使用初期的轴向位移数据。通过高精度位移传感器记录油封在热循环过程中的位置变化,对比理论压缩永久变形曲线,判断材料是否发生异常老化。若发现明显下沉,需拆解油封检查金属骨架与氟橡胶的粘接界面,观察是否有脱胶或裂纹。同时,对氟橡胶样品进行压缩永久变形测试,依据ISO 185标准,在100℃×22h条件下进行,若变形率超过规定限值,则需调整配方中的硫化体系。通过数据回溯与失效分析,精准定位问题根源,避免盲目更换部件。