
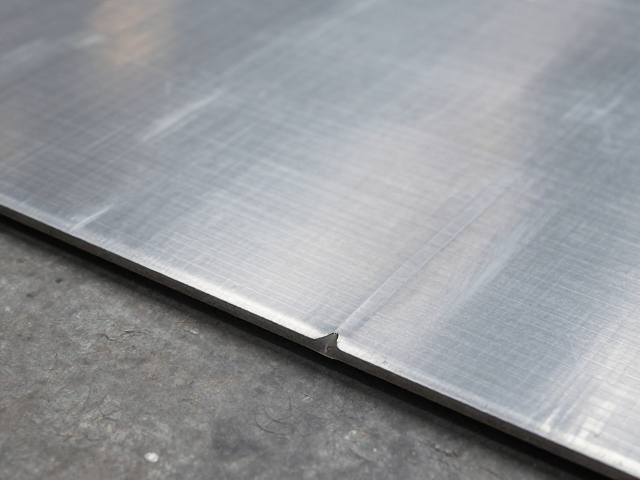
防爆钢板加固工艺的核心逻辑与材料选型
防爆钢板加固并非简单的覆盖作业,其核心在于通过高屈服强度钢材与原有底盘结构的刚性连接,构建能够分散和吸收极端冲击能量的复合防护体系。在材料选型环节,必须依据车辆的使用场景及防护等级需求,严格筛选符合国标GB/T 1591的高强度低合金结构钢。这类钢材通常具有优异的抗拉强度和延伸率,能在受到尖锐物体穿刺或钝性撞击时,通过自身的塑性变形消耗大量动能,而非发生脆性断裂。选材时需重点核查钢材的碳当量指标,过高的碳含量虽能提升硬度,却会显著增加焊接冷裂倾向,因此工业级加固常选用经过特殊热处理调质的中碳合金钢板,以确保材料在极端工况下的结构完整性。
钢板厚度的设定需经过严密的力学计算,而非随意堆砌。过厚的钢板会导致车辆自重激增,进而改变底盘受力分布,加剧悬挂系统负担并降低燃油经济性;过薄则无法达到预期的防护阈值。实际工程中,常见的主防护区钢板厚度多集中在6mm至12mm之间,具体数值需结合预期冲击载荷进行有限元分析确定。此外,钢板表面处理工艺同样关键,喷砂除锈需达到Sa2.5级标准,以去除氧化皮和锈迹,确保后续涂装或粘接层的附着力,防止因界面腐蚀导致加固层与底盘分离,从而在长期使用中维持防护效能。
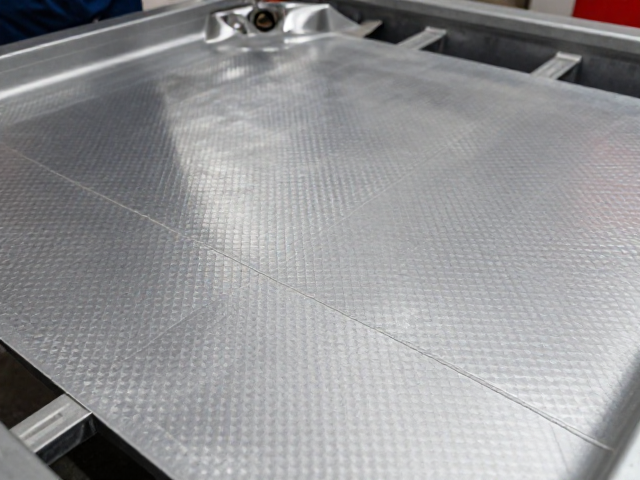
底盘硬度检测与结构强度验证体系
底盘加固后的硬度测试是评估材料性能与加工质量的关键环节,通常采用布氏硬度计或洛氏硬度计对关键受力区域进行多点采样。测试过程中需确保压头与钢板表面垂直,施加规定的试验力并保持特定时间,通过测量压痕直径或深度来换算硬度值。对于经过焊接热影响区的部位,由于金相组织变化可能导致硬度波动,需特别增加测试点位以验证热处理效果。数据记录需详细到具体坐标位置,以便后续对比分析不同工艺参数对材料微观结构的影响,确保每一块加固钢板在交付前均处于规定的硬度区间,避免因局部软化或过硬引发应力集中。
除了静态硬度指标,动态冲击测试与静载试验共同构成了完整的强度验证体系。在静载试验中,模拟车辆满载或极端颠簸工况,对加固后的底盘施加持续载荷,观察是否存在塑性变形或焊缝开裂现象。动态测试则常使用摆锤冲击试验机,对钢板焊缝附近区域进行低温冲击实验,评估材料在低温环境下的韧性表现。这些测试数据需与原始设计图纸中的许用应力值进行比对,任何偏离标准范围的结果都意味着工艺存在隐患。通过建立严密的测试数据库,可以实时监控生产过程中的质量波动,确保每一台经过加固处理的车辆底盘均具备可追溯的性能数据支撑。
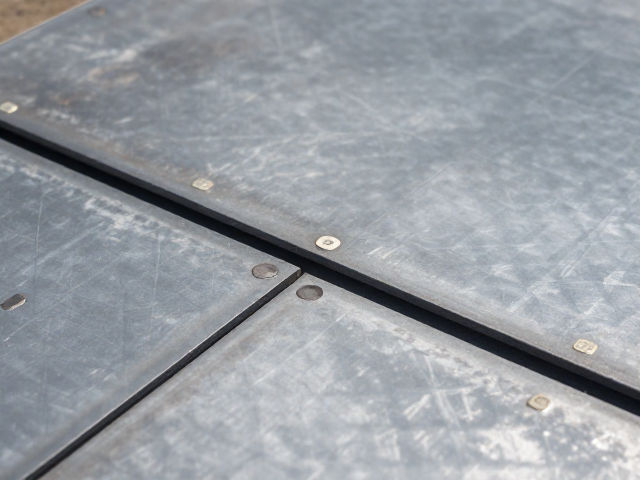
接缝密封处理与防腐防锈长效机制
接缝密封是防爆加固中极易被忽视却决定长期服役寿命的关键步骤。钢板与底盘之间的拼接缝隙若处理不当,极易成为雨水、泥沙及腐蚀性介质的积聚区,进而引发严重的电化学腐蚀。常规工艺采用高强度环氧树脂基密封胶进行填充,该材料需具备优异的耐候性、耐油性以及与金属表面的强粘附力。施工时需清理接缝处的油污与灰尘,确保基材干燥,随后注入密封胶并压实,排除内部气泡,形成连续致密的防水屏障。对于复杂几何形状的接缝,还需采用专用工具进行修整,确保密封层表面平滑,避免应力集中导致的密封层开裂。
防腐处理需贯穿整个加固生命周期,从基材预处理到成品防护缺一不可。在钢板焊接完成后,焊缝区域需经过打磨平整,去除焊渣与飞溅,随后涂刷富锌底漆。锌粉作为牺牲阳极,能有效保护基体钢材免受腐蚀,其含量及粒径分布直接影响防腐效果。面漆选择需考虑车辆的运行环境,如沿海高盐雾地区需选用含氟树脂的高耐候面漆,以抵抗紫外线老化及化学侵蚀。此外,密封层与涂装层的界面兼容性也需经过验证,确保不同材料层之间结合牢固,无起泡、剥落现象。通过构建严密的防腐体系,大幅延长加固结构在恶劣环境下的有效服役周期。
工艺标准化执行与质量控制节点
防爆钢板加固工艺的执行必须严格遵循标准化作业程序,任何随意性操作都可能削弱整体防护性能。焊接工艺评定是前置条件,焊工需持有相应资质,并严格按照焊接工艺规程进行操作。焊接参数如电流、电压、焊接速度需经过精确设定,以确保焊缝熔深和宽度符合设计要求。多层焊时需逐层清理焊渣,防止夹渣缺陷。对于关键受力焊缝,需进行无损检测,如超声波探伤或射线探伤,以发现内部裂纹、未熔合等隐蔽缺陷。检测频率与合格率需纳入生产考核指标,确保每一处焊缝均达到预定强度标准。
质量控制节点需覆盖从材料入库到成品出库的全流程。每批次钢板入库时需核对材质证明书,并进行复验,确保化学成分和力学性能符合标准。加工过程中,激光切割或等离子切割需保持切口平整,无挂渣和变形,尺寸公差控制在毫米级别。组装阶段需使用专用夹具固定钢板位置,确保与底盘贴合紧密,间隙均匀。最终检验需包括外观检查、尺寸测量、硬度测试、密封性检查等多维度的综合评估。建立详细的质量档案,记录每一台车辆的加固参数、检测结果及责任人信息,实现全流程可追溯,为后续维护与故障分析提供准确数据支持。